Sep 18,2026
Cómo se utilizan las herramientas abrasivas de diamante para componentes cerámicos semiconductores
La molienda gruesa y la molienda fina son dos etapas importantes en el procesamiento de obleas semiconductoras. Aunque ambos utilizan una herramienta abrasiva para eliminar el material de la superficie de la oblea, tienen diferentes propósitos. El rectificado grueso pone mayor énfasis en la eliminación eficiente del material y la reducción del espesor, mientras que el rectificado fino se centra más en la eliminación controlada, la precisión dimensional y la calidad de la superficie.
La distinción es importante porque las condiciones de molienda utilizadas para una etapa pueden no ser apropiadas para la otra. El grano abrasivo, la profundidad del rectificado, la velocidad de avance, el estado de la muela y el material de la oblea afectan la forma en que la herramienta rectificadora interactúa con la pieza de trabajo. Comprender estas diferencias ayuda a los fabricantes a seleccionar las condiciones de molienda adecuadas y mantener una calidad constante de las obleas.
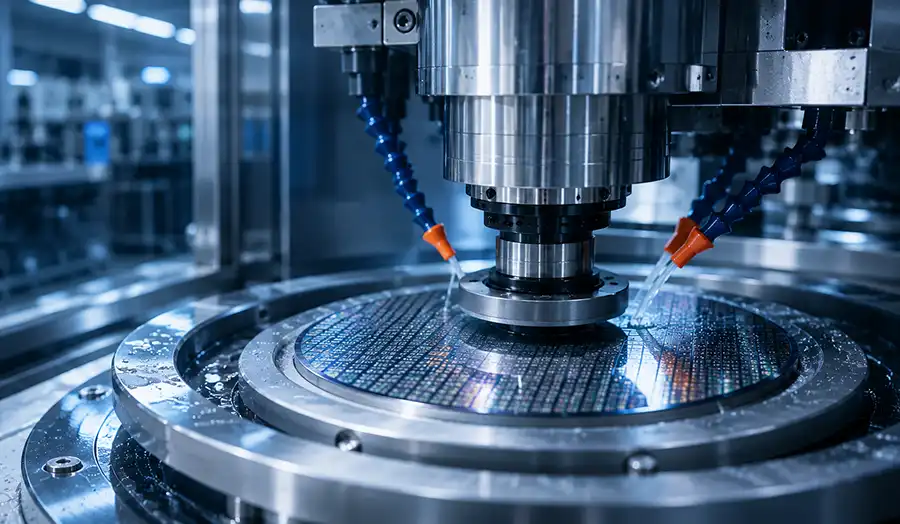
En el procesamiento de obleas semiconductoras, la molienda gruesa es generalmente la etapa utilizada para eliminar una cantidad relativamente grande de material. Su objetivo principal es reducir eficientemente el espesor de la oblea y acercar la pieza a las dimensiones requeridas.
Sigue una molienda fina con una eliminación de material más controlada. Una vez que la oblea está más cerca de su espesor objetivo, la prioridad cambia hacia la precisión del espesor, la rugosidad de la superficie y la consistencia en toda la superficie procesada.
Por lo tanto, las dos etapas se pueden distinguir por sus objetivos de procesamiento primarios y no simplemente por el tamaño del abrasivo utilizado.
| Aspecto | Molienda gruesa | Molienda fina |
|---|---|---|
| Propósito principal | Eliminación eficiente de material | Eliminación controlada de material |
| Eliminación de materiales | relativamente alto | relativamente bajo |
| Acabado superficial | relativamente más áspero | más fino |
| Prioridad principal | Eficiencia de procesamiento | Precisión y calidad superficial |
El límite exacto entre las dos etapas depende del material de la oblea, el equipo, la herramienta de molienda, el espesor inicial, el espesor objetivo y los requisitos de la superficie. La molienda gruesa y fina no debe tratarse como conjuntos de parámetros fijos que se aplican a cada oblea.
Para los lectores que necesitan una explicación básica del proceso general, el artículo sobre molienda de obleas semiconductoras proporciona un contexto de procesamiento más amplio.
La función principal de la molienda gruesa de obleas es la eliminación de material. Cuando es necesario reducir significativamente el grosor de una oblea, eliminar la cantidad requerida mediante una operación de molienda lenta y fina no sería un enfoque eficiente.
La molienda gruesa permite eliminar una mayor cantidad de material de oblea dentro de una etapa de molienda controlada. La herramienta abrasiva debe mantener una acción de corte eficaz mientras maneja la carga de eliminación de material generada durante el procesamiento.
La eliminación de material es la consideración principal durante el rectificado basto. La herramienta abrasiva se acopla con la superficie de la oblea y elimina el material mediante contacto abrasivo repetido.
El objetivo no es simplemente maximizar la tasa de eliminación. Una fuerza de molienda excesiva o un contacto inestable pueden afectar la superficie de la oblea y crear defectos innecesarios. Se requiere un equilibrio adecuado entre eficiencia de eliminación, fuerza de molienda y estabilidad del proceso.
Por tanto, las características abrasivas de la herramienta abrasiva desempeñan un papel importante. La herramienta debe ser capaz de eliminar la cantidad requerida de material manteniendo al mismo tiempo unas condiciones de trabajo constantes durante toda la operación de rectificado.
La reducción del espesor de la oblea es otro objetivo importante de la molienda gruesa. La oblea puede comenzar con un espesor significativamente mayor que la especificación final requerida, lo que hace necesaria una eliminación sustancial del material antes de la etapa de molienda final.
Esto está estrechamente relacionado con el adelgazamiento de las obleas. El esmerilado grueso maneja gran parte de la reducción del espesor, de modo que el esmerilado fino posterior no necesita eliminar una cantidad excesiva de material.
La profundidad de pulido requerida depende del espesor inicial y objetivo, del material de la oblea, del equipo y de la herramienta de pulido. Una mayor profundidad de rectificado puede mejorar la eficiencia de eliminación de material, pero también aumenta la carga mecánica colocada en la interfaz abrasivo-pieza de trabajo.
El desbaste basto y el acabado de superficies tienen diferentes prioridades. Durante esta etapa, el proceso necesita eliminar material de manera eficiente y al mismo tiempo mantener la oblea en condiciones aceptables para su posterior procesamiento.
Intentar lograr el acabado superficial final durante el pulido basto puede reducir su eficiencia. Normalmente, el mejor enfoque es utilizar la etapa gruesa para la eliminación principal del material y dejar el control dimensional y de superficie más fino para la etapa siguiente.
Esta separación de objetivos es una de las razones por las que la molienda gruesa y fina se consideran etapas de procesamiento diferentes en lugar de dos nombres para la misma operación.
La molienda fina de obleas se utiliza cuando la oblea ya se ha acercado a su espesor objetivo y requiere una eliminación de material más controlada.
En comparación con el pulido grueso, la cantidad de material eliminada durante el pulido fino es generalmente menor. El proceso presta mayor atención al espesor final, el estado de la superficie y la consistencia de la oblea procesada.
La molienda fina todavía elimina material, pero el proceso se centra más en controlar cuánto material se elimina y cómo se ve afectada la superficie de la oblea.
En esta etapa, las condiciones de molienda deben seleccionarse cuidadosamente porque el material restante puede ser relativamente pequeño. Una profundidad de rectificado excesiva, condiciones de alimentación inadecuadas o un abrasivo inadecuado pueden dificultar el logro de las dimensiones finales requeridas.
Por lo tanto, el objetivo no es eliminar material lo más rápido posible, sino lograr el resultado deseado mediante un rectificado controlado y repetible.
A medida que la oblea se acerca a su espesor objetivo, la precisión del espesor de la oblea se vuelve cada vez más importante. Las variaciones a lo largo de la oblea pueden afectar la consistencia dimensional y crear problemas para operaciones posteriores.
La molienda fina proporciona una etapa en la que el material restante se puede eliminar en condiciones más controladas. Los requisitos de tolerancia reales dependen de la especificación y la aplicación de la oblea, por lo que no se debe aplicar un valor de espesor universal a cada oblea semiconductora.
La rugosidad de la superficie de la oblea es otra consideración importante durante el pulido fino. Una superficie producida por una etapa de eliminación de material más agresiva puede contener marcas de esmerilado y textura superficial más pronunciadas.
El pulido fino utiliza una interacción abrasiva más controlada para mejorar la condición de la superficie y acercarla a los requisitos del procesamiento posterior.
Sin embargo, el pulido fino no debe considerarse una solución garantizada para todos los tipos de defectos superficiales. El estado de la muela, la selección del abrasivo, los parámetros de rectificado, el enfriamiento y el material de la oblea continúan afectando el resultado final.
La diferencia más importante entre la molienda gruesa y la fina es su prioridad de procesamiento. El pulido grueso se ocupa principalmente de eliminar una cantidad relativamente grande de material de manera eficiente, mientras que el pulido fino se enfoca en la eliminación controlada y la calidad dimensional y superficial resultante.
| Factor | Molienda gruesa | Molienda fina |
|---|---|---|
| Objetivo principal | Alta eliminación de material | Eliminación controlada de material |
| Profundidad de rectificado | Generalmente más grande | Generalmente más pequeño |
| Grano abrasivo | Generalmente más tosco | Generalmente más fino |
| Acabado superficial | relativamente áspero | más fino |
| control dimensional | Control de escenario básico | Mayor precisión |
| Prioridad de procesamiento | Eficiencia | Calidad superficial y dimensional |
Una de las diferencias más claras es la cantidad de material que se espera que elimine cada etapa. El esmerilado grueso maneja la mayor parte de la reducción de espesor requerida. La molienda fina se ocupa del material restante en condiciones que permiten un control más estricto.
Una segunda diferencia es la importancia que se le da al estado de la superficie. Normalmente no es necesario un pulido grueso para producir el acabado superficial final porque una etapa de pulido fino posterior puede mejorar aún más la superficie. Por otro lado, el pulido fino necesita equilibrar la eliminación de material con la calidad de la superficie.
Una tercera diferencia tiene que ver con la selección abrasiva. Las condiciones abrasivas más gruesas pueden ser adecuadas cuando se requiere una eliminación eficiente del material, mientras que a menudo se utilizan condiciones abrasivas más finas cuando el acabado de la superficie se vuelve más importante. La especificación abrasiva real aún debe coincidir con el material de la oblea, la herramienta de molienda y el equipo.
Estas diferencias deben tratarse como principios generales del proceso y no como reglas absolutas. Una aplicación específica de oblea semiconductora puede utilizar diferentes condiciones de rectificado según el espesor requerido, las características del material, la configuración de la máquina y las especificaciones de la herramienta.
La herramienta de molienda tiene un efecto directo sobre cómo se elimina el material de la oblea. Por esta razón, la selección de herramientas es una parte importante para distinguir el rectificado grueso y fino.
El tamaño del grano de diamante influye en el comportamiento de corte de la herramienta abrasiva. Las partículas abrasivas más gruesas pueden soportar una eliminación eficiente del material durante una etapa de desbaste, mientras que las condiciones abrasivas más finas son generalmente más adecuadas cuando el proceso pone mayor énfasis en el acabado de la superficie.
El grano correcto no se puede seleccionar únicamente por el tamaño. También es necesario tener en cuenta el material de la oblea y la etapa de molienda requerida. El silicio y el SiC, por ejemplo, tienen diferentes características materiales y pueden requerir diferentes herramientas y condiciones de proceso.
El estado de la superficie de trabajo también afecta la estabilidad del rectificado. Una muela abrasiva para oblea que funcione correctamente debe mantener un contacto abrasivo eficaz con la oblea.
A medida que la superficie abrasiva cambia debido al desgaste, el comportamiento de corte también puede cambiar. El aumento del roce o la reducción de la eficiencia de corte pueden afectar la fuerza de rectificado, la generación de calor y la consistencia de la superficie.
Esto es particularmente relevante durante el pulido fino, donde cambios relativamente pequeños en las condiciones de pulido pueden tener un efecto notable en la superficie final.
Los abrasivos de diamante son adecuados para una variedad de aplicaciones de rectificado de semiconductores debido a su capacidad para procesar materiales duros y quebradizos. Sin embargo, el disco abrasivo para obleas debe seleccionarse en función del material, la etapa de pulido, el equipo y los requisitos de calidad específicos.
Las características abrasivas de la herramienta, la estructura de trabajo, la disipación de calor y el comportamiento de eliminación de viruta contribuyen a la estabilidad del rectificado.
Para los fabricantes que trabajan con diferentes materiales semiconductores y requisitos de molienda, las soluciones de procesamiento de obleas semiconductoras de Meijie proporcionan una categoría de producto dedicada para este tipo de aplicación.
Las dos etapas de pulido tienen efectos diferentes en la superficie final porque operan con diferentes prioridades.
Durante el rectificado basto, el requisito principal es una eliminación eficaz del material. La superficie resultante puede tener una textura de pulido más pronunciada porque el proceso está diseñado para eliminar material a una velocidad mayor. Esta superficie no es necesariamente la condición final requerida para el procesamiento posterior.
La molienda fina brinda una oportunidad posterior para controlar la calidad de la superficie de la oblea. Con un proceso de eliminación de material más controlado y condiciones abrasivas adecuadas, la superficie puede alcanzar una condición más fina con menor rugosidad y marcas de esmerilado más consistentes.
También importa la calidad de la transición entre las dos etapas. Si se crean daños excesivos o marcas de esmerilado irregulares durante el esmerilado grueso, es posible que sea necesario eliminar material adicional del esmerilado fino para alcanzar la condición de superficie deseada.
Es por esto que las dos etapas deben considerarse como partes de una estrategia de molienda en lugar de operaciones independientes.
Para obtener una discusión más detallada sobre los defectos que pueden ocurrir durante el rectificado, consulte daños en la superficie durante el rectificado de obleas .
En una estrategia típica de molienda de múltiples etapas, la relación básica se puede expresar como:
Molienda gruesa → Molienda fina
La etapa gruesa maneja la mayor parte de la eliminación del material, mientras que la etapa fina controla el material restante y mejora la superficie final y la condición dimensional.
Los roles principales se pueden resumir en:
La cantidad de material asignado a cada etapa no debe estar determinada por un porcentaje fijo para cada aplicación. Una oblea de silicio, una oblea de SiC u otro material semiconductor pueden requerir diferentes estrategias de molienda.
La herramienta abrasiva también influye en cómo se gestiona la transición. Si la herramienta de rectificado grueso no proporciona una eliminación estable del material, es posible que la etapa de rectificado fino tenga que compensar una mayor variación de la superficie. Por el contrario, una condición de molienda gruesa adecuada puede proporcionar una superficie inicial más consistente para la molienda fina.
Por lo tanto, las dos etapas funcionan mejor cuando sus objetivos se planifican juntos. La etapa gruesa debe dejar la oblea en una condición que pueda ser procesada de manera eficiente y confiable por la etapa fina.
No existe un conjunto único de parámetros de molienda que se puedan aplicar a cada oblea semiconductora. Las condiciones para cada etapa deben determinarse según la pieza de trabajo y el resultado requerido.
Los principales factores incluyen:
La molienda de obleas de silicio y la molienda de obleas de SiC pueden requerir enfoques diferentes porque los materiales tienen diferente dureza y comportamiento de molienda. El SiC es particularmente exigente debido a su alta dureza y fragilidad, que pueden afectar la selección abrasiva y la carga mecánica durante la eliminación del material.
El espesor inicial y el espesor objetivo son igualmente importantes. Una oblea que requiere una reducción sustancial del espesor plantea demandas diferentes en la etapa de molienda gruesa que una que requiere solo una eliminación limitada de material.
El requisito de superficie final también influye en la fase de pulido fino. Si el proceso posterior requiere una condición superficial controlada, las especificaciones del abrasivo y los parámetros de rectificado deben cumplir con ese requisito.
También se debe considerar el equipamiento. La velocidad de rectificado, el sistema de alimentación, el montaje de la herramienta, el enfriamiento y otras características de la máquina pueden influir en el rendimiento de una muela abrasiva seleccionada. Por lo tanto, una herramienta abrasiva debe evaluarse como parte del proceso completo y no como un componente aislado.
La principal diferencia es su objetivo de procesamiento. La molienda gruesa se centra en la eliminación eficiente de una cantidad relativamente grande de material de oblea, mientras que la molienda fina se centra en la eliminación controlada del material, la precisión del espesor y la calidad de la superficie.
No necesariamente. La necesidad de una etapa de molienda fina separada depende de la especificación de la oblea, el espesor objetivo, los requisitos de la superficie, el equipo y los pasos de procesamiento posteriores. Cuando existen requisitos de superficie o dimensiones más estrictos, el esmerilado fino puede proporcionar un control adicional después de la eliminación del material grueso.
El esmerilado fino generalmente utiliza condiciones abrasivas más adecuadas para la eliminación controlada de material y un mejor acabado superficial. Sin embargo, el tamaño de grano de diamante adecuado depende del material de la oblea, la herramienta de molienda, el equipo y los requisitos de procesamiento específicos.
Depende de las especificaciones de la muela y de los requisitos del proceso. Es posible que una herramienta diseñada para la eliminación eficiente de material no proporcione el mismo rendimiento o control de superficie requerido durante el rectificado fino. Por lo tanto, la selección de la herramienta debe considerar la etapa de rectificado, el material de la oblea y la condición de la superficie objetivo.
La molienda gruesa y la molienda fina desempeñan funciones diferentes pero relacionadas en el procesamiento de obleas semiconductoras. La molienda gruesa es la principal responsable de la eliminación eficiente del material y la reducción del espesor, mientras que la molienda fina proporciona una eliminación más controlada a medida que la oblea se acerca a su espesor y condición de superficie requeridos.
La diferencia entre las dos etapas no se limita al grano abrasivo. La profundidad de rectificado, la velocidad de avance, el estado de la rueda, el material de la oblea, el equipo y los requisitos de la superficie influyen en cómo se debe realizar cada etapa.
Una muela o un disco abrasivo para obleas adecuado, combinado con condiciones de molienda adecuadamente controladas, permite que las dos etapas trabajen juntas de manera más efectiva. El objetivo no es simplemente un rectificado más rápido, sino un proceso estable que logre la eliminación de material, la precisión dimensional y la calidad de la superficie de la oblea requeridas.