Sep 04,2026
Muelas abrasivas de cuatro caras frente a las convencionales para el procesamiento de vidrio
El procesamiento CNC de bordes de vidrio impone mayores exigencias a las herramientas abrasivas que las operaciones de rectificado de vidrio convencionales. Los centros de mecanizado pueden proporcionar movimientos precisos, posicionamiento repetible y rutas de procesamiento controladas, pero estas ventajas sólo pueden convertirse en bordes acabados consistentes cuando la muela funciona de manera confiable durante toda la operación. El afilado de las ruedas, la resistencia al desgaste, la estabilidad dimensional, el control del astillado y la compatibilidad con la máquina influyen en el resultado final.
Para los fabricantes que procesan vidrio para exhibidores, vidrio arquitectónico, vidrio industrial u otros componentes de vidrio de precisión, la selección de la muela debe considerarse como parte del sistema de mecanizado completo. Una rueda que funciona bien en una máquina o especificación de vidrio puede no ofrecer el mismo resultado con una configuración de husillo, velocidad de avance, espesor de vidrio o perfil de borde diferente.
Este artículo examina los principales requisitos de las muelas abrasivas para el procesamiento CNC de bordes de vidrio , incluido el rendimiento de las muelas, las especificaciones físicas, la compatibilidad del equipo, las condiciones operativas y la selección de aplicaciones específicas. El objetivo es proporcionar una referencia técnica práctica para los fabricantes que evalúan muelas abrasivas para centros de mecanizado CNC.
El procesamiento CNC de bordes de vidrio combina el movimiento controlado de la máquina con la eliminación de material abrasivo. A diferencia de una operación básica de rectificado en línea recta, un centro de mecanizado puede realizar múltiples operaciones en la misma pieza de trabajo, incluido rectificado de bordes, perfilado, biselado, procesamiento de contornos y otras operaciones de precisión. Por lo tanto, la muela debe mantener un comportamiento de corte predecible mientras sigue la trayectoria programada.
La precisión dimensional es uno de los requisitos principales. Es posible que el borde terminado deba ajustarse a un perfil, ancho, radio o tolerancia geométrica definidos. Cualquier cambio en el diámetro, perfil o comportamiento de corte de la rueda durante la producción puede afectar la profundidad de remoción real. Para la fabricación de gran volumen, incluso una pequeña variación repetida en cientos o miles de piezas de trabajo puede dar como resultado diferencias dimensionales inaceptables.
La integridad de los bordes es igualmente importante. El vidrio es muy sensible a las fuerzas de molienda localizadas, impactos, vibraciones y calor excesivo. Las herramientas abrasivas mal adaptadas pueden generar excesivos desconchones en los bordes del vidrio, microdefectos o incluso roturas totales. Estos defectos pueden volverse particularmente significativos cuando el vidrio procesado se utiliza para aplicaciones donde la apariencia, la precisión del ensamblaje o los procesos posteriores de recubrimiento y unión son importantes.
También hay que considerar la velocidad de procesamiento. Los centros de mecanizado CNC a menudo se seleccionan por su capacidad para mantener ciclos de producción eficientes y repetibles. Una muela abrasiva con un filo insuficiente puede requerir velocidades de avance más bajas o múltiples pasadas para lograr la condición de borde requerida. Por el contrario, una herramienta abrasiva que elimina el material de manera agresiva pero carece de estabilidad puede aumentar el desconchado y la variación dimensional.
Por esta razón, una muela abrasiva adecuada debe equilibrar varios requisitos de rendimiento en lugar de maximizar una sola característica. Se deben evaluar conjuntamente el filo, la resistencia al desgaste, el bajo nivel de viruta, la estabilidad dimensional y el funcionamiento estable a la velocidad requerida del husillo.
El rendimiento de una muela influye directamente en la interacción entre la herramienta abrasiva y la superficie del vidrio. Para las aplicaciones CNC, las características más importantes están estrechamente relacionadas con la eficiencia de corte, la calidad de los bordes y la consistencia del proceso.
| Requisito de muela abrasiva | Importancia en el procesamiento de vidrio CNC |
|---|---|
| Nitidez | Admite la eliminación eficiente de material y ayuda a mantener una fuerza de corte estable |
| Resistencia al desgaste | Preserva el rendimiento de la rueda durante ciclos de producción extendidos |
| Poco astillado | Ayuda a mantener la integridad de los bordes y reducir la rotura del vidrio. |
| Estabilidad dimensional | Admite dimensiones y perfiles de borde consistentes |
| Disipación de calor | Limita la acumulación de calor durante la molienda continua. |
| Eliminación de virutas | Mantiene la zona de rectificado despejada y favorece un corte estable |
| equilibrio dinámico | Reduce la vibración durante el funcionamiento a alta velocidad |
El filo de la muela determina la eficacia con la que los granos abrasivos se adhieren a la superficie del vidrio. Una rueda afilada puede eliminar material con una acción de corte controlada en lugar de depender de una presión de pulido excesiva. Esto es importante para el procesamiento CNC porque la eliminación estable del material permite que la ruta de mecanizado programada produzca resultados más predecibles.
El diamante se utiliza ampliamente para esmerilar vidrio debido a su alta dureza y capacidad de corte. La concentración de abrasivo, las características del grano y el sistema de unión también afectan el comportamiento de la superficie de corte cuando se utiliza el disco. Una rueda diseñada adecuadamente debe conservar suficiente capacidad de corte durante todo su ciclo de servicio en lugar de volverse progresivamente menos efectiva después de un corto período de funcionamiento.
Una máquina CNC puede repetir el mismo programa de mecanizado con alta precisión posicional, pero la muela en sí es un componente consumible. A medida que la rueda se desgasta, su diámetro efectivo y su perfil de trabajo pueden cambiar. Si este cambio es significativo, la profundidad de rectificado real y la geometría del borde pueden alejarse gradualmente de la especificación prevista.
Por tanto, la resistencia al desgaste está estrechamente relacionada con la consistencia dimensional. Una rueda con un comportamiento de desgaste estable puede mantener sus características de trabajo durante un período de producción más largo, reduciendo la frecuencia de reemplazo o corrección de herramientas.
La larga vida útil también tiene un efecto directo en el costo operativo. El reemplazo frecuente de ruedas aumenta el uso de consumibles e introduce tiempos de inactividad adicionales en la máquina. Por lo tanto, para el procesamiento continuo de vidrio, el valor de una muela debe evaluarse tanto por su precio inicial como por su rendimiento durante todo el ciclo de producción.
La muela debe eliminar el vidrio de manera eficiente sin generar tensiones mecánicas excesivas en el borde. Un bajo nivel de desconchado es especialmente importante cuando el componente terminado tiene requisitos estrictos de apariencia o dimensiones.
El rendimiento del astillado depende de varios factores, incluidas las características abrasivas, el estado de la muela, la profundidad del rectificado, la velocidad de avance, el enfriamiento y la estabilidad de la máquina. La selección del disco por sí sola no puede eliminar todas las fuentes de defectos en los bordes, pero una herramienta abrasiva diseñada adecuadamente puede proporcionar una interfaz de rectificado más controlada.
La geometría estable de las ruedas también es importante. Si el perfil de trabajo cambia rápidamente debido al desgaste, la condición de contacto entre la rueda y el vidrio puede cambiar durante la producción, afectando potencialmente tanto la geometría del borde como la calidad de la superficie.
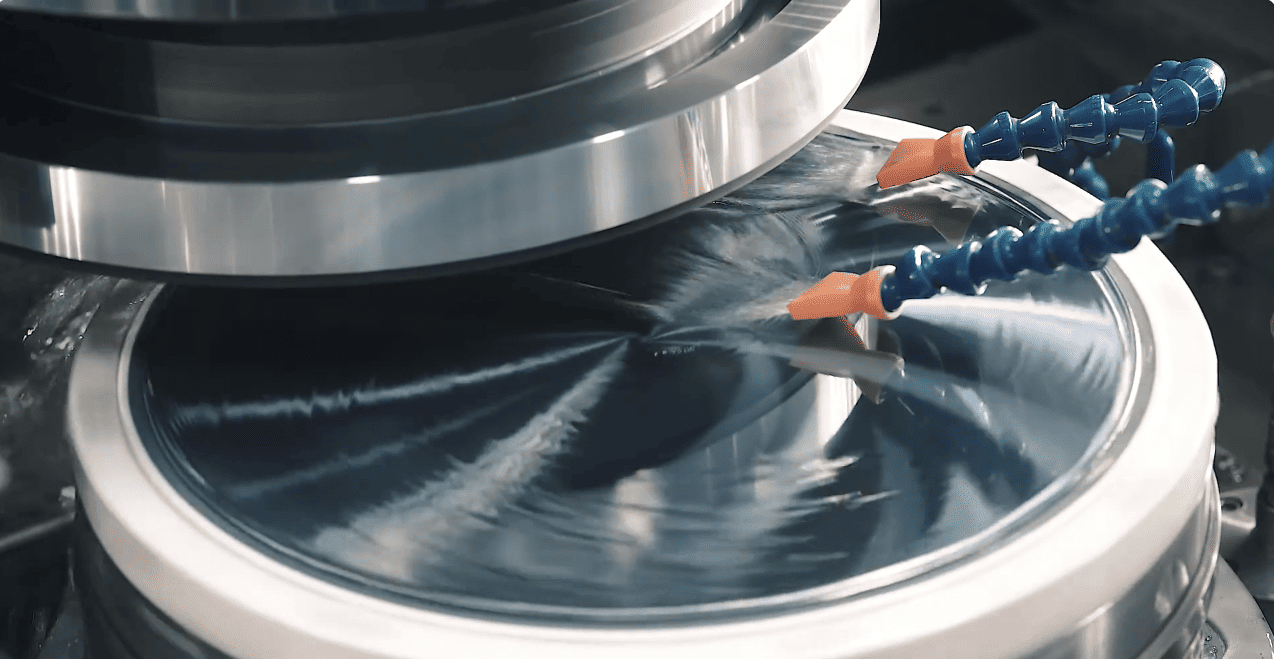
El rectificado continuo genera calor en la zona de contacto. Si el calor no se puede controlar eficazmente, la interfaz entre el vidrio y el abrasivo puede experimentar condiciones inestables. Una refrigeración adecuada y una eliminación de virutas sin obstáculos ayudan a mantener limpia el área de rectificado y reducen la acumulación de calor y residuos abrasivos.
La estructura de la rueda también contribuye a la evacuación de virutas. Un diente apropiado o una estructura abrasiva pueden proporcionar suficiente espacio para que los restos de molienda salgan del área de contacto. Esto es particularmente relevante en el procesamiento de vidrio CNC continuo o de alta velocidad, donde la zona de rectificado está expuesta a una eliminación repetida de material.
Las características de rendimiento son sólo una parte de la selección de ruedas. Las dimensiones físicas y la configuración de la muela deben corresponder a la máquina CNC, al portaherramientas, a la pieza de trabajo y a la operación de procesamiento prevista.
| Especificación de la rueda | Consideración de selección principal |
|---|---|
| Diámetro exterior | Debe corresponder al espacio libre de la máquina y a las condiciones de funcionamiento requeridas. |
| Diámetro interior o vástago | Debe coincidir con la configuración del husillo o del portaherramientas. |
| tamaño de grano | Seleccionado según el arranque de material y la calidad de canto requerida |
| Perfil de rueda | Debe corresponder a la geometría de borde requerida |
| tipo abrasivo | Influye en el comportamiento de corte y las características de desgaste. |
| Sistema de unión | Afecta la retención abrasiva, la nitidez y el rendimiento del servicio. |
| Velocidad de funcionamiento | Debe seguir siendo compatible con la construcción de la rueda y la capacidad de la máquina. |
El diámetro de la muela abrasiva CNC afecta tanto a la superficie de rectificado disponible como a las características operativas de la herramienta. El diámetro exterior seleccionado debe adaptarse a la configuración de la máquina y al mismo tiempo proporcionar suficiente superficie de trabajo para la aplicación prevista.
La interfaz de montaje es igualmente importante. Un diámetro de vástago, un diámetro interior o una configuración de montaje incorrectos pueden impedir la instalación adecuada o introducir inestabilidad durante la operación. Antes de comprar una rueda, los fabricantes deben confirmar las especificaciones del husillo de la máquina, las dimensiones del portaherramientas y el espacio de instalación disponible.
Por ejemplo, una rueda de diamante CNC diseñada para diferentes configuraciones de equipos puede estar disponible con un rango de diámetro exterior de 80 a 200 mm y diámetros interiores de 12 mm o 22 mm. Estas especificaciones permiten que la rueda cubra diferentes configuraciones de la máquina y al mismo tiempo le brindan al usuario opciones dimensionales definidas para la instalación.
El tamaño del grano de diamante afecta el equilibrio entre la eliminación de material y la condición del borde resultante. Los grados abrasivos más gruesos generalmente se asocian con una eliminación de material más agresiva, mientras que los grados más finos se pueden considerar cuando se presta mayor atención al acabado y la precisión del borde.
Sin embargo, el tamaño del grano no se debe seleccionar de forma independiente. El espesor del vidrio, la etapa de procesamiento, la cantidad de eliminación requerida, el diseño de la rueda, la velocidad del husillo y la velocidad de avance influyen en la especificación abrasiva adecuada.
Para el procesamiento CNC de bordes de vidrio, el objetivo no es simplemente seleccionar el abrasivo más fino o más grueso disponible. El grado seleccionado debe corresponder a los requisitos de producción reales y seguir siendo compatible con todo el proceso de mecanizado.
Los centros de mecanizado CNC pueden procesar diferentes geometrías de bordes, lo que hace que el perfil de la rueda sea un factor de selección importante. La superficie de rectificado debe corresponder a la forma del borde prevista para que la trayectoria de la herramienta programada produzca el perfil requerido sin operaciones secundarias innecesarias.
La configuración de la ranura también puede afectar la condición del contacto y el comportamiento abrasivo. Dependiendo de la aplicación, es posible que se requieran diferentes estructuras para un rectificado eficiente, una evacuación de virutas o una geometría de borde específica.
Esto resulta particularmente importante cuando se compara el rectificado de vidrio CNC general con el procesamiento especializado de cuatro lados. La rueda debe seleccionarse de acuerdo con la estructura de la máquina y el método real de procesamiento de bordes en lugar de basarse únicamente en su diámetro nominal o grano.
Una muela abrasiva y un centro de mecanizado CNC deben tratarse como un sistema de procesamiento integrado. Incluso una rueda de alto rendimiento puede producir resultados inestables cuando sus dimensiones, velocidad de funcionamiento o interfaz de montaje no corresponden al equipo.
La primera consideración es la compatibilidad del centro de mecanizado CNC. Los fabricantes deben confirmar la configuración del husillo, las dimensiones de montaje, la velocidad máxima de operación, los requisitos del portaherramientas y el tamaño de rueda disponible antes de seleccionar una rueda. Los equipos de diferentes fabricantes pueden utilizar diferentes estándares de instalación, lo que hace necesaria la verificación dimensional antes de la producción.
La velocidad de funcionamiento es otro factor crítico. A altas velocidades de rotación, el desequilibrio puede producir vibraciones que afectan la calidad del borde y la estabilidad dimensional. Por lo tanto, el equilibrio dinámico es particularmente importante para aplicaciones de pulido de vidrio a alta velocidad. La vibración puede aumentar la variación en la fuerza de rectificado y dificultar que la máquina mantenga un contacto constante con el vidrio.
También se debe evaluar cuidadosamente la relación entre el tamaño de la rueda y la velocidad del husillo. Una rueda debe ser adecuada para las condiciones de rotación previstas, mientras que el equipo CNC debe funcionar dentro del rango apropiado para la construcción de la rueda. El objetivo es un rectificado estable y controlado en lugar de simplemente maximizar la velocidad del husillo.
El espesor de la pieza de trabajo es otra variable de selección. El vidrio utilizado en diferentes aplicaciones puede tener espesores significativamente diferentes, y la rueda debe adaptarse a la tasa de eliminación y las condiciones de contacto requeridas. No se debe asumir automáticamente que una rueda diseñada para vidrio más grueso sea adecuada para vidrio delgado de precisión.
Por lo tanto, los fabricantes que comparan muelas abrasivas para centros de mecanizado deben considerar la interfaz del equipo junto con el rendimiento abrasivo. El diámetro de la rueda, las dimensiones de montaje, el perfil, la velocidad de funcionamiento y los requisitos de la pieza de trabajo deben formar una combinación compatible.
La selección del disco proporciona la base para un rectificado estable, pero el rendimiento real del procesamiento también depende de cómo se opera el disco. Los principales parámetros del CNC incluyen la velocidad del husillo, la velocidad de avance, la profundidad de rectificado y las condiciones de enfriamiento.
Estos parámetros deben evaluarse como un sistema combinado. El aumento de la velocidad del husillo por sí solo no garantiza una mayor productividad. Si la rueda, la velocidad de avance, el sistema de enfriamiento y la configuración de la máquina no coinciden adecuadamente, una velocidad de operación más alta puede aumentar la vibración, la acumulación de calor o los defectos en los bordes.
La profundidad del pulido también merece atención cuando se procesa vidrio de precisión. Una mayor profundidad de remoción puede mejorar la productividad durante el procesamiento desbaste, pero una profundidad excesiva puede aumentar la fuerza de rectificado y el astillado. La separación de las operaciones de desbaste y acabado puede proporcionar un mejor control cuando tanto la eliminación de material como la calidad de los bordes son importantes.
Para la producción CNC, la estabilidad de los parámetros es generalmente más valiosa que el rendimiento máximo ocasional. Una condición de molienda que se puede repetir consistentemente en todos los lotes de producción es más fácil de controlar, monitorear y optimizar.
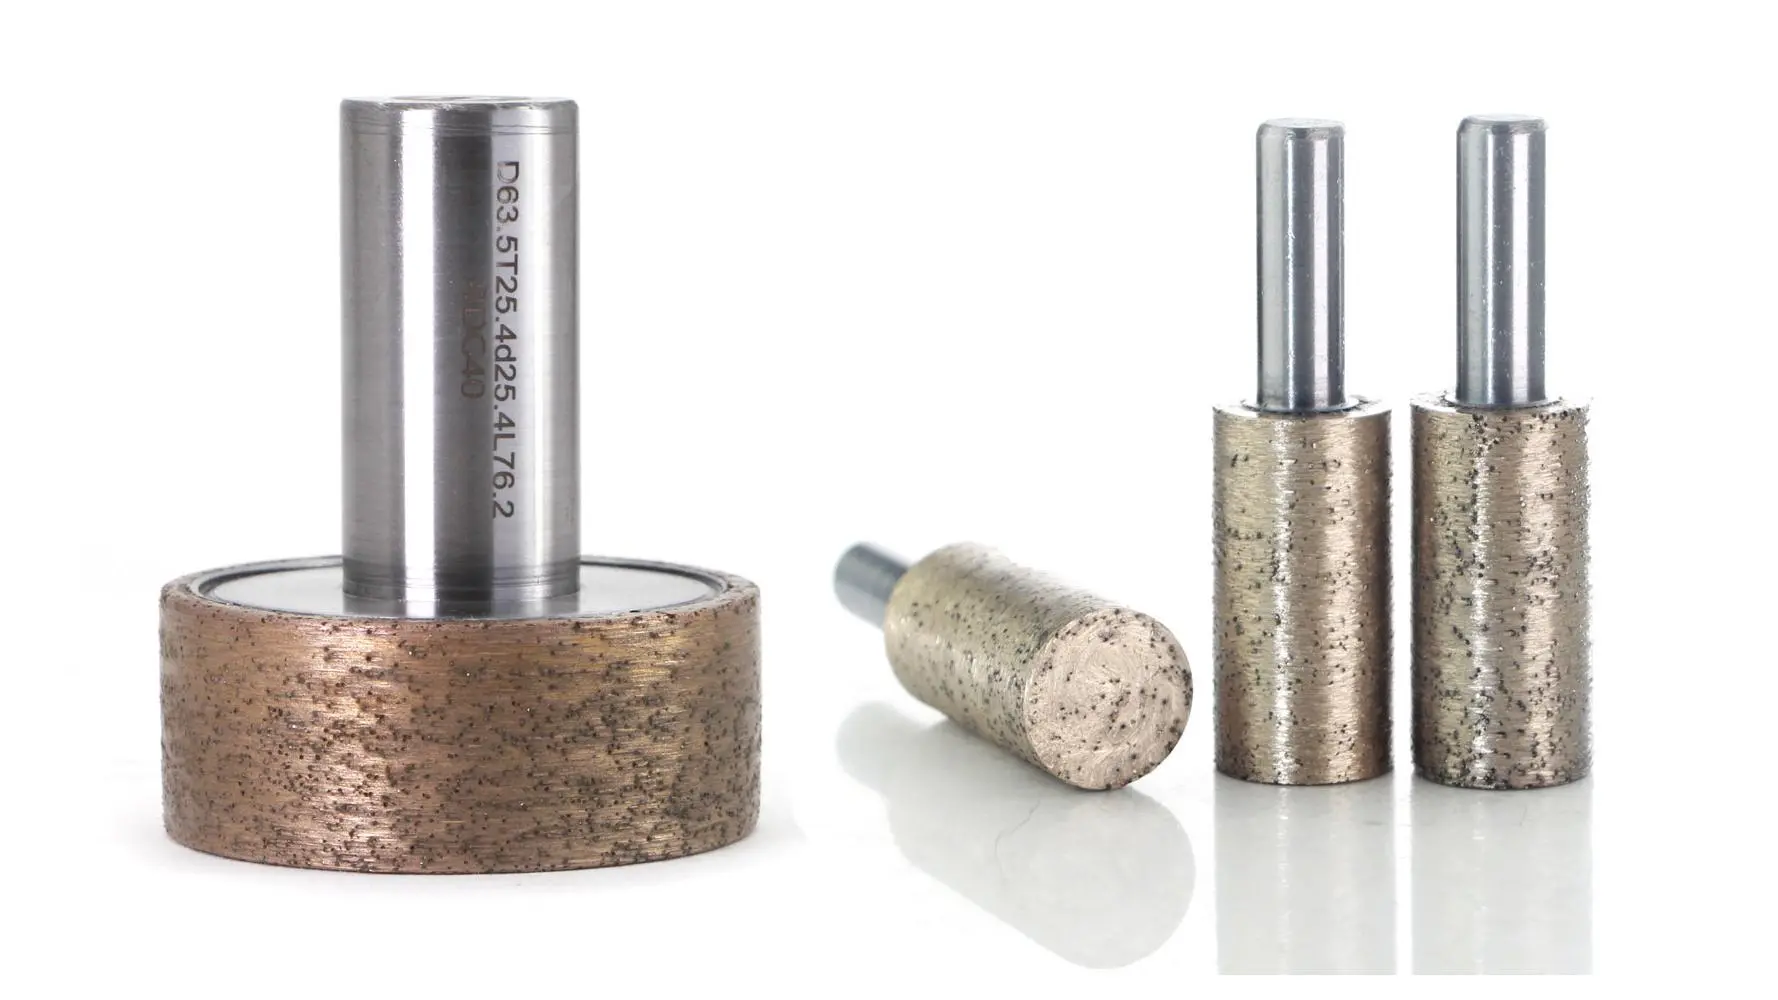
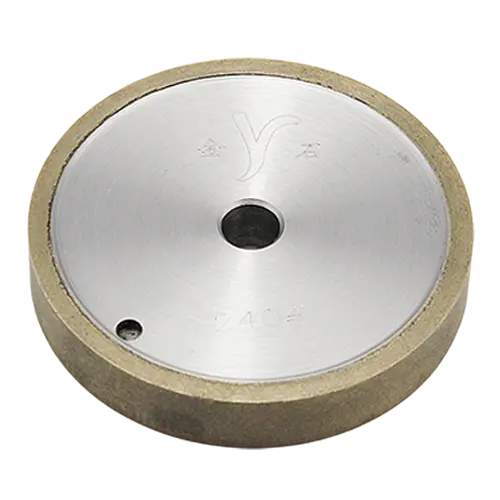
Una rueda de diamante CNC adecuada debe combinar rendimiento abrasivo con compatibilidad dimensional y de equipos. La rueda de diamante CNC de Meijie está desarrollada para centros de mecanizado CNC y equipos de canteado de vidrio de diferentes marcas, utilizando diamante de alta pureza como sistema abrasivo central y de unión, incluida la aleación de bronce.
El producto está diseñado para equilibrar el filo y la resistencia al desgaste, lo que permite una eliminación eficiente del material y al mismo tiempo mantiene la forma de trabajo de la rueda. Su vida útil declarada supera los 20.000 metros y el uso repetido puede reducir la frecuencia de reemplazo de las ruedas y los costos de consumibles asociados.
La rueda está disponible con diámetros exteriores de 80 a 200 mm, diámetros interiores de 12 mm o 22 mm y tamaños de grano de 80# a 400#. Está diseñado para vidrio con espesores que oscilan entre 2 y 18 mm, lo que proporciona un amplio rango operativo para diferentes requisitos de procesamiento de vidrio CNC.
Para obtener detalles específicos del equipo y configuraciones disponibles, consulte la página del producto de rueda de diamante CNC .
El procesamiento de cuatro lados a alta velocidad introduce requisitos adicionales relacionados con el equilibrio de las ruedas, la estabilidad del rectificado y la compatibilidad de la máquina. Para estas aplicaciones, se puede considerar una muela abrasiva de cuatro lados de alta velocidad cuando el sistema de producción utiliza equipos de rectificado de cuatro lados dedicados.
Este tipo de rueda utiliza abrasivo de diamante combinado con un sistema de unión optimizado y se somete a un tratamiento de equilibrio dinámico para un funcionamiento a alta velocidad. Su diseño se centra en una fuerza de molienda estable, resistencia al desgaste y reducción de la rotura del vidrio. Las especificaciones disponibles incluyen un diámetro exterior de 160 mm, diámetros interiores opcionales de 12 mm, 22 mm y 50 mm y grados de grano de 180# a 320#. Admite múltiples especificaciones de espesor de vidrio, incluidas P10, P12, P20, P25 y P30.
La distinción entre estos tipos de ruedas es importante durante la selección del producto. Una muela de diamante CNC general está destinada a centros de mecanizado CNC y equipos de canteado de vidrio, mientras que una muela abrasiva de cuatro lados de alta velocidad está asociada más específicamente con aplicaciones de rectificado de cuatro lados. La selección entre ellos debe basarse en la configuración real de la máquina y el método de procesamiento.
El procesamiento CNC de bordes de vidrio requiere una muela abrasiva que pueda mantener un rendimiento de corte controlado durante todo el ciclo de producción. La nitidez, la resistencia al desgaste, el bajo nivel de astillas, la estabilidad dimensional, el control del calor y la operación estable a alta velocidad contribuyen al resultado final del procesamiento.
La selección de ruedas también debe ir más allá de las características abrasivas. Es necesario evaluar conjuntamente el diámetro exterior, las dimensiones de montaje, el tamaño del grano, el perfil de la rueda, la velocidad de funcionamiento, el espesor del vidrio y la compatibilidad de la máquina. Una rueda que satisface los requisitos dimensionales pero no coincide con la velocidad del husillo o el perfil del borde aún puede producir resultados inconsistentes.
Para los fabricantes que utilizan centros de mecanizado CNC, el proceso de selección más confiable comienza con las condiciones de producción reales: configuración de la máquina, especificación del vidrio, geometría del borde, requisitos de eliminación de material, calidad del borde objetivo y volumen de producción esperado. Combinar estas condiciones con una muela abrasiva diseñada adecuadamente proporciona una base más sólida para un procesamiento estable, una vida útil más larga de la muela y un rendimiento de fabricación predecible.