Sep 03,2026
Procesamiento CNC de bordes de vidrio: requisitos de muelas abrasivas para centros de mecanizado
Seleccionar un cabezal de pulido de diamante adecuado para componentes ópticos de precisión requiere algo más que hacer coincidir el diámetro de una herramienta con una pieza de trabajo. Las propiedades del material, la geometría de los componentes, las tolerancias dimensionales, los requisitos de acabado superficial y la compatibilidad de la máquina influyen en si un cabezal rectificador es apropiado para una aplicación particular. Una herramienta que se adapta a la máquina puede no ser adecuada para el contorno o la calidad de la superficie requerida.
Para los fabricantes que procesan semiesferas de cuarzo, vitrocerámica o placas de cubierta de zafiro, estas consideraciones son especialmente importantes porque el componente acabado puede tener requisitos geométricos y de superficie exigentes. El proceso de selección debe comenzar con la pieza de trabajo y sus criterios de aceptación, luego pasar a las dimensiones del cabezal rectificador, el tamaño del grano de diamante y las condiciones de operación.
Esta guía explica cómo evaluar estos factores al elegir un cabezal de pulido de diamante para componentes ópticos de precisión, con consideraciones prácticas para la compatibilidad del equipo y la comunicación con el proveedor.
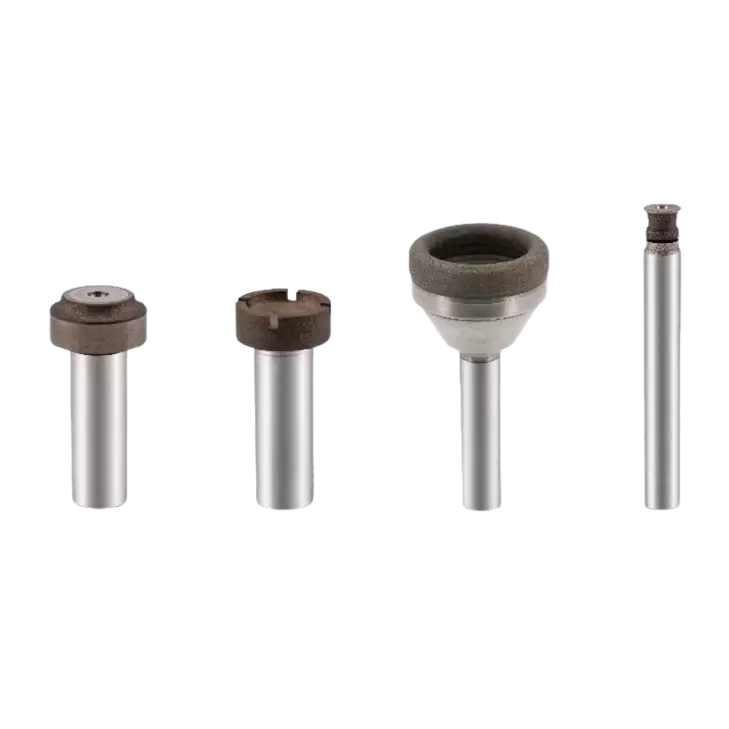
El primer paso en el rectificado óptico de precisión es establecer qué requiere la pieza de trabajo del proceso de mecanizado. El material por sí solo no determina el cabezal rectificador correcto. También se debe considerar la forma del componente, el área a procesar, la cantidad de material a eliminar y el acabado requerido.
Los diferentes componentes ópticos presentan diferentes limitaciones de mecanizado. Un hemisferio de cuarzo, por ejemplo, tiene un perfil curvo que requiere atención al acceso a las herramientas y a la precisión del contorno. Una placa de cubierta de zafiro puede tener diferentes requisitos de borde o perfil según su diseño. Los componentes vitrocerámicos también deben evaluarse según su geometría específica y sus especificaciones de calidad.
Estas diferencias afectan las dimensiones y configuración del cabezal rectificador, así como las condiciones bajo las cuales operará. Seleccionar una herramienta basándose únicamente en el nombre del material puede pasar por alto la tarea de mecanizado real.
Antes de comparar productos, establezca la siguiente información:
Detalles de la pieza de trabajo: material, dibujo, dimensiones, contorno y área a rectificar.
Requisitos de calidad: tolerancias dimensionales, rugosidad de la superficie, estado de los bordes y criterios de inspección aplicables.
Requisitos de mecanizado: operación prevista, espacio de trabajo disponible y cantidad de material que se debe eliminar.
Estos detalles proporcionan un punto de partida práctico para evaluar una aplicación de mecanizado de componentes ópticos de precisión. También ayudan a distinguir entre una herramienta que es físicamente compatible con la configuración y otra que es adecuada para el resultado requerido.
Las dimensiones del cabezal rectificador influyen en el acceso a las herramientas, la compatibilidad de la máquina y la capacidad de llegar al área de procesamiento prevista. Tres dimensiones merecen especial atención: diámetro de la cabeza, diámetro del vástago y longitud total.
El diámetro del cabezal debe evaluarse en función del contorno de la pieza de trabajo, el espacio de mecanizado disponible y el rango operativo del equipo. Un diámetro demasiado grande para el área prevista puede restringir el acceso, mientras que un diámetro más pequeño no es automáticamente mejor. La elección adecuada depende de la geometría y la configuración de la máquina.
El diámetro del vástago es principalmente una consideración de interfaz. Debe coincidir con la disposición de sujeción de la máquina y la configuración de herramientas permitida. Una falta de coincidencia puede impedir la instalación correcta o comprometer la idoneidad de la configuración, independientemente de las características abrasivas del cabezal abrasivo.
La longitud total también importa cuando la herramienta debe alcanzar un área particular. Antes de realizar el pedido, se debe comprobar el espacio disponible alrededor de la pieza de trabajo, el espacio libre para los accesorios y la posición del área de mecanizado. Se debe establecer un acceso adecuado sin dar por sentado que una herramienta más larga necesariamente producirá mejores resultados.
Se enumeran las siguientes especificaciones para el cabezal de rectificado de óptica de precisión de Meijie:
| Parámetro | Especificación del producto | Consideración de selección |
|---|---|---|
| Diámetro del cabezal de molienda | Ø4–30 mm | Haga coincidir el contorno de la pieza de trabajo y el espacio disponible |
| Diámetro del mango | Ø6 mm o Ø10 mm | Confirmar la compatibilidad con la interfaz de la máquina. |
| longitud total | Menos de 75mm | Verifique el alcance, la holgura del accesorio y la interferencia. |
Estas dimensiones ayudan a limitar las opciones disponibles, pero no reemplazan una revisión del dibujo real de la pieza de trabajo y la configuración de la máquina. Los compradores deben confirmar las dimensiones requeridas antes de considerar una especificación listada como adecuada para su aplicación.
Para obtener detalles completos del producto, incluidas las dimensiones disponibles y otras especificaciones, consulte el cabezal de rectificado de óptica de precisión de Meijie .
El tamaño del grano del cabezal de pulido de diamante es otro factor de selección importante. Las especificaciones del producto de Meijie enumeran un rango de grano de 100# a 3000#. Elegir dentro de este rango requiere comprender la etapa de mecanizado prevista y la calidad que se espera del componente terminado.
La selección del grano implica equilibrar varios requisitos. El proceso debe eliminar material a un ritmo adecuado y al mismo tiempo producir una superficie que cumpla con el acabado especificado. El equilibrio adecuado depende del material de la pieza de trabajo, la geometría, las condiciones de mecanizado y si seguirán operaciones de acabado adicionales.
Un error común es elegir un tamaño de grano basándose en la suposición general de que siempre es preferible un grano más fino para trabajos de precisión. Los grados abrasivos más finos pueden ser relevantes cuando el acabado de la superficie es una prioridad, pero el tamaño del grano por sí solo no determina el resultado final. El estado de la máquina, la geometría de la herramienta, el soporte de la pieza de trabajo y las condiciones operativas también afectan la calidad de la superficie procesada.
La suposición opuesta es igualmente poco confiable: elegir un grado más grueso únicamente para aumentar la eliminación de material puede no ser apropiado cuando el componente tiene requisitos exigentes de superficie o contorno. La elección debe reflejar la etapa real de procesamiento en lugar de un único objetivo de desempeño.
Al evaluar el tamaño del grano, considere tres preguntas:
¿Qué acabado superficial debe conseguir el componente al final de la operación de rectificado?
¿Se utiliza el cabezal de rectificado para la eliminación inicial de material o para una etapa de acabado posterior?
¿Se pueden validar el grano seleccionado y las condiciones operativas propuestas en el material y equipo previstos?
Estas preguntas ayudan a mantener las decisiones de rectificado óptico de precisión vinculadas a requisitos mensurables. Cuando la aplicación no es familiar, las pruebas representativas y los resultados de inspección son más confiables que seleccionar un grano únicamente de una tabla de uso general.
Por lo tanto, el rango disponible de 100# a 3000# debe tratarse como una especificación de producto, no como una recomendación universal para cada material óptico o tarea de mecanizado.
Los componentes ópticos de precisión pueden tener requisitos separados en cuanto a geometría y calidad de la superficie. Un componente puede cumplir con su tolerancia dimensional sin cumplir con el requisito de acabado superficial. Por el contrario, una superficie de aspecto liso no demuestra que el contorno o las dimensiones sean correctos.
Por esta razón, la precisión dimensional de los componentes ópticos y el acabado de la superficie de rectificado óptico deben evaluarse de forma independiente durante la selección de la herramienta.
La página de producto de Meijie identifica los requisitos de mecanizado de tolerancia geométrica inferior a 0,01 mm y rugosidad superficial inferior a Ra 0,5 μm. Estas cifras proporcionan un contexto útil para comprender el nivel de precisión asociado con las aplicaciones previstas del producto. Sin embargo, no deben interpretarse como garantías incondicionales para cada material, máquina, geometría de componente o condición de procesamiento.
Los resultados reales dependen de la configuración completa del mecanizado. El posicionamiento de la pieza de trabajo, la estabilidad de la máquina, el estado de la herramienta, los parámetros operativos y el método de inspección pueden influir en si el componente terminado cumple con los requisitos especificados. Un cabezal de molienda adecuado es una parte de este proceso y no el único determinante de la calidad.
Antes de seleccionar una herramienta, defina los criterios de aceptación en términos mensurables. Confirme la tolerancia dimensional requerida, el parámetro y límite de rugosidad de la superficie y cómo se inspeccionará la pieza terminada. Si el componente incluye un contorno complejo, aclare qué dimensiones o características del perfil son críticas.
También es importante comunicar si los requisitos establecidos se aplican inmediatamente después del rectificado o después de operaciones de acabado posteriores. Sin esa distinción, un proveedor puede evaluar la herramienta en una etapa del proceso diferente a la que pretende el comprador.
Los requisitos de calidad claros facilitan evaluar si un cabezal de pulido de diamante propuesto es apropiado y comparar los resultados de las pruebas con el mismo estándar.
Un cabezal rectificador debe adaptarse tanto a la pieza de trabajo como a la máquina. Antes de realizar el pedido, verifique la interfaz de sujeción, la velocidad de funcionamiento permitida, el espacio de trabajo disponible y las disposiciones de refrigeración y eliminación de virutas relevantes para la aplicación.
El cabezal de rectificado de óptica de precisión de Meijie tiene una velocidad de rotación del equipo de 9000 a 32 000 r/min y una velocidad de avance de 50 a 500 mm/min. Estos valores describen los rangos operativos especificados; no deben tratarse como una combinación recomendada de velocidad y avance para cada trabajo.
Los ajustes apropiados dependen de la máquina, la pieza de trabajo, la configuración del cabezal rectificador y los requisitos de la operación. Una velocidad dentro del rango indicado no establece por sí sola que una configuración particular sea adecuada. Los límites del fabricante del equipo y la guía de aplicación del proveedor de la herramienta deben verificarse antes de la operación.
La compatibilidad también implica la disposición física de la máquina. Confirme que el vástago se pueda sujetar correctamente, que el cabezal seleccionado pueda alcanzar el área de procesamiento requerida y que la pieza de trabajo y el dispositivo dejen suficiente espacio libre. Si el enfriamiento y la eliminación de virutas son relevantes para la configuración, estas condiciones deben evaluarse como parte del proceso y no después de que ocurra un problema de calidad.
Una revisión práctica del equipo debería cubrir:
Interfaz y espacio libre: compatibilidad del vástago, disposición de sujeción, alcance de la herramienta y posible interferencia con la pieza de trabajo o el accesorio.
Límites de funcionamiento: velocidad permitida del husillo, condiciones de avance aplicables y cualquier restricción especificada por el proveedor de la máquina o herramienta.
Condiciones del proceso: enfriamiento, evacuación de viruta, soporte de la pieza y método de inspección utilizado para verificar los resultados.
Meijie describe su cabezal rectificador de óptica de precisión como compatible con máquinas de doble canteado de diferentes marcas. Aun así, los compradores deben confirmar la configuración particular de la máquina y los requisitos de aplicación en lugar de asumir que la compatibilidad de la marca elimina la necesidad de verificación técnica.
Una configuración bien adaptada facilita la evaluación de la herramienta en condiciones controladas y determina si la configuración seleccionada cumple con el estándar de calidad requerido.
Una vez revisados los requisitos de la pieza de trabajo, las dimensiones, el tamaño del grano y las condiciones de la máquina, la tarea restante es proporcionar al proveedor suficiente información para evaluar la configuración propuesta.
Una hoja de especificaciones del producto es un punto de partida útil, pero es posible que no responda todas las preguntas específicas de la aplicación. Por ejemplo, un rango de diámetro listado no establece qué diámetro es apropiado para un contorno particular y un rango de grano disponible no identifica el mejor grado para un proceso no probado.
Antes de solicitar una recomendación o cotización, prepare la siguiente información:
Información de la pieza de trabajo: material, dibujo, geometría, área de procesamiento y etapa de mecanizado actual.
Requisitos de calidad: dimensiones objetivo, tolerancia geométrica, rugosidad superficial y criterios de inspección.
Información del equipo: modelo de máquina, interfaz de sujeción, velocidad permitida, espacio disponible y disposiciones de refrigeración relevantes.
Contexto del proceso: la operación de molienda prevista, problemas de calidad actuales y cualquier resultado de pruebas anteriores.
Cuanto más claramente se documenten estos detalles, más fácil será determinar si las especificaciones disponibles coinciden con la aplicación. Los dibujos y los criterios de aceptación medibles son particularmente útiles cuando se trata de precisión de contorno o acceso restringido a herramientas.
Si la aplicación requiere un resultado que aún no se ha demostrado en condiciones comparables, pregunte al proveedor qué información o pruebas se necesitan para verificar la idoneidad. Esto es preferible a suponer que una herramienta cumplirá un objetivo simplemente porque sus dimensiones nominales se encuentran dentro del rango indicado.
Un proceso de selección estructurado también proporciona una base sólida para comparar alternativas. En lugar de evaluar las herramientas sólo por precio o por una única especificación, los compradores pueden comparar si cada opción se ajusta a los mismos requisitos de pieza de trabajo, máquina y calidad.
La elección de un cabezal de pulido de diamante adecuado para componentes ópticos de precisión comienza con la pieza de trabajo y sus criterios de aceptación. El material y la geometría establecen los requisitos de aplicación; El diámetro de la cabeza, el tamaño del vástago, la longitud total y el tamaño del grano ayudan a reducir las opciones disponibles. A continuación, se deben comprobar la compatibilidad de la máquina y las condiciones de funcionamiento antes de evaluar la configuración en la práctica.
El cabezal de rectificado de óptica de precisión de Meijie está especificado para aplicaciones que involucran hemisferios de cuarzo, vitrocerámica y placas de cubierta de zafiro, con rangos de dimensiones, grano y operación definidos. La elección correcta aún depende del componente individual y de la configuración de procesamiento.
Al documentar los requisitos de la pieza de trabajo y confirmar las especificaciones relevantes antes de realizar el pedido, los fabricantes pueden realizar una selección más informada y evaluar la idoneidad según criterios mensurables.