Aug 07,2026
Cómo elegir la muela abrasiva de vidrio fotovoltaico adecuada para su línea de producción
El procesamiento de vidrio para exhibidores impone requisitos exigentes en cuanto a la calidad de los bordes, la precisión dimensional y la consistencia de la producción. Los cubreobjetos de vidrio para pantallas de vehículos, paneles táctiles OGS (One Glass Solution), grupos de instrumentos LCD y pantallas de control industrial a menudo requieren un procesamiento preciso de bordes y esquinas, donde defectos menores pueden afectar el ensamblaje, la apariencia o la confiabilidad del componente terminado. En estas aplicaciones, la muela abrasiva no es simplemente una herramienta consumible para la eliminación de material. Sus características abrasivas, estabilidad estructural, disipación de calor y compatibilidad con el equipo de procesamiento influyen en el resultado final.
En comparación con el pulido general de vidrio, el procesamiento de bordes de vidrio para exhibidores requiere un control más estricto del desconchado, las microfisuras, el acabado de la superficie y la geometría de los bordes. El vidrio fino también proporciona menos tolerancia a una fuerza de molienda excesiva o condiciones de procesamiento inestables. Para los fabricantes que operan equipos de canteado automatizados o de alta velocidad, una muela abrasiva de vidrio de exhibición adecuada debe mantener la nitidez del corte y la estabilidad dimensional durante toda la producción continua.
Este artículo examina los principales factores que determinan el rendimiento de la muela abrasiva en el procesamiento de bordes de vidrio para exhibidores, incluido el filo de la muela, el control de astillas, la disipación de calor, la eliminación de virutas, la resistencia al desgaste, la compatibilidad de la máquina y los parámetros de procesamiento. Estos factores proporcionan una base práctica para evaluar muelas abrasivas para aplicaciones de vidrio de visualización de precisión.
El vidrio para pantallas se utiliza en aplicaciones donde la calidad visual y la precisión dimensional están estrechamente relacionadas. El vidrio de la cubierta de la pantalla del vehículo, los paneles táctiles OGS, los grupos de instrumentos LCD y las pantallas de control central pueden contener esquinas curvas, perfiles de borde definidos o bordes de terminales que requieren un pulido controlado antes de las operaciones posteriores de ensamblaje o acabado.
Las características de la pieza de trabajo afectan directamente las exigencias impuestas a la muela. Las láminas de vidrio delgadas son particularmente sensibles a tensiones mecánicas excesivas. Una rueda inadecuada o un proceso inestable pueden producir astillas en los bordes, microfisuras, desviaciones dimensionales o un perfil de borde inconsistente. Es posible que estos defectos no siempre sean visibles inmediatamente después del pulido, pero pueden crear problemas durante procesos posteriores como limpieza, recubrimiento, unión o ensamblaje.
Por esta razón, el pulido del vidrio de exhibición generalmente requiere una combinación de eliminación eficiente del material y daño controlado a la superficie. Una rueda que elimina material rápidamente pero genera calor excesivo o daña los bordes no proporciona una solución de producción confiable. El objetivo del procesamiento es mantener un equilibrio apropiado entre la eficiencia de remoción, la integridad del borde, la precisión dimensional y la estabilidad de la herramienta.
La calidad de los bordes es una de las consideraciones más importantes en el procesamiento de precisión del vidrio para pantallas. El esmerilado debe eliminar la cantidad requerida de material y al mismo tiempo limitar el desconchado y otras formas de daño a los bordes.
El astillado puede verse influenciado por las características abrasivas, el estado de la muela, la profundidad del rectificado, la velocidad de avance, la velocidad del husillo y el diseño estructural de la muela. Cuando la acción abrasiva se vuelve inestable, se pueden desarrollar daños localizados a lo largo del borde procesado. Para vidrios de pantalla delgados, estos defectos pueden ser especialmente significativos porque hay menos material disponible para tolerar un pulido agresivo.
Por lo tanto, una muela abrasiva de cristal líquido adecuada necesita un comportamiento de corte constante en toda la superficie de trabajo. La exposición abrasiva estable ayuda a mantener una eliminación de material predecible y reduce los cambios repentinos en la fuerza de rectificado durante la producción.
Muchos componentes de pantalla requieren dimensiones de borde precisas para lograr una alineación adecuada con carcasas, módulos táctiles, componentes ópticos u otras piezas estructurales. La muela debe conservar su perfil de trabajo lo suficientemente bien como para mantener la geometría requerida durante el ciclo de producción.
El desgaste de la muela puede alterar gradualmente el perfil de rectificado efectivo. Si este cambio no se controla, los operadores pueden ver una variación dimensional cada vez mayor incluso cuando la configuración de la máquina permanece sin cambios. En consecuencia, la resistencia al desgaste de las ruedas y la estabilidad del perfil son consideraciones importantes junto con el rendimiento de corte inicial.
Los fabricantes de vidrio para pantallas también necesitan equilibrar la precisión con el rendimiento. Las líneas de canteado automatizadas pueden funcionar continuamente, lo que hace que el rendimiento de la muela durante períodos de producción prolongados sea más importante que el resultado del rectificado inicial por sí solo.
Una muela abrasiva que combine una acción de corte aguda con una descarga eficiente de virutas puede reducir la resistencia innecesaria al rectificado. El rendimiento estable también puede reducir la frecuencia de reemplazo, ajuste e interrupción del proceso de las ruedas, lo que contribuye a una producción más consistente.
El rendimiento de una muela abrasiva en el procesamiento de vidrio para exhibidores depende de varias características interconectadas. Ninguna propiedad determina por sí sola si una rueda es adecuada. El sistema abrasivo, la estructura de la rueda, las condiciones de procesamiento y la configuración de la máquina deben trabajar juntos.
Los principales factores a evaluar incluyen:
Estos factores deben evaluarse de acuerdo con la pieza de trabajo real, la etapa de procesamiento y los requisitos de producción en lugar de depender de una única especificación.
El filo afecta directamente al comportamiento de corte de una muela abrasiva. Los abrasivos de diamante con características de corte adecuadas pueden eliminar el vidrio de manera eficiente y al mismo tiempo limitar la fuerza de pulido necesaria para eliminar el material.
Para aplicaciones de cristal para pantallas, la nitidez tiene importancia más allá de la velocidad de procesamiento. Un disco que mantiene una acción de corte eficaz puede contribuir a un procesamiento de bordes más suave y ayudar a prevenir la fuerza excesiva que puede contribuir a dañar los bordes. Una nitidez estable es particularmente importante al procesar vidrio fino o realizar un pulido de esquinas de precisión.
Al mismo tiempo, un énfasis excesivo en la nitidez inicial puede resultar engañoso. Si la estructura abrasiva pierde rápidamente su capacidad de corte, la muela puede generar una resistencia al pulido cada vez mayor a medida que continúa la producción. Por lo tanto, el rendimiento útil de la rueda debe evaluarse durante todo su período de servicio y no sólo durante el funcionamiento inicial.
Un mínimo de virutas es un requisito fundamental para las muelas abrasivas para vidrios de exposición. El daño en los bordes puede afectar tanto la apariencia como la integridad mecánica del componente procesado.
Aquí es importante la relación entre la rueda y las condiciones del proceso. Las características abrasivas, la estructura de la ranura, la profundidad del rectificado, la velocidad de avance y el enfriamiento influyen en la interacción entre la muela y el vidrio. Una estructura de rueda estable puede ayudar a mantener una acción de pulido constante en lugar de producir condiciones de contacto irregulares.
Por lo tanto, para los fabricantes que se ocupan de aplicaciones de visualización exigentes, la evaluación debería incluir la calidad real de los bordes después del procesamiento en lugar de centrarse únicamente en la velocidad del rectificado.
La acumulación de calor puede convertirse en una preocupación durante el rectificado continuo a alta velocidad. El vidrio tiene una tolerancia limitada al estrés térmico localizado, mientras que los restos de molienda pueden interferir con el contacto entre la superficie abrasiva y la pieza de trabajo.
La eliminación eficaz de virutas ayuda a mantener limpia la zona de rectificado. Una estructura dental densa y uniforme puede proporcionar vías para triturar los residuos y enfriarlos durante el canteado, lo que reduce la posibilidad de que la acumulación de residuos afecte la superficie de procesamiento.
Este factor se vuelve cada vez más importante cuando una línea de producción opera a altas velocidades de husillo o procesa múltiples componentes continuamente. La disipación de calor y la descarga de virutas deben considerarse juntas porque ambas afectan la estabilidad de la zona de rectificado.
Una muela cambia gradualmente a medida que se consume material abrasivo. El desgaste excesivo o desigual puede alterar el perfil de la rueda y, en consecuencia, afectar las dimensiones de los bordes.
Por lo tanto, para aplicaciones de vidrio de visualización de precisión, se debe considerar la resistencia al desgaste en relación con la estabilidad dimensional. Una rueda con un comportamiento de desgaste predecible es más fácil de gestionar dentro de un proceso de producción establecido porque los cambios en la geometría del borde son más controlables.
El objetivo no es necesariamente maximizar la vida útil teórica de la rueda a expensas del rendimiento de corte. El mejor enfoque es lograr un equilibrio práctico entre eficiencia de corte, calidad del borde, consistencia dimensional y frecuencia de reemplazo.
| Factor de muela abrasiva | Importancia en el procesamiento de vidrio de exhibición |
|---|---|
| Nitidez | Admite una eliminación eficiente del material y una fuerza de rectificado controlada |
| Control de astillado | Ayuda a mantener la integridad de los bordes y reducir los defectos de procesamiento. |
| Disipación de calor | Limita la acumulación de calor durante la molienda continua. |
| Eliminación de virutas | Mantiene la zona de molienda limpia y favorece un procesamiento estable |
| Resistencia al desgaste | Ayuda a mantener el rendimiento de las ruedas durante ciclos de producción más largos. |
| Estabilidad dimensional | Admite dimensiones y perfiles de borde consistentes |
Las diferentes etapas del procesamiento de los bordes del vidrio de exhibición imponen diferentes exigencias a la muela abrasiva. Una rueda utilizada para la eliminación agresiva de material no necesariamente enfrenta los mismos requisitos que una utilizada para un acabado de precisión.
El pulido de esquinas suele ser necesario cuando el vidrio de visualización tiene geometrías de esquina definidas o bordes moldeados. La rueda debe seguir el perfil requerido manteniendo estable la remoción de material.
En esta operación, la nitidez y la estabilidad del perfil están estrechamente relacionadas. Una capacidad de corte insuficiente puede aumentar la resistencia al rectificado, mientras que la geometría inestable de la rueda puede provocar desviaciones en la esquina acabada. El control del desconchado también es importante porque las áreas de las esquinas pueden concentrar la tensión mecánica durante el procesamiento.
Por lo tanto, para cubiertas de vidrio de exhibición de vehículos y componentes similares, la muela debe proporcionar un contacto constante con el vidrio en toda la geometría de las esquinas en lugar de funcionar adecuadamente solo en bordes rectos.
El rectificado de bordes terminales requiere un estrecho control sobre las dimensiones de los bordes y la calidad de la superficie. Las pequeñas variaciones dimensionales pueden volverse significativas cuando el componente de vidrio debe encajar con precisión en otro conjunto.
La muela debe mantener una acción abrasiva constante y una geometría estable durante todo el ciclo de procesamiento. También es necesario controlar la velocidad de avance y la profundidad de rectificado para que la eliminación de material siga siendo predecible.
En consecuencia, una muela abrasiva de vidrio para pantallas de alta calidad debería respaldar tanto la precisión de los bordes como una producción estable en lugar de optimizar solo para obtener la máxima tasa de eliminación.
El desbaste y el desbaste de acabado tienen objetivos diferentes. El esmerilado desbaste se centra más en la eliminación eficiente del material, mientras que el esmerilado de acabado pone mayor énfasis en la calidad de los bordes, la precisión dimensional y el estado de la superficie.
Una solución integrada de desbaste y acabado puede simplificar el procesamiento cuando la aplicación requiere tanto una eliminación eficiente como un acabado controlado. Sin embargo, las condiciones reales de rectificado aún deben coincidir con la estructura de la rueda, el espesor del vidrio, el equipo y la velocidad de producción.
| Etapa de procesamiento | Principales requisitos de molienda |
|---|---|
| Rectificado de esquinas | Precisión del perfil, nitidez y eliminación estable del material. |
| Rectificado de bordes terminales | Poco desconchado, consistencia dimensional, calidad de filo controlada |
| Molienda áspera | Eliminación eficiente de material, descarga de virutas y resistencia al desgaste. |
| Terminar de moler | Calidad de la superficie, precisión de los bordes, estabilidad dimensional |
La selección de la muela abrasiva no debe separarse de la configuración de la máquina. Una rueda puede tener características abrasivas adecuadas pero aun así producir resultados insatisfactorios si sus dimensiones, configuración de montaje o rango de operación no coinciden con el equipo.
Para el bordeado automatizado de vidrio de exhibición, los fabricantes deben evaluar la relación entre la rueda y el eje de la máquina, el sistema de montaje, la velocidad de rotación y el método de procesamiento. La geometría de la ranura también puede afectar la condición de contacto entre la rueda y el vidrio.
Los equipos de alta velocidad imponen exigencias adicionales a la estabilidad de las ruedas. A medida que aumenta la velocidad del husillo, la rueda debe mantener un funcionamiento confiable sin vibraciones excesivas ni contacto inestable. Por lo tanto, el equilibrio dinámico adecuado, la precisión del montaje y la compatibilidad del equipo se convierten en elementos importantes del proceso general de rectificado.
Las máquinas de doble canteado son otra consideración importante. Cuando se utiliza el mismo tipo de rueda en equipos de diferentes fabricantes, se debe verificar la compatibilidad dimensional y de montaje en lugar de asumirla.
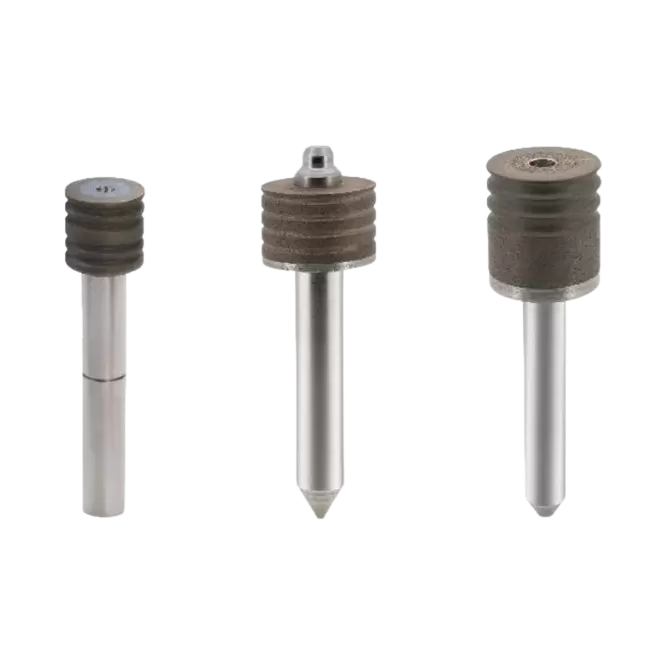
Por ejemplo, una muela abrasiva diseñada para el procesamiento de vidrio de exhibición de precisión puede especificarse con un diámetro de muela pequeño y dimensiones de vástago definidas para adaptarse a equipos de canteado compactos. Estas especificaciones mecánicas son tan relevantes para la aplicación práctica como el rendimiento abrasivo.
Por tanto, la evaluación más fiable considera tres elementos juntos:
Características de la pieza de trabajo + muela abrasiva + equipo de procesamiento.
Ignorar cualquiera de estos elementos puede conducir a resultados inconsistentes.
Los parámetros de procesamiento determinan cómo interactúa la muela con el vidrio. Incluso una muela bien diseñada puede ofrecer resultados inconsistentes cuando la velocidad del husillo, la velocidad de avance, la profundidad de rectificado o las condiciones de enfriamiento no se adaptan bien a la aplicación.
La velocidad del husillo afecta el comportamiento de corte abrasivo, la fuerza de rectificado, la generación de calor y la eficiencia de la producción. El canteado a alta velocidad puede mejorar el rendimiento, pero también aumenta la importancia de la estabilidad de la rueda y la gestión del calor.
A representative precision display glass grinding application may operate within a spindle speed range of 18,000–32,000 r/min. The appropriate operating point depends on the equipment, wheel design, glass characteristics, and processing objective.
The maximum available machine speed should not automatically be treated as the optimum production setting. Process stability and finished edge quality remain essential evaluation criteria.
Feed rate determines how quickly the workpiece moves through the grinding zone. A higher feed rate can increase throughput, but it may also increase grinding load if the wheel and other parameters are not properly matched.
For the referenced display glass grinding application, a feed rate range of 300–1200 mm/min is available. The actual setting should be determined through process testing and adjusted according to glass thickness, grinding depth, wheel condition, and desired edge quality.
Grinding depth determines the amount of material removed during each grinding pass. Excessive depth can increase grinding force and thermal load, while insufficient depth may reduce production efficiency.
A representative range for precision display glass processing is 0.1–0.5 mm, with conditions divided between rough and finish grinding. This distinction is useful because roughing and finishing have different performance priorities.
When evaluating process parameters, manufacturers should consider:
The goal is to establish a stable processing window rather than maximize one parameter independently.
Selecting a grinding wheel for display glass requires more than comparing abrasive type or grit size. Engineering teams and procurement departments should evaluate the complete application.
The first consideration is the workpiece. Glass thickness, edge geometry, component design, and application requirements determine the degree of precision and damage control required. Vehicle display cover glass, OGS touch panels, and industrial control display glass may have different processing requirements even though all fall within the broader display glass category.
The second consideration is the processing stage. Corner grinding, terminal edge grinding, rough grinding, and finish grinding place different demands on wheel sharpness, profile retention, material removal efficiency, and surface quality.
The third consideration is the equipment. Spindle speed, machine type, wheel mounting dimensions, groove structure, feed rate, and cooling conditions should all be checked before selecting a wheel. Compatibility with automated double edging equipment is particularly important for manufacturers operating continuous production lines.
La cuarta consideración es la consistencia de la producción. Una rueda que ofrece un resultado excelente en las primeras piezas de trabajo pero que cambia rápidamente durante el uso puede crear más problemas de gestión de procesos que una rueda con un rendimiento estable y predecible.
| Requisito | Qué evaluar |
|---|---|
| Procesamiento de alta velocidad | Estabilidad de la rueda, disipación de calor y eliminación de virutas. |
| Borde de precisión | Nitidez, retención del perfil y estabilidad dimensional. |
| Procesamiento de vidrio fino | Control de astillado y fuerza de rectificado |
| Producción continua | Comportamiento de desgaste, consistencia y desempeño del servicio. |
Por lo tanto, un proceso de selección práctico debería comparar las muestras procesadas reales, la calidad de los bordes, los resultados dimensionales, la velocidad de producción y el consumo de las ruedas. Esto proporciona información más útil que evaluar las especificaciones de forma aislada.
Para aplicaciones de vidrio de visualización de precisión, la muela abrasiva debe equilibrar la eficiencia de corte con la eliminación controlada de material y un funcionamiento estable. Los abrasivos de diamante afilados pueden respaldar un canteado eficiente, mientras que un diseño estructural apropiado ayuda a controlar el calor y los residuos de molienda durante el procesamiento continuo.
Las muelas abrasivas para vidrio de visualización de Meijie están diseñadas para el procesamiento de vidrio de precisión en la industria de visualización de vehículos, incluido el vidrio de cubierta de visualización de vehículos, paneles táctiles OGS, grupos de instrumentos LCD y pantallas de visualización de control industrial. La aplicación cubre el rectificado de esquinas y el rectificado de precisión de bordes terminales, con soporte para soluciones integradas de rectificado de desbaste y acabado.
La rueda está diseñada en torno a varios requisitos que se analizan a lo largo de este artículo. Su formulación abrasiva de diamante proporciona una alta nitidez de corte, lo que permite realizar bordes eficientes y suaves. La estructura dental densa y uniforme promueve la disipación del calor y la descarga de virutas, lo que ayuda a mantener una zona de rectificado más estable durante el procesamiento. También se tiene en cuenta la compatibilidad del equipo, ya que la rueda está diseñada para máquinas de doble canteado de diferentes fabricantes.
Las especificaciones disponibles incluyen diámetros de rueda de 10 a 15 mm, diámetros de vástago de 6 mm y 10 mm y configuraciones de ranura trapezoidal, en forma de U o sin ranura. El rango de grano es 400#–1200#, mientras que la aplicación mencionada cubre espesores de vidrio que incluyen 0,5T, 0,7T y 1,1T.
Para las condiciones de procesamiento, los parámetros del producto indican velocidades de rotación del equipo de 18 000 a 32 000 r/min, velocidades de avance de 300 a 1200 mm/min y profundidades de rectificado de 0,1 a 0,5 mm, divididas entre rectificado de desbaste y acabado. Estas especificaciones proporcionan una referencia para aplicaciones que requieren procesamiento de bordes controlado en vidrio de pantalla delgado.
Sin embargo, siempre se debe seleccionar la rueda adecuada en función del material de vidrio real, la geometría del borde, la configuración del equipo y el resultado del procesamiento requerido. Las especificaciones del producto proporcionan el punto de partida; La validación del proceso determina las condiciones finales de operación.
El procesamiento de los bordes del vidrio de la pantalla requiere un mayor nivel de control que la eliminación básica del material del vidrio. La nitidez, el control de astillas, la disipación de calor, la eliminación de astillas, la resistencia al desgaste, la estabilidad dimensional y la compatibilidad con la máquina contribuyen a la calidad y consistencia del borde acabado.
Los requisitos también varían según la etapa de procesamiento. El rectificado de esquinas exige un control estable del perfil, el rectificado de bordes terminales requiere consistencia dimensional y poco daño en los bordes, mientras que el rectificado de desbaste y de acabado otorgan diferentes prioridades a la eliminación de material y la calidad de la superficie.
Los parámetros de procesamiento deben considerarse junto con las características de la rueda. La velocidad del husillo, la velocidad de avance, la profundidad de rectificado, el enfriamiento y la configuración del equipo pueden cambiar la interacción entre la rueda y el vidrio. Por lo tanto, una muela abrasiva de vidrio para expositores técnicamente adecuada es aquella que se adapta al sistema de procesamiento completo, en lugar de una seleccionada a partir de una única especificación.
Para los fabricantes de pantallas para vehículos, paneles táctiles OGS, componentes LCD y pantallas de control industrial, evaluar la rueda según los requisitos reales de la pieza de trabajo y las condiciones de producción proporciona una base más confiable para lograr una calidad de borde estable, un procesamiento eficiente y resultados dimensionales consistentes.