Aug 13,2026
Cómo elegir el tamaño de grano de diamante adecuado para el pulido de vidrio
La industria fotovoltaica mundial continúa avanzando hacia módulos de mayor tamaño, vidrio solar más delgado y una producción automatizada más rápida. Si bien estas tendencias mejoran la eficiencia energética y la capacidad de fabricación, también imponen exigencias mucho mayores a los procesos de rectificado de bordes. Incluso los defectos menores generados durante el rectificado (como astillas en los bordes, microfisuras o dimensiones inconsistentes) pueden reducir el rendimiento del producto, interrumpir el procesamiento posterior y aumentar los costos de fabricación.
Para muchos fabricantes, la selección de una muela abrasiva para vidrio fotovoltaico suele basarse en las especificaciones, el precio o la experiencia de compra previa. Sin embargo, estos factores por sí solos rara vez determinan si una muela funcionará bien en un entorno de producción específico. Una muela abrasiva que ofrece excelentes resultados en una línea de producción puede producir una calidad de borde inestable o un desgaste excesivo en otra porque las condiciones de producción difieren significativamente.
Una muela abrasiva eficaz debe adaptarse no sólo al material de vidrio sino también a la propia línea de producción. El espesor del vidrio, la velocidad de la línea, la configuración del equipo, la secuencia de rectificado, los requisitos de calidad de los bordes y la vida útil esperada de la herramienta influyen en qué muela abrasiva para vidrio fotovoltaico es la opción más adecuada. Evaluar estos factores antes de comprar ayuda a los fabricantes a reducir el tiempo de inactividad, mejorar la consistencia de la molienda y reducir el costo total por metro procesado en lugar de centrarse únicamente en el precio de compra inicial.
Esta guía explica cómo evaluar sus requisitos de producción antes de seleccionar una muela abrasiva para vidrio fotovoltaico, analiza los factores técnicos que influyen en el rendimiento del rectificado y destaca errores comunes que pueden reducir la productividad. Al comprender la relación entre las condiciones de producción y las características de las muelas, los fabricantes pueden tomar decisiones más informadas y construir una línea de procesamiento de vidrio fotovoltaico más eficiente, estable y rentable.
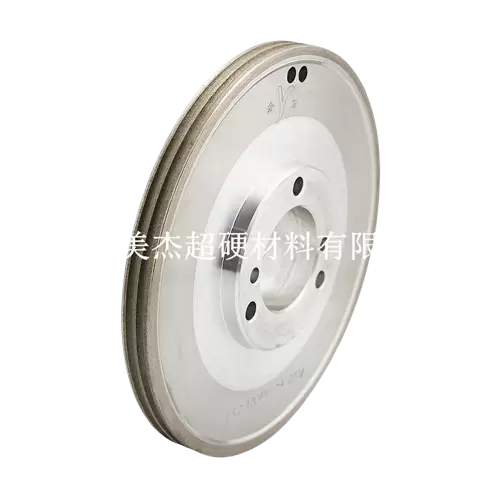
El vidrio fotovoltaico se diferencia significativamente del vidrio arquitectónico, decorativo o doméstico convencional. Se fabrica con tolerancias dimensionales extremadamente estrictas y se espera que mantenga una excelente resistencia mecánica sin dejar de ser lo más delgado y liviano posible. A medida que los módulos fotovoltaicos se vuelven más grandes y más eficientes, los fabricantes de vidrio también están aumentando la velocidad de producción para satisfacer la creciente demanda global. Estos cambios dejan mucho menos margen para errores de procesamiento durante el rectificado de bordes.
A diferencia de muchas operaciones de mecanizado, el rectificado de bordes afecta directamente tanto la apariencia como la integridad estructural del vidrio fotovoltaico. Una mala calidad del rectificado puede introducir grietas microscópicas o defectos en los bordes que son difíciles de detectar durante la inspección, pero que luego pueden contribuir a la rotura durante el templado, el transporte o el ensamblaje del módulo. Para los fabricantes que producen miles de paneles de vidrio cada día, incluso un pequeño aumento en la tasa de defectos puede provocar pérdidas financieras importantes.
Por lo tanto, la muela desempeña un papel mucho más importante que el simple arranque de material. Una muela abrasiva de vidrio fotovoltaico seleccionada correctamente contribuye a la estabilidad de la producción, un mayor tiempo de actividad del equipo, menores costos de herramientas y una calidad del producto más consistente. Por el contrario, una muela abrasiva inadecuada puede acortar los intervalos de mantenimiento, aumentar la frecuencia de sustitución y provocar interrupciones innecesarias en la producción.
En lugar de evaluar las muelas abrasivas basándose únicamente en el precio de compra, los fabricantes deberían considerar cómo cada opción respalda sus objetivos de producción.
| Objetivo de producción | Requisito de muela abrasiva |
|---|---|
| Mayor eficiencia de producción | Alto rendimiento de corte con resistencia al desgaste estable |
| Menor tasa de rechazo | Poco desconchado y excelente consistencia de los bordes |
| Producción continua de alta velocidad | Larga vida útil y estabilidad térmica. |
| Costo operativo reducido | Menos reemplazos de muelas y rendimiento de rectificado constante |
Muchos equipos de adquisiciones se centran principalmente en especificaciones como el diámetro de la rueda o el tamaño del grano, pero los ingenieros de producción experimentados suelen evaluar una gama mucho más amplia de factores antes de tomar una decisión. Estos incluyen:
Cuando estos factores se evalúan juntos, los fabricantes obtienen una comprensión más clara de qué muela abrasiva ofrecerá el mejor valor a largo plazo en lugar de simplemente el costo de compra más bajo.
La elección de la muela abrasiva adecuada también debe considerarse parte de una estrategia más amplia de optimización de la producción. Los muelas abrasivas para procesamiento de vidrio de alta calidad , el equipo configurado correctamente, los parámetros de molienda optimizados y la gestión eficaz del refrigerante trabajan juntos para mejorar la eficiencia de la producción. Para los fabricantes que prestan servicios a la industria de nuevas energías fotovoltaicas en rápida expansión , este enfoque integrado a menudo produce mejoras más sostenibles que cambiar cualquier componente de forma independiente.
Muchas decisiones de compra comienzan con comparar catálogos de productos o solicitar cotizaciones a varios proveedores. Si bien estos pasos son importantes, rara vez responden a la pregunta más crítica:
¿Esta muela funcionará bien en mi línea de producción?
No existe una muela abrasiva universal adecuada para todos los fabricantes de vidrio fotovoltaico. Las líneas de producción difieren en la configuración del equipo, el nivel de automatización, los sistemas de enfriamiento, la velocidad de operación, las especificaciones del vidrio y los estándares de calidad. Incluso las fábricas que producen el mismo tipo de vidrio solar pueden necesitar soluciones de muelas completamente diferentes porque sus condiciones de producción no son idénticas.
Por lo tanto, el proceso de selección más eficaz comienza con la comprensión del entorno de producción en lugar de comparar las especificaciones de las muelas abrasivas. Una vez que los fabricantes definen claramente sus requisitos de producción, elegir la muela abrasiva de vidrio fotovoltaico adecuada resulta mucho más sencillo.
El espesor del vidrio es uno de los primeros factores técnicos que deben evaluarse durante la selección de la muela abrasiva. A medida que la tecnología fotovoltaica continúa evolucionando, el vidrio más delgado se ha vuelto cada vez más común porque reduce el peso del módulo y mantiene el rendimiento estructural. Actualmente, las líneas de producción suelen procesar vidrio fotovoltaico con un tamaño que oscila entre aproximadamente 2 mm y 3,2 mm, aunque algunas aplicaciones implican productos especiales más gruesos.
El vidrio solar fino se comporta de manera muy diferente durante el pulido en comparación con el vidrio industrial convencional. Debido a que el material es menos rígido, es mucho más sensible a la presión de molienda, la vibración y la generación de calor. Una fuerza de pulido excesiva puede crear fácilmente astillas en los bordes o grietas microscópicas que pueden no ser visibles hasta etapas posteriores de fabricación.
Por esta razón, los fabricantes deben evitar asumir que una especificación de muela es adecuada para cada espesor de vidrio. Una rueda diseñada para vidrio industrial más grueso puede eliminar el material de manera agresiva pero generar una tensión excesiva al procesar vidrio fotovoltaico ultrafino. Por el contrario, una rueda optimizada para vidrio solar delgado puede desgastarse más rápido al procesar productos más gruesos que requieren mayores tasas de eliminación de material.
Al evaluar el espesor del vidrio, los fabricantes deben considerar varios objetivos de procesamiento simultáneamente:
Lograr estos objetivos depende de seleccionar una combinación adecuada de concentración de diamante, tipo de enlace, tamaño de grano y parámetros operativos en lugar de depender de una única especificación.
Los fabricantes también deberían considerar los requisitos de producción futuros. A medida que el vidrio fotovoltaico continúa volviéndose más delgado y la tecnología de producción evoluciona, trabajar con un proveedor capaz de proporcionar soluciones de molienda personalizadas ofrece mayor flexibilidad para futuras actualizaciones de procesos que seleccionar solo un producto estándar.
La velocidad de producción es otro factor importante que influye directamente en la selección de la muela abrasiva. Las modernas fábricas de vidrio fotovoltaico operan cada vez más con líneas de producción totalmente automatizadas en las que maximizar el rendimiento es esencial para mantener la competitividad. En estas condiciones, las muelas abrasivas experimentan cargas mecánicas mucho mayores, temperaturas más altas y períodos de funcionamiento continuo más prolongados que en el procesamiento de vidrio convencional.
Es posible que una muela abrasiva que funciona bien durante la producción a baja velocidad no mantenga el mismo nivel de estabilidad en una línea automatizada de alta velocidad. A medida que aumentan las velocidades de avance, también aumentan la fricción y la generación de calor, lo que acelera el desgaste de la rueda y reduce potencialmente la consistencia del rectificado si la herramienta no ha sido diseñada para un funcionamiento continuo de trabajo pesado.
Muchas líneas de producción de vidrio fotovoltaico avanzadas alcanzan actualmente velocidades de molienda de entre 10 y 18 metros por minuto. A estas velocidades, la eficiencia de la producción depende no sólo de la capacidad de corte sino también de la resistencia al desgaste, la estabilidad térmica y la consistencia dimensional durante toda la vida útil de la rueda.
Otro error común es pensar que seleccionar una muela abrasiva más agresiva siempre mejorará la productividad. En la práctica, un rendimiento de corte excesivo sin suficiente resistencia al desgaste a menudo acorta la vida útil de la rueda y aumenta la frecuencia de reemplazo. Los cambios frecuentes de ruedas interrumpen la producción, aumentan los costos de mano de obra y reducen la utilización general del equipo.
En lugar de evaluar la productividad únicamente según la velocidad de rectificado, los fabricantes deberían considerar varios indicadores de rendimiento a largo plazo:
Estos indicadores proporcionan una evaluación mucho más precisa de la eficiencia de fabricación porque reflejan el rendimiento operativo total de la muela en lugar de solo su capacidad de corte inicial.
Un fabricante experimentado de muelas abrasivas evaluará la capacidad de producción junto con la configuración del equipo, las especificaciones del vidrio y los requisitos de calidad antes de recomendar la muela abrasiva para vidrio fotovoltaico más adecuada. Este proceso ayuda a los fabricantes a lograr el equilibrio óptimo entre eficiencia de producción, durabilidad de las herramientas y calidad del producto terminado en lugar de maximizar un solo indicador de rendimiento.
No todos los fabricantes de vidrio fotovoltaico definen la "buena calidad de los bordes" de la misma manera. Algunas líneas de producción priorizan el máximo rendimiento, mientras que otras deben cumplir estándares de apariencia y dimensiones extremadamente estrictos para los módulos solares de alta eficiencia. Antes de seleccionar una muela abrasiva para vidrio fotovoltaico, los fabricantes deben definir claramente la calidad de los bordes que requiere su proceso de producción en lugar de depender únicamente de las especificaciones generales del producto.
Un borde rectificado de alta calidad es más que una apariencia suave. Debe mantener dimensiones consistentes, mostrar un mínimo de desconchones en los bordes y permanecer libre de microfisuras que podrían comprometer la resistencia del vidrio terminado. Incluso los defectos más pequeños pueden propagarse durante el templado, el transporte o el ensamblaje del módulo, lo que en última instancia reduce el rendimiento del producto y aumenta los costos de producción.
La calidad del borde está influenciada por múltiples factores que trabajan juntos y no solo por la muela abrasiva. La rigidez de la máquina, la precisión del husillo, el suministro de refrigerante, los parámetros de rectificado y el estado de la muela contribuyen al resultado final. Sin embargo, seleccionar la muela abrasiva para vidrio fotovoltaico adecuada sienta las bases para un rendimiento de pulido estable.
Los fabricantes que producen vidrio fotovoltaico de primera calidad suelen utilizar los siguientes indicadores de calidad para evaluar el rendimiento del rectificado:
En lugar de seleccionar una rueda únicamente porque proporciona un rendimiento de corte agresivo, los fabricantes deberían evaluar si puede mantener estos estándares de calidad en condiciones de producción reales. Una rueda que elimina material rápidamente pero produce una calidad de borde inestable puede, en última instancia, aumentar las tasas de rechazo y los costos totales de fabricación.
Las pruebas de producción suelen ser la forma más confiable de verificar el rendimiento de la calidad de los bordes. Probar una muela abrasiva bajo parámetros de producción reales permite a los fabricantes evaluar no solo el borde terminado sino también el desgaste de la muela, la estabilidad de la máquina, el rendimiento del refrigerante y la eficiencia general de la producción antes de la implementación a gran escala.
Incluso la muela abrasiva de la más alta calidad no puede ofrecer resultados consistentes si no se adapta adecuadamente al equipo de producción. Por lo tanto, la compatibilidad de la máquina es uno de los aspectos más importantes, aunque frecuentemente pasado por alto, en la selección de muelas abrasivas.
Los fabricantes de vidrio fotovoltaico modernos utilizan una amplia variedad de equipos de procesamiento. Las líneas de producción pueden utilizar máquinas de Bottero, KLW, Yihai, Demai, Faborman u otros fabricantes especializados. Aunque estas máquinas realizan operaciones de rectificado similares, a menudo difieren en la configuración del husillo, la velocidad de operación, las dimensiones de montaje, los sistemas de refrigeración y las secuencias de proceso.
Siempre se debe seleccionar una muela abrasiva de acuerdo con las características técnicas del equipo en lugar de simplemente hacer coincidir el diámetro exterior o el tamaño del orificio. Las diferencias en la velocidad del husillo, la rigidez de la máquina, la presión del refrigerante y el diseño del sistema de alimentación influyen en el comportamiento del rectificado y el rendimiento de la muela.
Al evaluar la compatibilidad, los fabricantes deben verificar varios factores técnicos:
Ignorar estos factores puede resultar en vibración excesiva, desgaste desigual de la muela, rendimiento de rectificado inestable o reducción de la vida útil de la herramienta. En algunos casos, una coincidencia inadecuada puede incluso afectar los costos de mantenimiento de la máquina al aumentar las cargas del husillo o acelerar el desgaste de los rodamientos.
Los fabricantes que planean actualizar o ampliar sus líneas de producción también deberían considerar la compatibilidad futura de los equipos. Seleccionar un proveedor capaz de proporcionar soluciones personalizadas de muelas abrasivas de vidrio fotovoltaico para diferentes plataformas de máquinas simplifica los ajustes de producción futuros y reduce la necesidad de calificar a múltiples proveedores de herramientas.
Si bien el abrasivo de diamante determina la capacidad de corte de una muela abrasiva, el material aglutinante determina en gran medida cómo se mantiene esa capacidad de corte durante la vida útil de la muela. Por lo tanto, elegir el tipo de unión adecuado es una de las decisiones técnicas más importantes a la hora de seleccionar una muela abrasiva para vidrio fotovoltaico.
Diferentes sistemas de unión controlan la firmeza con la que se retienen las partículas de diamante, la eficiencia con la que se disipa el calor y el desgaste del disco durante el rectificado. La elección óptima depende de la velocidad de producción, las especificaciones del vidrio, la calidad requerida de los bordes y la vida útil esperada, más que de un único indicador de rendimiento.
Los tres tipos de bonos más utilizados en el procesamiento de vidrio fotovoltaico ofrecen distintas ventajas.
| Tipo de bono | Aplicación típica | Principales ventajas |
|---|---|---|
| Unión de resina | Acabado de precisión | Excelente calidad de superficie y bajo nivel de desconchado |
| Enlace metálico | Producción continua de alta resistencia | Alta resistencia al desgaste y larga vida útil |
| Enlace de bronce | Procesamiento de vidrio fotovoltaico de alta velocidad | Rendimiento de molienda estable y excelente durabilidad |
Las muelas abrasivas con aglomerante de resina se utilizan ampliamente durante operaciones de acabado donde la calidad de la superficie y la consistencia de los bordes son las máximas prioridades. Su estructura relativamente elástica ayuda a reducir las fuerzas de esmerilado, lo que los hace particularmente adecuados para vidrio fotovoltaico más delgado y aplicaciones que requieren una excelente apariencia de los bordes.
Las muelas abrasivas de unión metálica están diseñadas para entornos de producción exigentes que requieren una durabilidad excepcional. Su resistencia superior al desgaste les permite mantener la precisión del perfil durante períodos operativos prolongados, lo que los hace adecuados para la fabricación de gran volumen donde es importante minimizar la frecuencia de reemplazo de las ruedas.
Las muelas abrasivas con aglomerante de bronce se seleccionan comúnmente para las líneas de producción fotovoltaica modernas porque proporcionan una combinación equilibrada de resistencia al desgaste, eficiencia de corte y estabilidad térmica. Su capacidad para mantener un rendimiento de molienda estable durante el funcionamiento continuo los hace especialmente valiosos para entornos de fabricación automatizados.
En lugar de asumir que un tipo de enlace es universalmente superior, los fabricantes deberían evaluar las ventajas de cada uno según sus objetivos de producción.
Como pauta general:
La selección de la adherencia también debe considerarse junto con el tamaño del grano, el perfil de la muela, la presión de rectificado, las condiciones del refrigerante y los parámetros de la máquina. Estos factores interactúan estrechamente y optimizarlos como un sistema completo generalmente ofrece mejores resultados que modificar solo el tipo de enlace.
Los fabricantes que trabajan con proveedores experimentados a menudo se benefician de las recomendaciones de procesos basadas en datos de producción reales en lugar de solo en las especificaciones del producto. Este enfoque colaborativo ayuda a garantizar que la muela abrasiva de diamante seleccionada funcione de manera consistente en condiciones de fabricación reales y, al mismo tiempo, respalde una mayor productividad y menores costos operativos.
El tamaño del grano de diamante influye directamente en la eficiencia del rectificado, el acabado de la superficie, el desgaste de las ruedas y el rendimiento general de la producción. Por lo tanto, seleccionar el grano adecuado es esencial para lograr el equilibrio deseado entre eliminación de material y calidad de los bordes.
Un error común es pensar que un grano más fino siempre produce mejores resultados. En realidad, tanto el grano grueso como el fino tienen propósitos específicos dentro del proceso de molienda. La elección óptima depende de la etapa de producción, las características del vidrio, el acabado requerido y las condiciones de funcionamiento de la máquina.
Los granos de diamante más gruesos generalmente proporcionan una acción de corte más fuerte y mayores tasas de eliminación de material. A menudo se utilizan durante el desbaste, donde se prioriza la eficiencia de la producción. Sin embargo, debido a que cada partícula abrasiva elimina más material, los granos gruesos pueden generar mayores fuerzas de pulido y producir un borde más áspero si no van seguidos de operaciones de acabado.
Los granos más finos crean una acción de pulido más suave con profundidades de corte más pequeñas. Aunque la eliminación de material es más lenta, ayudan a producir una mejor calidad de los bordes y una menor rugosidad de la superficie, lo que los hace adecuados para procesos de acabado donde la precisión dimensional y la apariencia son fundamentales.
A continuación se muestra una guía de selección simplificada:
While these guidelines provide a useful starting point, grit size should never be selected independently. Production engineers should also evaluate glass thickness, feed rate, spindle speed, coolant effectiveness, bond type, and required production efficiency.
For example, a high-speed production line processing thin photovoltaic glass may achieve better overall performance with a medium grit that balances cutting efficiency and edge quality rather than selecting either the coarsest or finest available option.
Similarly, manufacturers operating multiple grinding stages often achieve better process stability by combining different grit sizes for rough grinding and finishing rather than attempting to complete the entire process with a single wheel specification.
Ultimately, grit selection is part of a complete process optimization strategy. When diamond concentration, bond type, machine parameters, and coolant conditions are properly matched, the PV Glass Grinding Wheel can maintain efficient material removal while delivering consistent edge quality throughout its service life.
Selecting the right PV Glass Grinding Wheel involves much more than comparing catalog specifications or requesting the lowest quotation. In practice, many production issues originate from incorrect selection decisions made before the grinding wheel is ever installed on the machine. While these mistakes may appear minor during procurement, they often lead to higher operating costs, unstable production, and unnecessary downtime over the life of the tool.
One of the most common mistakes is evaluating grinding wheels based solely on their purchase price. A lower-priced wheel may seem attractive initially, but if it wears quickly, requires more frequent replacement, or produces inconsistent edge quality, the overall cost of ownership can become significantly higher. Production interruptions, additional labor, and increased glass rejection rates often outweigh any savings achieved during purchasing.
Another frequent mistake is assuming that one grinding wheel specification can satisfy every production requirement. As photovoltaic glass continues to evolve, manufacturers process different glass thicknesses, edge profiles, and product specifications on the same production line. Attempting to use a single wheel for every application often forces compromises in grinding efficiency, edge quality, or wheel life.
Machine compatibility is another factor that is sometimes underestimated. Even when the grinding wheel dimensions appear correct, differences in spindle speed, coolant delivery, machine rigidity, and operating parameters can greatly influence grinding performance. A grinding wheel that performs exceptionally well on one production line may deliver completely different results on another if these conditions are not properly evaluated.
Las prácticas de mantenimiento también afectan el rendimiento del rectificado. Algunos fabricantes continúan utilizando muelas abrasivas más allá de su vida útil óptima en un esfuerzo por reducir los costos de herramientas. Sin embargo, las muelas desgastadas generalmente generan más calor, requieren una mayor presión de rectificado y producen una calidad de borde menos consistente. En lugar de reducir los costos, el reemplazo retrasado a menudo aumenta las tasas de desperdicio y reduce la eficiencia general de la producción.
Para evitar estos problemas, los fabricantes deberían evaluar el proceso de producción completo en lugar de centrarse en un único factor de compra.
Los errores comunes que se deben evitar incluyen:
Otro problema que se pasa por alto es no poder recopilar datos de producción después de introducir una nueva muela abrasiva. Medir la vida útil de la rueda, la velocidad de procesamiento, la calidad de los bordes, los intervalos de reemplazo y el costo por metro procesado proporciona información valiosa que respalda futuras decisiones de compra. La evaluación continua del proceso permite a los fabricantes identificar oportunidades para una mayor optimización en lugar de depender únicamente de los comentarios subjetivos del operador.
Por lo tanto, la elección exitosa de la muela abrasiva no es una decisión de compra única, sino un proceso de optimización continuo. Los fabricantes que evalúan periódicamente el rendimiento de las herramientas junto con los datos de producción generalmente están mejor posicionados para mejorar la eficiencia, reducir los costos operativos y mantener una calidad constante del producto a largo plazo.
Para muchos fabricantes, la compra de una muela abrasiva se considera una transacción sencilla. Sin embargo, los productores de vidrio fotovoltaico con experiencia entienden que el rendimiento de la producción a largo plazo depende no sólo del producto en sí sino también de la experiencia técnica proporcionada por el proveedor.
Cada línea de producción opera bajo condiciones únicas. Las diferencias en la configuración de la máquina, la secuencia de rectificado, la velocidad del husillo, los sistemas de refrigeración, las especificaciones del vidrio y la capacidad de producción significan que muelas abrasivas idénticas pueden funcionar de manera diferente de una fábrica a otra. Como resultado, seleccionar un producto de catálogo estándar sin considerar estas variables a menudo limita el potencial de optimización del proceso.
Un fabricante experimentado de muelas abrasivas comienza por comprender el entorno de producción del cliente antes de recomendar una solución. En lugar de preguntar únicamente por las dimensiones de las ruedas, los ingenieros técnicos suelen evaluar factores como:
Esta información permite al proveedor recomendar una muela abrasiva que cumpla con los requisitos de producción reales en lugar de simplemente cumplir con las especificaciones dimensionales.
El soporte técnico también debe continuar después de la entrega de la muela. Durante la producción inicial, los proveedores pueden ayudar con la optimización de los parámetros de rectificado, los ajustes de selección de ruedas, las recomendaciones de refrigerante y la resolución de problemas del proceso. Este enfoque colaborativo a menudo acorta el período de calificación y ayuda a los fabricantes a lograr una producción estable más rápidamente.
A medida que evolucionan los requisitos de producción, la cooperación técnica continua se vuelve cada vez más valiosa. Por ejemplo, los cambios en el espesor del vidrio fotovoltaico, velocidades de línea más altas o nuevos equipos de procesamiento pueden requerir ajustes en el perfil de la rueda, el tipo de enlace, el tamaño de grano o la concentración de diamante. Un proveedor con sólidas capacidades de ingeniería puede recomendar estos cambios de manera proactiva, ayudando a los fabricantes a mantener la productividad sin largas pruebas de prueba y error.
Por este motivo, muchos fabricantes líderes de vidrio fotovoltaico eligen socios técnicos a largo plazo en lugar de comprar muelas abrasivas únicamente como productos consumibles. Un proveedor capaz de ofrecer soluciones de materiales superduros personalizadas contribuye no solo al rendimiento de las herramientas sino también a la mejora continua del proceso y a menores costos de fabricación.
Las empresas con amplia experiencia en muelas abrasivas para procesamiento de vidrio suelen ofrecer ventajas más allá de la fabricación de productos, incluida la ingeniería de aplicaciones, el análisis de procesos, el diseño personalizado de muelas y la consulta técnica. Estos servicios ayudan a los fabricantes a optimizar todo el proceso de rectificado en lugar de centrarse en componentes de herramientas individuales.
Para los fabricantes que buscan un rendimiento estable a largo plazo, seleccionar un fabricante de materiales superduros con experiencia comprobada en el procesamiento de vidrio fotovoltaico suele ser una inversión más valiosa que buscar el precio de compra más bajo.
Seleccionar la muela abrasiva para vidrio fotovoltaico adecuada es algo más que elegir una herramienta que se adapte a su máquina. La mejor solución es aquella que se adapta a sus especificaciones de vidrio, velocidad de producción, requisitos de calidad y objetivos operativos a largo plazo. Tener en cuenta factores como el tipo de unión, el tamaño del grano, la compatibilidad de la máquina y la vida útil esperada ayuda a los fabricantes a mejorar la consistencia del rectificado y, al mismo tiempo, reducir el tiempo de inactividad y los costos de herramientas.
Al asociarse con un fabricante experimentado de materiales superduros que comprende el procesamiento de vidrio fotovoltaico, los fabricantes pueden beneficiarse de soluciones de herramientas personalizadas y soporte técnico continuo. La muela abrasiva adecuada no solo ofrece una mejor calidad de los bordes, sino que también contribuye a una mayor productividad, un menor costo por metro procesado y una producción más estable a largo plazo.