Sep 03,2026
Muelas abrasivas para vidrio de exhibición: factores clave en el procesamiento de bordes
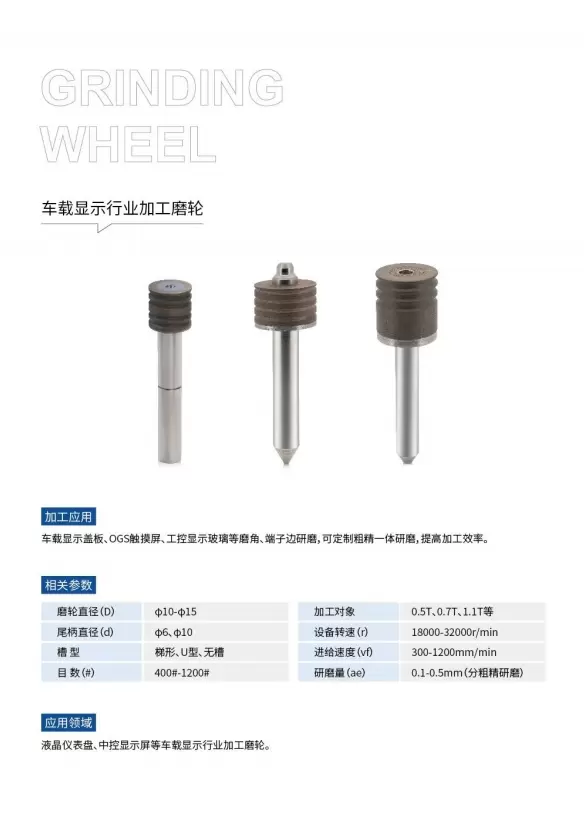
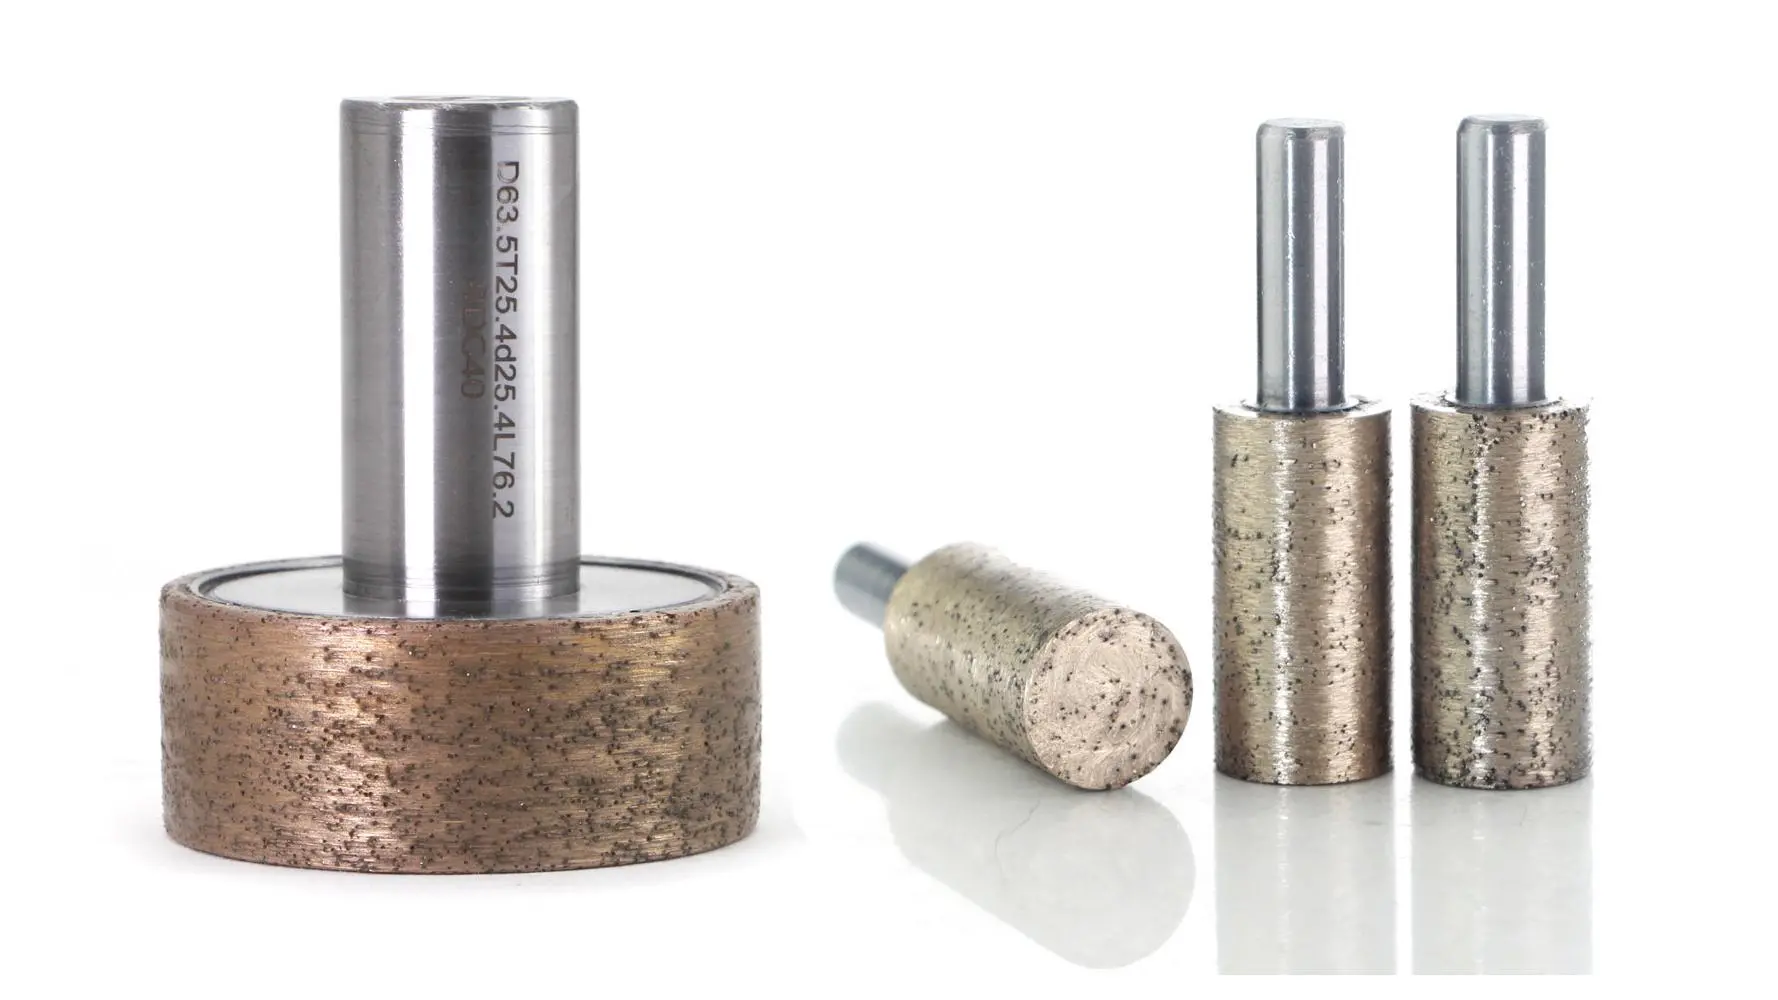
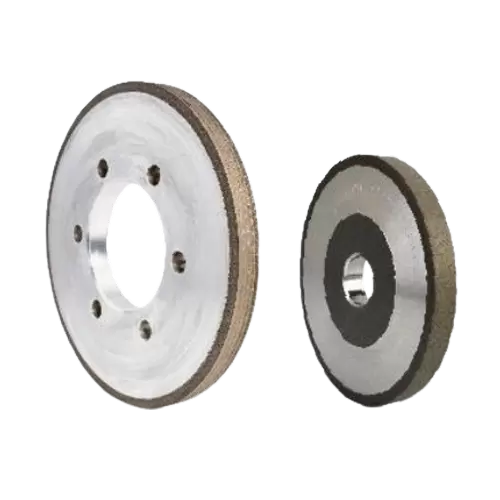
Una muela abrasiva no se define únicamente por su abrasivo. En una muela abrasiva de diamante, las partículas de diamante realizan la acción de corte, mientras que la unión de la muela mantiene esas partículas dentro de la capa de trabajo y determina cómo se retienen y liberan durante el rectificado. Esta relación tiene un efecto directo sobre el comportamiento de corte, el desgaste, la estabilidad del perfil y la vida útil de la rueda.
Para el procesamiento de vidrio, la selección de la unión merece especial atención porque el vidrio es duro y quebradizo, y el pulido de los bordes requiere una eliminación controlada del material en lugar de un simple corte agresivo. Una unión adecuada para una muela abrasiva de vidrio debe proporcionar un equilibrio apropiado entre la retención abrasiva y la exposición de los bordes cortantes nuevos. El equilibrio correcto depende del vidrio, la operación de rectificado, las especificaciones del disco, el equipo y las condiciones de producción.
El aglomerante de muela es el material o sistema de aglutinante que mantiene unidos los granos abrasivos y forma el marco estructural de la capa abrasiva. En un disco de diamante, la unión determina la firmeza con la que se retienen los granos de diamante individuales y cómo se desarrolla la superficie de trabajo a medida que avanza el pulido.
El diamante mismo proporciona la capacidad de corte. Sin embargo, un grano de diamante que permanece completamente enterrado en la unión no puede contribuir eficazmente a la eliminación del material. A medida que continúa el pulido, los granos abrasivos se desgastan o fracturan, mientras que la unión expone gradualmente nuevas porciones de la capa abrasiva o libera granos que ya no son efectivos.
Esto hace que la unión sea una parte activa del mecanismo de molienda en lugar de un material de soporte pasivo. Sus características influyen en la retención abrasiva, la acción de corte, el comportamiento de desgaste y la estabilidad del perfil de la rueda.
Para los lectores que necesitan una explicación más amplia sobre la construcción de la muela y la acción abrasiva, la muela abrasiva de diamante proporciona información adicional sobre cómo funcionan juntos estos componentes.
La importancia de la unión queda más clara cuando se consideran los requisitos del procesamiento del vidrio. El vidrio tiene una alta dureza pero una baja tenacidad a la fractura en comparación con muchos materiales de ingeniería dúctiles. Por lo tanto, el rectificado debe eliminar material y limitar al mismo tiempo la rotura incontrolada del borde.
Una unión con rueda de diamante afecta las condiciones mecánicas bajo las cuales los granos abrasivos interactúan con el vidrio. Si los granos abrasivos se liberan con demasiada facilidad, la rueda puede sufrir un desgaste rápido. Si se retienen excesivamente, los granos desgastados pueden permanecer en la capa de trabajo y reducir la acción de corte efectiva.
El objetivo práctico no es la máxima retención abrasiva o la máxima liberación abrasiva. Es un equilibrio apropiado entre los dos.
Las características de adherencia influyen en la disponibilidad de filos de corte efectivos en la superficie de la rueda. Una unión adecuada permite sustituir los granos abrasivos desgastados por puntas de corte nuevas en la proporción adecuada. Esto contribuye a una acción de corte estable durante la vida útil de la rueda.
Sin embargo, la eficiencia de la molienda no se puede atribuir únicamente a la unión. El tamaño del grano de diamante, la concentración, la geometría de la rueda, la velocidad, la velocidad de avance, la profundidad de rectificado, las condiciones del refrigerante y las características del vidrio también influyen en la eliminación de material y la resistencia al rectificado.
La vida útil de la muela está estrechamente relacionada con la retención de abrasivo. Una unión con retención insuficiente puede permitir que los granos de diamante útiles abandonen la capa de trabajo antes de que se haya utilizado por completo su potencial de corte. Esto puede aumentar el consumo de abrasivo y acortar el intervalo de servicio efectivo.
La retención excesiva presenta un problema diferente. Cuando los granos desgastados permanecen incrustados sin una exposición adecuada de los bordes cortantes nuevos, la muela puede volverse menos agresiva y requerir una mayor fuerza de rectificado.
En consecuencia, una vida útil teórica más larga de la rueda no representa automáticamente un mejor rendimiento. Para el procesamiento industrial de vidrio, la vida útil de la muela se evalúa mejor en relación con la calidad del rectificado, la estabilidad del perfil, el rendimiento de producción y la frecuencia de reemplazo.
La retención del perfil es particularmente importante para operaciones de rectificado de bordes y rectificado de formas. El perfil de la rueda determina la geometría de la zona de contacto y, por tanto, contribuye a la forma final del borde procesado.
Cuando el desgaste abrasivo es desigual o la unión pierde material demasiado rápido, el perfil deseado puede cambiar. Dichos cambios pueden afectar la consistencia dimensional y requerir un reemplazo más frecuente de la rueda o un ajuste del proceso.
La selección de la adherencia también puede influir en la estabilidad del rectificado e, indirectamente, en la calidad del borde. Una rueda mal adaptada puede contribuir a una resistencia excesiva al rectificado, un corte inestable o un desgaste acelerado. Estas condiciones pueden aumentar el riesgo de bordes inconsistentes u otros defectos de procesamiento.
Es importante, sin embargo, no tratar la unión como una causa independiente de cada defecto de pulido del vidrio. El astillado y los daños en la superficie también pueden deberse a un tamaño de grano inadecuado, una carga de pulido excesiva, una mala alineación de la máquina, una refrigeración insuficiente o las características del propio vidrio.
Se utilizan varios sistemas de unión en muelas diamantadas y superabrasivas. Su comportamiento difiere porque la unión determina cómo se soportan y liberan los granos abrasivos.
Las muelas abrasivas con unión de resina utilizan un sistema de unión a base de resina orgánica. Su rendimiento está asociado con una exposición abrasiva y un comportamiento de corte relativamente sensibles, lo que hace que los sistemas de resina sean relevantes para aplicaciones donde la acción de pulido controlada y el acabado superficial son importantes.
El rendimiento real depende de la formulación, las especificaciones del abrasivo, el diseño de la rueda y las condiciones de funcionamiento. Por lo tanto, no se debe seleccionar el aglomerante de resina únicamente porque una aplicación particular requiera un acabado fino.
Las muelas abrasivas de unión metálica utilizan un sistema de unión metálica para retener el abrasivo. Las uniones metálicas generalmente se asocian con una fuerte retención abrasiva y una buena resistencia al desgaste mecánico.
Para aplicaciones que implican condiciones de rectificado exigentes o la necesidad de una geometría de muela estable, estas características pueden resultar valiosas. La desventaja es que aún se debe equilibrar la fuerte retención abrasiva con la necesidad de exponer bordes cortantes efectivos durante la operación.
Las uniones vitrificadas utilizan una estructura de unión inorgánica a base de cerámica. Su estructura controlada puede proporcionar combinaciones específicas de rendimiento de corte, rigidez y comportamiento térmico.
La idoneidad de un aglomerante vitrificado depende en gran medida del diseño de la rueda y de los requisitos de aplicación. No debe tratarse como una alternativa universalmente superior a los sistemas de unión de resina o metal.
| Tipo de bono | Característica general | Consideración principal |
|---|---|---|
| Unión de resina | Exposición abrasiva relativamente sensible | Comportamiento de corte y requisitos de acabado. |
| Enlace metálico | Fuerte retención abrasiva y resistencia al desgaste. | Vida útil de la rueda y estabilidad del perfil. |
| Bond vitrificado | Estructura de enlace inorgánico rígido. | Requisitos de rectificado específicos de la aplicación |
La comparación anterior describe características generales en lugar de clasificaciones de desempeño fijas. El comportamiento real del rectificado depende de las especificaciones completas de la muela y del entorno operativo.
La relación entre adherencia y rendimiento se puede examinar a través de la retención abrasiva, el comportamiento de autoafilado, la estabilidad del perfil y la calidad del rectificado.
La retención abrasiva describe la eficacia con la que la unión retiene los granos de diamante dentro de la capa de trabajo. Durante el esmerilado, el aglutinante debe retener los granos útiles bajo carga mecánica y al mismo tiempo permitir que los granos ineficaces o excesivamente desgastados abandonen la superficie a un ritmo adecuado.
Este equilibrio afecta al desgaste de las muelas diamantadas. Una unión que libera granos con demasiada facilidad puede provocar un rápido consumo de la rueda. Una unión que los retenga excesivamente puede inhibir la exposición de puntos de corte nuevos.
Por esta razón, la dureza o resistencia de la unión no debe interpretarse de forma aislada. El comportamiento de unión adecuado está determinado por la interacción entre las condiciones abrasivas, de unión, de vidrio y de esmerilado.
Un rectificado eficaz requiere un suministro continuo de puntos de corte activos. A medida que los granos de diamante individuales se desgastan, es necesario disponer de nuevos filos abrasivos.
Este proceso a veces se describe en términos de comportamiento de autoafilamiento. Un disco que expone bordes cortantes nuevos a un ritmo adecuado puede mantener un rendimiento de corte más estable. Si la liberación del abrasivo es demasiado lenta, la resistencia al pulido puede aumentar. Si la liberación es demasiado rápida, el consumo de las ruedas puede llegar a ser excesivo.
Este equilibrio es una de las razones por las que seleccionar un aglutinante para muela basado únicamente en la vida útil esperada puede producir malos resultados.
Para un procesamiento de bordes de precisión, la rueda debe mantener su geometría prevista durante una parte sustancial de su vida útil. Las características de unión contribuyen a esta estabilidad al controlar la retención abrasiva y la velocidad a la que cambia la capa de trabajo.
La retención del perfil es particularmente relevante para operaciones como el rectificado de bordes, el biselado y el rectificado de formas. Una rueda que pierde su perfil rápidamente puede requerir ajustes frecuentes incluso si queda material abrasivo disponible.
El acabado de la superficie está influenciado por varias variables que interactúan, incluido el tamaño del grano, la calidad del abrasivo, la geometría de la rueda, las características de adherencia y los parámetros operativos.
Una unión que proporcione una exposición abrasiva adecuada puede soportar condiciones de pulido estables. Sin embargo, sería inexacto atribuir el acabado superficial exclusivamente a la unión. El mismo aglutinante puede producir resultados diferentes cuando se utiliza con diferentes tamaños de grano, espesores de vidrio, velocidades de rueda o velocidades de avance.
El tamaño de grano de diamante y de aglomerante se deben considerar juntos porque gobiernan aspectos diferentes pero relacionados del comportamiento abrasivo. El tamaño del grano describe las dimensiones de las partículas abrasivas, mientras que la unión determina cómo se retienen y liberan esas partículas.
Las partículas abrasivas más gruesas y las partículas abrasivas más finas tienen diferentes características de corte y se seleccionan de acuerdo con la tasa de eliminación requerida y la calidad de la superficie. Luego, el aglutinante debe proporcionar un soporte adecuado para el abrasivo seleccionado en las condiciones de pulido previstas.
Por ejemplo, seleccionar un grano únicamente según el acabado superficial deseado sin considerar el comportamiento de la adherencia puede producir una especificación de rueda incompleta. De manera similar, seleccionar un aglutinante sin considerar el tamaño del abrasivo y la carga de rectificado puede no proporcionar resultados estables.
Se encuentra disponible una discusión detallada sobre la selección de abrasivos en el tamaño de grano de diamante para aplicaciones de pulido de vidrio.
No existe una única unión óptima para el pulido de vidrio en todas las aplicaciones. La selección de bonos debe comenzar con los requisitos de procesamiento reales y no solo con la categoría de bonos.
Los factores importantes incluyen:
El vidrio en sí es una parte fundamental en el proceso de selección. El vidrio fotovoltaico, el vidrio para electrodomésticos, el vidrio para automóviles y otros productos de vidrio procesados pueden implicar diferentes rangos de espesor, geometrías de bordes y requisitos de producción.
El espesor del vidrio también afecta la cantidad de material eliminado y la carga mecánica colocada sobre la rueda. Por lo tanto, una especificación de rueda que funciona bien para un espesor de vidrio no debe transferirse automáticamente a otra aplicación.
La operación prevista determina el equilibrio entre la eficiencia de corte, la calidad de la superficie y la retención del perfil.
Una rueda utilizada para la eliminación agresiva de material puede requerir características abrasivas y de unión diferentes a las de una destinada al acabado controlado o al procesamiento de bordes de precisión. El mismo principio se aplica a las operaciones de perfilado y biselado, donde mantener la geometría se convierte en una consideración importante.
La rueda funciona como parte de un sistema completo. La velocidad del husillo, la velocidad de avance, la profundidad de rectificado, la rigidez de la máquina, el suministro de refrigerante y las condiciones de sujeción de la pieza pueden afectar el rendimiento real de la unión.
Por lo tanto, las especificaciones de una rueda deben evaluarse en las condiciones en las que realmente se utilizará. Las comparaciones aisladas o de laboratorio no representan necesariamente el desempeño de la producción.
Los objetivos de producción también influyen en la selección. Una línea de alto volumen puede otorgar un valor sustancial al desgaste predecible de las ruedas, la calidad estable de los bordes y la reducción de la frecuencia de reemplazo. Una aplicación de precisión puede dar mayor peso a la retención del perfil y la consistencia dimensional.
Por lo tanto, la decisión correcta se basa en el equilibrio requerido de características de rendimiento y no en una única especificación, como la vida útil de la rueda.
A veces se puede identificar una unión inadecuada mediante cambios en el comportamiento de molienda, pero estos síntomas deben interpretarse con cuidado porque varias variables del proceso pueden producir efectos similares.
Las posibles señales de advertencia incluyen:
Estos síntomas no prueban que el vínculo sea la causa. Antes de cambiar las especificaciones de la rueda, el operador también debe verificar la alineación de la máquina, el montaje de la rueda, el tamaño del grano, los parámetros de rectificado, el suministro de refrigerante y las condiciones del vidrio.
Este enfoque de diagnóstico es importante porque cambiar la unión sin corregir un problema mecánico o de proceso subyacente puede simplemente trasladar el problema de un síntoma a otro.
Las aplicaciones de procesamiento de vidrio difieren considerablemente en sus requisitos operativos. La producción de vidrio fotovoltaico puede poner gran énfasis en un alto rendimiento y un procesamiento de bordes consistente. Las aplicaciones de vidrio para electrodomésticos pueden requerir una precisión dimensional y una calidad de superficie estables. El procesamiento de vidrio para automóviles puede implicar configuraciones de equipos, perfiles de bordes y requisitos de personalización específicos.
Esta es la razón por la que una muela abrasiva de vidrio debe especificarse según su aplicación en lugar de seleccionarse únicamente de una categoría de adhesión general.
Por ejemplo, la muela abrasiva para vidrio para electrodomésticos de Meijie utiliza abrasivos de diamante con un sistema de unión de aleación de bronce y está diseñada para centros de mecanizado CNC y equipos de canteado de vidrio. El diseño de su producto también incorpora consideraciones como la retención del perfil, el equilibrio dinámico y la estabilidad del procesamiento.
Este enfoque orientado a la aplicación es más apropiado para la adquisición industrial porque la pregunta relevante no es simplemente qué aglutinante es el “mejor”, sino qué combinación de abrasivo, aglutinante, geometría de la rueda y condiciones operativas puede cumplir con el rendimiento de producción requerido.
El aglomerante es una parte fundamental de una muela de diamante porque controla la retención abrasiva e influye en el desarrollo de la superficie de trabajo durante el rectificado. Sus efectos se extienden al comportamiento de corte, la vida útil de la rueda, la retención del perfil y la estabilidad del rectificado.
Para el procesamiento de vidrio, la selección de la unión debe considerarse junto con el tipo de vidrio, el espesor, la operación de rectificado, el tamaño del grano, las condiciones de la máquina, el enfriamiento y los requisitos de producción. Ni la máxima retención abrasiva ni la máxima capacidad de corte son universalmente deseables; la especificación útil es aquella que proporciona un equilibrio apropiado en las condiciones reales de procesamiento.
Por lo tanto, una muela de vidrio técnicamente sólida comienza con la aplicación. Cuando el sistema aglutinante y abrasivo se adaptan al proceso, los fabricantes tienen una base más sólida para mantener una calidad de borde constante, un desgaste predecible de las ruedas y un rendimiento de producción estable.