Aug 07,2026
Cómo elegir la muela abrasiva de vidrio fotovoltaico adecuada para su línea de producción
El procesamiento de vidrio en grandes volúmenes ejerce una presión continua sobre cada parte de una línea de producción. Cuando miles de paneles de vidrio pasan por equipos de canteado y rectificado cada día, incluso una pequeña pérdida en la eficiencia del rectificado puede resultar en tiempos de ciclo más largos, cambios de muelas más frecuentes, mayor consumo de abrasivo y calidad de borde inconsistente.
Por lo tanto, para los fabricantes que procesan productos de vidrio fotovoltaicos, automotrices, electrodomésticos y otros productos industriales, mejorar la eficiencia del rectificado no es simplemente una cuestión de aumentar la velocidad de la máquina. La muela abrasiva de vidrio , los parámetros de rectificado, las condiciones del refrigerante, la estabilidad de la máquina, las características del vidrio y el mantenimiento de la muela deben trabajar juntos.
El enfoque correcto es aumentar la eficiencia de eliminación de material manteniendo bajo control el desconchado, el sobrecalentamiento, la vibración y el desgaste de las ruedas. Este artículo examina los principales factores que afectan la eficiencia de la molienda y explica formas prácticas de mejorar el rendimiento en el procesamiento de vidrio de gran volumen.
La eficiencia de la molienda a menudo se asocia con la velocidad de procesamiento, pero la eficiencia de la producción es un concepto más amplio. Una operación de rectificado puede realizarse a una velocidad de avance alta y al mismo tiempo producir resultados generales deficientes si la muela se desgasta rápidamente o requiere rectificado y reemplazo frecuentes.
En el procesamiento industrial de vidrio, la eficiencia se puede evaluar a través de varios indicadores relacionados:
Una forma útil de pensar en la eficiencia del pulido es la cantidad de vidrio calificado procesado por unidad de tiempo de producción y el costo del abrasivo. Esto es particularmente importante para líneas de alto volumen, donde una pequeña mejora en cada ciclo de procesamiento puede producir una ganancia anual significativa.
Por esta razón, la selección de una muela abrasiva para procesamiento de vidrio adecuada debe basarse en el proceso de producción completo y no solo en la velocidad máxima de rectificado.
Un taller de bajo volumen a menudo puede compensar las variaciones del proceso mediante ajustes manuales. La producción de gran volumen tiene mucha menos tolerancia a este enfoque.
El rectificado continuo expone la muela y la máquina a cargas mecánicas y térmicas sostenidas. A medida que continúa la producción, los cambios en el perfil de la rueda, la exposición del diamante, las condiciones del refrigerante, la vibración de la máquina y la posición del vidrio pueden afectar gradualmente el borde terminado.
La situación se vuelve aún más exigente cuando las líneas de producción procesan diferentes espesores, tamaños o perfiles de bordes de vidrio.
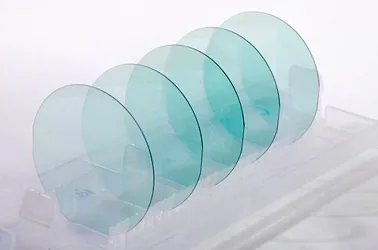
Por ejemplo, el procesamiento de vidrio fotovoltaico a menudo requiere una calidad de borde estable a velocidades de avance relativamente altas. El vidrio para automóviles puede requerir perfiles de borde más especializados y compatibilidad de equipos, mientras que el vidrio para electrodomésticos puede implicar diferentes espesores y requisitos dimensionales.
Por tanto, el objetivo no es simplemente hacer que la rueda corte más rápido. El objetivo es establecer un sistema de rectificado en el que la muela pueda mantener su capacidad de corte y geometría durante un largo ciclo de producción.
La muela abrasiva es una de las variables más importantes del proceso. Es posible que una rueda diseñada para una aplicación de vidrio no ofrezca el mismo rendimiento en otro material o línea de producción.
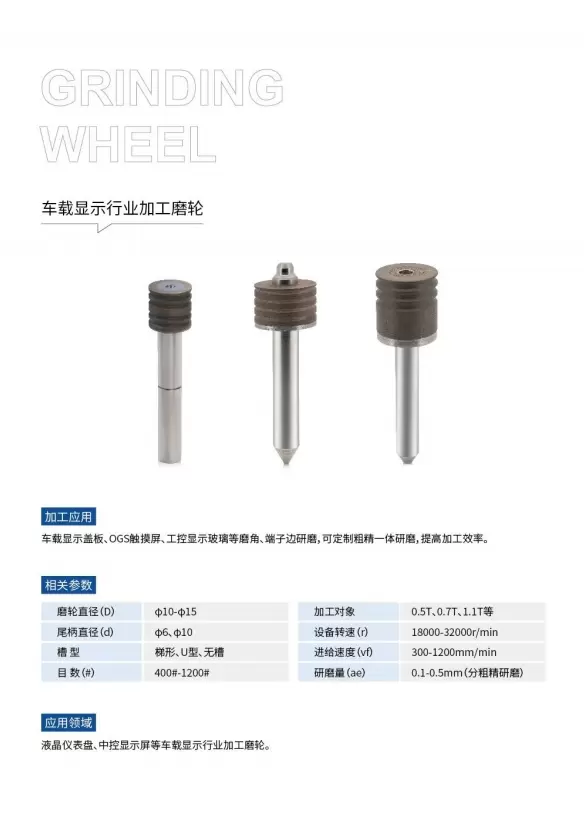
El abrasivo de diamante se usa ampliamente para el pulido de vidrio debido a su alta dureza y capacidad para mantener un rendimiento de corte efectivo. Sin embargo, la calidad del diamante por sí sola no determina el rendimiento de la rueda. El tipo de unión, el tamaño del grano, la concentración, el perfil de la rueda, las dimensiones y el proceso de fabricación influyen en el resultado final.
Por ejemplo, una muela abrasiva de vidrio fotovoltaico diseñada para vidrio fotovoltaico puede necesitar equilibrar altas velocidades de avance, bajo nivel de astillas, estabilidad del perfil y una larga vida útil. Una rueda utilizada para vidrios de automóviles puede requerir una geometría o especificación diferente según el equipo de canteado y el perfil del vidrio.
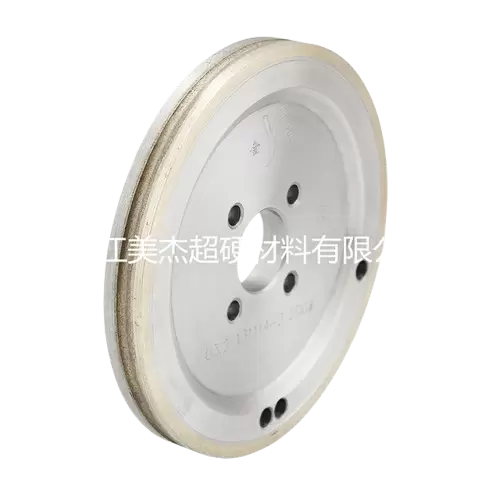
La muela abrasiva para vidrio fotovoltaico de Meijie está diseñada para el procesamiento de bordes de vidrio fotovoltaico y admite espesores de vidrio de 2 a 18 mm, con tamaños de grano que varían de 80# a 400#. Su diseño para aplicaciones específicas lo hace más adecuado para líneas de producción donde tanto el rendimiento como la calidad de los bordes son importantes.
De manera similar, una muela abrasiva de bordes para electrodomésticos se puede configurar para centros de mecanizado CNC y diferentes máquinas de canteado de vidrio, con especificaciones diseñadas en torno a los requisitos del procesamiento de bordes de alta eficiencia.
El punto clave es que la selección de ruedas debe comenzar con la aplicación, la máquina y el objetivo de procesamiento en lugar de con una especificación genérica de ruedas.
El tamaño del grano de diamante influye directamente en la eliminación del material, el acabado de los bordes y el comportamiento del rectificado.
El grano de diamante más grueso generalmente proporciona una acción de corte más fuerte y una mayor capacidad de eliminación de material. Puede resultar útil cuando se debe eliminar una mayor cantidad de material de manera eficiente. En comparación, el grano más fino es más apropiado cuando el acabado de la superficie y la calidad de los bordes se convierten en la principal preocupación.
Esto no significa que una muela de grano grueso sea siempre más eficiente. Si el borde resultante requiere un acabado adicional o crea un desconchado excesivo, la ganancia aparente en la velocidad de rectificado se puede compensar mediante un procesamiento posterior.
Por lo tanto, una línea de producción práctica puede utilizar diferentes tamaños de grano para diferentes etapas de molienda. El esmerilado basto puede centrarse en la eliminación de material, mientras que las etapas posteriores de esmerilado o pulido mejoran progresivamente el borde acabado.
Para los fabricantes que evalúan la selección de grano con más detalle, el tamaño del grano de diamante para el pulido de vidrio debe considerarse junto con el espesor del vidrio, la unión de la muela, la velocidad de avance, la velocidad del husillo y la calidad requerida del borde.
La velocidad de avance es uno de los parámetros de rectificado más visibles, pero aumentarla sin considerar la capacidad de la muela puede crear rápidamente nuevos problemas.
Cuando aumenta la velocidad de avance, la rueda debe eliminar más material en menos tiempo. Si la rueda tiene suficiente capacidad de corte y la máquina permanece estable, la productividad puede aumentar. Sin embargo, si el sistema de rectificado se empuja más allá de su rango operativo práctico, pueden aumentar la carga de las ruedas, el astillado, la vibración y la generación de calor.
La velocidad de alimentación ideal depende de varias variables:
Por lo tanto, la producción de gran volumen debe apuntar a la tasa de alimentación óptima , no simplemente a la tasa de alimentación más alta posible.
Una velocidad de avance estable que produzca bordes consistentes durante todo un turno de producción suele ser más valiosa que una configuración más alta que crea frecuentes problemas de calidad.
La profundidad de rectificado determina cuánto material elimina la muela durante cada pasada. Una profundidad de pulido excesiva aumenta la carga sobre el abrasivo y la máquina, mientras que una profundidad innecesariamente baja puede reducir la eficiencia de la producción.
En el procesamiento automatizado de vidrio, la profundidad del pulido debe corresponder a la cantidad de material de borde que realmente se debe eliminar.
Si el proceso requiere una eliminación sustancial de material, puede ser más eficaz distribuir la eliminación de material en varias etapas de rectificado en lugar de forzar una sola muela a eliminar todo a la vez.
Este enfoque puede ayudar a controlar:
La mejor configuración se determina mediante pruebas de producción y debe evaluarse junto con la velocidad de avance y la velocidad del husillo.
La velocidad del husillo afecta el comportamiento de corte de una muela abrasiva de diamante. Sin embargo, las RPM del husillo por sí solas no proporcionan suficiente información porque la velocidad real de la superficie de la rueda también depende del diámetro de la rueda.
Cuando cambia el diámetro de la rueda, la velocidad de la superficie cambia incluso si las RPM del husillo permanecen constantes. Esta es una de las razones por las que los parámetros de molienda deben evaluarse como un conjunto completo en lugar de ajustarse individualmente.
Para una producción de gran volumen, la velocidad del husillo debe seleccionarse de acuerdo con el rango operativo recomendado por el fabricante de la rueda y las características del equipo.
Un ajuste de velocidad excesivo puede contribuir al calor, la vibración y el desgaste abrasivo. Una velocidad demasiado baja puede reducir la eficiencia de corte y aumentar la carga sobre las partículas de diamante individuales.
El objetivo es una condición de corte equilibrada en la que el abrasivo permanezca activo sin ejercer tensión innecesaria en la rueda.
El pulido de vidrio genera calor en la zona de contacto entre la muela y la pieza de trabajo. La gestión eficaz del refrigerante ayuda a controlar este calor y también ayuda a eliminar las partículas de vidrio del área de molienda.
En producción continua, la calidad del refrigerante puede cambiar gradualmente. La contaminación, el flujo inadecuado, las boquillas bloqueadas o la colocación incorrecta pueden reducir el rendimiento de la refrigeración.
Por este motivo, el refrigerante no debe tratarse como un problema secundario.
El sistema de refrigeración debe proporcionar suficiente flujo directamente al área de contacto del rectificado. Las boquillas deben colocarse de manera que el refrigerante llegue a la zona de molienda real en lugar de ser desviado por la rueda giratoria.
La calidad y la filtración del agua también son importantes. Las partículas de vidrio acumuladas pueden circular por el sistema y afectar tanto la estabilidad del procesamiento como el estado del equipo.
Un sistema de refrigerante estable puede contribuir a una calidad de borde más consistente y reducir el riesgo de daño térmico durante tiradas de producción largas.
La vibración es otro obstáculo importante para el pulido eficiente del vidrio.
El vidrio es sensible a tensiones mecánicas localizadas. Cuando se produce vibración durante el rectificado, el contacto entre la muela y el vidrio se vuelve menos estable. Esto puede contribuir a bordes desiguales, mayor astillado, desgaste prematuro de las ruedas y acabado superficial deficiente.
El equilibrio de las ruedas es particularmente importante para el rectificado a alta velocidad. Incluso un pequeño desequilibrio puede volverse más notorio a medida que aumenta la velocidad de rotación.
También se debe considerar la rigidez de la máquina. Los accesorios flojos, los cojinetes desgastados, los sistemas de sujeción de piezas inestables o la desalineación pueden introducir vibraciones que no se pueden resolver simplemente cambiando la muela abrasiva.
Por lo tanto, antes de aumentar los parámetros de molienda, los fabricantes deben verificar el estado mecánico del sistema completo.
Una muela abrasiva no funciona únicamente por sus características abrasivas. Su geometría debe permanecer precisa durante todo el proceso.
El rectificado de perfiles es especialmente sensible a los cambios dimensionales. A medida que la rueda se desgasta, su perfil efectivo puede cambiar gradualmente. Si este cambio no se controla, es posible que el borde del vidrio resultante ya no cumpla con las dimensiones requeridas.
Una rueda con buena retención del perfil puede reducir la frecuencia de las correcciones y ayudar a mantener una producción constante.
Ésta es una de las razones por las que la selección de bonos es importante. Los diferentes sistemas de unión proporcionan diferentes combinaciones de nitidez de corte, resistencia al desgaste y retención de forma.
Para aplicaciones exigentes, los fabricantes pueden elegir muelas abrasivas con perfil de diamante o muelas con formas especiales según la geometría requerida del borde del vidrio.
El perfil correcto debe coincidir con la canteadora y la especificación final del vidrio.
El reemplazo de ruedas genera tiempo de inactividad directo. Sin embargo, en un entorno de producción de gran volumen, el costo real puede ser mayor que el precio de reposición mismo.
Un cambio de rueda puede implicar detener la máquina, quitar la rueda existente, instalar una nueva, verificar la alineación, equilibrar el sistema y reiniciar la producción. Es posible que se requieran ajustes adicionales antes de que la línea regrese a una producción estable.
Esto hace que la vida útil de las ruedas sea una parte importante de la eficiencia de la producción.
Una rueda de mayor duración no es automáticamente la mejor opción, porque una resistencia excesiva al desgaste a veces puede reducir el filo del corte. El objetivo más útil es una rueda equilibrada que proporcione un filo adecuado y al mismo tiempo mantenga un desgaste predecible.
La muela abrasiva para vidrio para automóviles de Meijie , por ejemplo, combina un abrasivo de diamante con un aglutinante tipo M para proporcionar nitidez, retención de forma y una alta relación de pulido. Su diseño está pensado para aplicaciones exigentes de procesamiento de vidrio para automóviles donde es importante un rendimiento constante durante períodos de producción prolongados.
Esperar hasta que la muela produzca bordes visiblemente deficientes no es una estrategia de mantenimiento eficiente.
El desgaste de las ruedas a menudo se puede identificar mediante cambios en el comportamiento de rectificado. El aumento de la carga del husillo, los cambios en el sonido del rectificado, una mayor vibración, una menor eliminación de material o un deterioro gradual en la calidad de los bordes pueden indicar que la condición de la rueda necesita atención.
Los equipos de producción pueden establecer puntos de seguimiento prácticos basados en sus propios equipos.
Por ejemplo, los operadores pueden registrar el consumo de las ruedas, la longitud del vidrio procesado, la calidad de los bordes y los intervalos de reemplazo. Con el tiempo, estos registros proporcionan una imagen más clara del rendimiento real de las ruedas.
Esta información también puede ayudar a determinar si un cambio en las especificaciones de las ruedas realmente mejora la productividad.
La producción de alto volumen depende de la repetibilidad. Una muela abrasiva no puede compensar un equipo mal mantenido.
Regular maintenance should cover the wheel mounting system, spindle, bearings, coolant system, fixtures, and other components that directly influence grinding stability.
A simple maintenance routine can help prevent small mechanical problems from becoming production interruptions.
Key areas include:
Maintenance intervals should be based on actual production conditions. A machine operating continuously at high feed rates may require more frequent inspection than equipment used intermittently.
Grinding parameters should never be considered independently of the wheel.
For example, changing from a coarse-grit wheel to a fine-grit wheel changes the cutting behavior. Increasing feed rate changes the load on the abrasive. Increasing spindle speed changes wheel surface speed. Altering grinding depth changes the amount of material removed per pass.
Each adjustment can affect the others.
| Grinding factor | Main influence | Potential issue when excessive |
|---|---|---|
| Feed rate | Production throughput | Higher load and chipping |
| Grinding depth | Material removal | Excessive wheel load |
| Spindle speed | Cutting conditions | Heat or vibration |
| Grit size | Cutting and finish | Poor finish or low removal rate |
| Coolant flow | Heat and debris control | Thermal instability |
This is why process optimization should be performed systematically rather than by making several changes simultaneously.
A controlled trial makes it easier to identify which parameter actually improves performance.
Different glass industries have different priorities.
Photovoltaic glass production emphasizes high throughput and stable edge quality. Large production volumes make wheel life and processing speed particularly important.
A properly specified photovoltaic glass grinding wheel can support high-speed edge processing while maintaining dimensional stability. Meijie's PV grinding wheel, for example, is designed for edge grinding speeds of approximately 10–18 meters per minute in applicable production conditions and offers multiple grit and profile options.
The correct wheel should still be selected according to the actual machine, glass thickness, edge geometry, and process requirements.
Automotive glass can involve curved shapes, specific edge profiles, and demanding dimensional requirements. Grinding consistency is therefore important not only for appearance but also for downstream assembly.
An automotive glass grinding wheel with appropriate profile retention and equipment compatibility can help maintain stable edge processing during long production runs.
The wheel specification should be matched to the edging machine rather than selected only according to nominal wheel dimensions.
El vidrio para electrodomésticos a menudo requiere una apariencia de borde limpia y consistente combinada con una producción eficiente. Los centros de mecanizado CNC y los equipos de canteado automatizados ponen un énfasis adicional en la estabilidad dimensional y la repetibilidad.
Una muela abrasiva para bordes de electrodomésticos diseñada para el espesor del vidrio, la máquina y la etapa de pulido correspondientes puede ayudar a mantener una producción constante y, al mismo tiempo, reducir el reemplazo innecesario de muelas.
Mejorar la eficiencia de la molienda no requiere necesariamente un cambio importante en toda la línea de producción. En muchos casos, se obtienen beneficios significativos al corregir varios factores menores.
Comience midiendo el proceso actual. Registre la velocidad de avance, la velocidad del husillo, la profundidad de rectificado, la vida útil de la rueda, la longitud del vidrio procesado, la calidad de los bordes y el tiempo de inactividad asociado con los cambios de rueda.
A continuación, identifique la mayor fuente de ineficiencia. Si el reemplazo de ruedas es frecuente, concéntrese en las especificaciones y el desgaste de las ruedas. Si el principal problema es el astillamiento de los bordes, revise el tamaño del grano, la velocidad de avance, la profundidad del rectificado y las condiciones del refrigerante. Si la velocidad de producción es limitada, examine si la rueda y la máquina pueden soportar de manera segura una velocidad de avance más alta.
Sólo después de que la línea de base esté clara se deben cambiar los parámetros de producción.
Un ciclo de optimización práctico puede seguir esta secuencia:
Medir → identificar el factor limitante → ajustar una variable → evaluar resultados → estandarizar el entorno mejorado.
Este enfoque reduce las pruebas y errores innecesarios y crea una base más confiable para las decisiones de producción.
Puede resultar tentador evaluar una muela abrasiva preguntándose qué tan rápido puede procesar vidrio. Para la producción de gran volumen, eso es sólo una parte de la ecuación.
Suponga que una rueda opera a una velocidad de avance alta pero debe reemplazarse con frecuencia debido al rápido desgaste. La línea de producción puede perder más tiempo durante los cambios de muelas que el que gana con un rectificado más rápido.
El mismo principio se aplica a la calidad de los bordes. Si una mayor velocidad de molienda genera astillas adicionales y requiere retrabajo o procesamiento secundario, la eficiencia de producción real puede disminuir.
Un objetivo más útil es una alta productividad estable .
Eso significa mantener un equilibrio razonable entre la velocidad de procesamiento, la vida útil de la rueda, la calidad de los bordes, la estabilidad de la máquina y los requisitos de mantenimiento.
Mejorar la eficiencia en el procesamiento de vidrio de gran volumen es una tarea de optimización del proceso más que un ajuste de un solo parámetro. La muela abrasiva de vidrio , la velocidad de avance, la profundidad de rectificado, la velocidad del husillo, el refrigerante, el estado de la máquina y el mantenimiento de la muela influyen en el resultado final.
Para los fabricantes, la estrategia más práctica es establecer una línea de base estable, identificar la principal restricción de producción y luego optimizar las variables relevantes una a la vez. La selección de ruedas para aplicaciones específicas es igualmente importante, especialmente cuando se procesa vidrio fotovoltaico, de automoción o de electrodomésticos.
Una muela abrasiva bien adaptada combinada con parámetros de procesamiento controlados puede ofrecer bordes más consistentes, una vida útil más larga de la muela, menos interrupciones y una mejor economía de producción general.