Oct 10,2026
Cómo elegir discos abrasivos para el procesamiento de paneles TFT/LCD de gran tamaño
Elegir el tamaño de grano de diamante adecuado para el esmerilado de vidrio es una parte importante para equilibrar la eficiencia del esmerilado, la calidad de los bordes, la eliminación de material y la vida útil de la muela. Un grano que funcione bien para la eliminación de material agresivo puede no ser la mejor opción cuando el proceso requiere un borde de vidrio más liso o un control dimensional más estricto.
La elección también depende de algo más que del propio cristal. El espesor del vidrio, la remoción de material requerida, la velocidad de rectificado, la calidad del borde, la configuración de la máquina, el perfil de la muela y las condiciones de procesamiento pueden influir en el tamaño de grano apropiado de la muela de vidrio.
Por esta razón, no existe un grano universal que sea mejor para cada aplicación de pulido de vidrio. Un proceso de selección práctico comienza con los requisitos de producción y luego adapta el grano de diamante a las condiciones reales de pulido. La siguiente guía explica cómo los diferentes tamaños de grano afectan el rendimiento del rectificado y cómo los fabricantes pueden abordar la selección de grano para el procesamiento de vidrio fotovoltaico y de electrodomésticos .
El tamaño del grano de diamante se refiere al rango de tamaño de las partículas abrasivas de diamante utilizadas en una muela abrasiva. Las especificaciones comunes para las muelas abrasivas de vidrio incluyen 80#, 150#, 200#, 300# y 400#. La especificación del grano es uno de los factores que determina cómo interactúa el abrasivo con el vidrio durante el pulido.
En general, el grano de diamante más grueso proporciona una acción de corte más agresiva y puede resultar útil cuando se requiere una eliminación de material relativamente alta. Un grano más fino proporciona un mayor énfasis en las características controladas de pulido y acabado. Sin embargo, el número de grano no debe tratarse como un indicador independiente del rendimiento general de la rueda.
El mismo grano puede comportarse de manera diferente según la adherencia del disco, la concentración de diamante, el perfil, los parámetros de la máquina, las características del vidrio y las condiciones de rectificado. Por lo tanto, el grano de diamante para el pulido de vidrio siempre debe considerarse como parte de la especificación completa de la muela y no como un parámetro único.
Los números identifican diferentes rangos de tamaño de partículas abrasivas. Dentro de la especificación de una muela abrasiva, la elección entre 80#, 150#, 200# y 400# representa un cambio en las características abrasivas en lugar de una simple clasificación de calidad.
Por ejemplo, una rueda de 80# y una rueda de 400# no deben verse como la misma herramienta con diferentes niveles de rendimiento. Están destinados a proporcionar diferentes características de molienda y pueden ser apropiados en diferentes condiciones de procesamiento.
Una forma útil de entender el rango es considerar el equilibrio deseado:
Grano más grueso → mayor énfasis en la eliminación de material y la agresividad del rectificado
Grano más fino → mayor énfasis en el pulido y acabado controlados
Esto no significa que cada línea de producción deba pasar automáticamente al grano grueso para lograr eficiencia o al grano fino para lograr calidad. La elección correcta depende de lo que deba lograr la operación de rectificado.
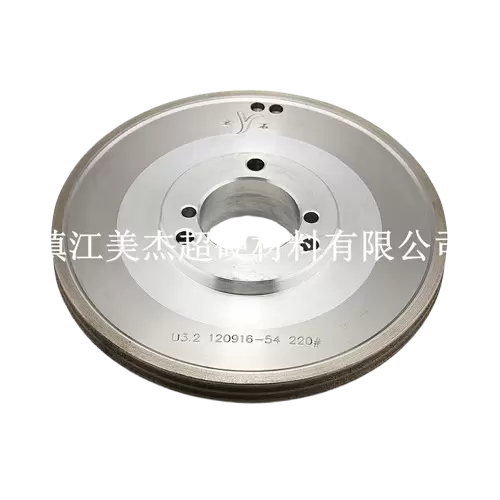
La razón principal por la que el tamaño del grano es importante es que cambia la interacción entre el abrasivo y la superficie del vidrio. Esa interacción afecta la eliminación de material, el comportamiento del rectificado, la calidad de los bordes y la forma en que se desgasta la muela durante la operación.
Para los fabricantes que seleccionan el tamaño de grano de una muela abrasiva de vidrio, estos efectos deben considerarse juntos en lugar de evaluarse por separado.
Cuando el proceso de esmerilado requiere una eliminación significativa de material, un grano de diamante más grueso puede proporcionar una acción de esmerilado más agresiva. Las partículas abrasivas más grandes pueden afectar más activamente el vidrio y favorecer una eliminación eficiente del material en condiciones de funcionamiento adecuadas.
Esto puede ser particularmente relevante para procesos que implican una molienda intensa o requisitos de producción más altos. En tales aplicaciones, la eficiencia del rectificado suele estar estrechamente relacionada con la velocidad de avance, la profundidad del rectificado, el filo de la muela y la estabilidad de la máquina.
Sin embargo, el tamaño del grano por sí solo no determina la tasa de eliminación de material. Es posible que una rueda más tosca operada en condiciones inadecuadas no proporcione la mejora de productividad esperada. Una presión de rectificado excesiva, una velocidad de avance inadecuada, un enfriamiento deficiente o una especificación de muela inadecuada pueden afectar negativamente el proceso.
Por esta razón, la eficiencia de la molienda debe considerarse como el resultado del sistema de molienda completo.
La cuestión práctica no es simplemente:
"¿Qué grano es el más grueso?"
Es:
"¿Qué grano proporciona suficiente eliminación de material manteniendo la calidad de los bordes y la estabilidad del proceso requeridas?"
Esa distinción es importante a la hora de seleccionar una muela de diamante para vidrio.
El tamaño del grano también puede influir en las características del borde del vidrio acabado.
Cuando una aplicación pone mayor énfasis en el acabado controlado, se puede considerar un grano más fino porque la acción abrasiva generalmente es más adecuada para condiciones de esmerilado orientadas al acabado. Esto puede ser relevante cuando el borde final necesita una apariencia controlada, precisión dimensional o una irregularidad superficial reducida.
Sin embargo, el grano fino no debe interpretarse automáticamente como una solución a todos los problemas de los bordes del vidrio. La calidad del borde del vidrio depende de múltiples factores, incluido el estado de la muela, la profundidad del rectificado, la velocidad de avance, la vibración de la máquina, el enfriamiento y el estado del vidrio mismo.
Una rueda con una especificación inadecuada puede producir malos resultados incluso cuando se selecciona un grano fino.
Esto es particularmente importante para los fabricantes que experimentan defectos en los bordes. Cambiar de un grano grueso a uno fino puede alterar el comportamiento de molienda, pero no elimina la necesidad de investigar todo el sistema de procesamiento.
El tamaño del grano también está relacionado con la forma en que se comporta una muela a medida que se desgasta, pero no debe usarse como la única medida de la vida útil de la muela de diamante.
La vida útil real depende del abrasivo, el aglutinante, la concentración de diamante, las características del vidrio, la presión de rectificado, la velocidad de avance, el estado de la máquina y otros factores operativos.
Una rueda que proporciona un buen rendimiento de corte pero que se desgasta rápidamente puede requerir un reemplazo frecuente. Por el contrario, una muela con una relación de rectificado adecuada y una retención abrasiva estable puede soportar intervalos de producción más largos.
Por lo tanto, al evaluar el desgaste de las muelas abrasivas de vidrio, los fabricantes deben considerar el rendimiento total de la producción en lugar de sólo el número de grano.
Los indicadores importantes incluyen:
Por lo tanto, una arena que funciona bien en la producción real puede proporcionar mayor valor que una seleccionada únicamente porque parece más agresiva o más fina en el papel.
No existe una respuesta universal sobre si el grano de diamante fino o grueso es mejor para pulir vidrio. Cada uno tiene una función diferente y la elección adecuada depende del objetivo del procesamiento.
La distinción clave es si la operación pone mayor énfasis en la eliminación de material y la productividad o en el rectificado controlado y la calidad del acabado.
El grano de diamante grueso puede ser apropiado cuando el proceso requiere una eliminación de material relativamente alta. Puede considerarse para operaciones de rectificado más pesadas donde el objetivo principal es eliminar material de manera eficiente en lugar de lograr la condición de acabado final en una sola operación.
Las ventajas potenciales incluyen:
Sin embargo, el grano grueso debe adaptarse a los parámetros de molienda correctos. Si la profundidad de rectificado o la velocidad de avance son excesivas, el proceso puede generar tensiones no deseadas en el borde del vidrio.
Por lo tanto, el grano grueso para el pulido de vidrio debe seleccionarse de acuerdo con los requisitos reales de eliminación de material en lugar de simplemente elegir el abrasivo más grande disponible.
Se puede considerar el grano de diamante fino cuando el proceso otorga mayor importancia al rectificado controlado y a las características de acabado.
Las aplicaciones potenciales incluyen operaciones donde:
Un grano más fino puede ser útil para estas condiciones, pero aún así debe combinarse con un aglutinante, las especificaciones de la rueda, la configuración de la máquina y el proceso de rectificado adecuados.
El objetivo no es elegir el grano más fino posible. En cambio, el objetivo es seleccionar un grano que proporcione el rendimiento de acabado requerido sin reducir innecesariamente la eficiencia del pulido.
Un error común es buscar el mejor grano para esmerilar vidrio y aplicarlo en cada línea de producción.
En realidad, el mismo tipo de vidrio se puede procesar en condiciones muy diferentes. Dos fabricantes pueden utilizar el mismo espesor de vidrio pero tener diferentes máquinas, velocidades de avance, profundidades de rectificado, perfiles de muelas y requisitos de calidad de los bordes.
En consecuencia, un grano que funciona bien en un entorno de producción puede no producir el mismo resultado en otro.
El mejor enfoque es establecer primero el resultado de molienda requerido y luego seleccionar el grano de acuerdo con el proceso.
Seleccionar una muela abrasiva de vidrio adecuada implica más que mirar los números de grano. Es necesario considerar juntas varias variables de producción.
El espesor del vidrio es un punto de partida importante porque afecta las condiciones de procesamiento y la cantidad de material que puede ser necesario eliminar.
Los productos cubiertos por Meijie incluyen aplicaciones de procesamiento de vidrio que van desde 2 a 18 mm, lo que demuestra que diferentes espesores pueden caer dentro de la misma gama general de productos de muelas abrasivas.
Sin embargo, el espesor del vidrio no debe usarse como fórmula directa para seleccionar el grano.
Por ejemplo, sería demasiado simplista concluir que el vidrio más grueso siempre requiere arena gruesa y el vidrio delgado siempre requiere arena fina. La eliminación de material, la geometría del borde, la profundidad del rectificado, la velocidad de avance y el acabado deseado pueden cambiar la selección adecuada.
Por lo tanto, el tamaño del grano de diamante para diferentes espesores de vidrio debe evaluarse en el contexto del proceso completo.
La cantidad de material que se debe eliminar suele estar más directamente relacionada con la selección del grano que con el espesor del vidrio únicamente.
Un proceso que implica una eliminación sustancial de material tiene requisitos diferentes a los de una operación de acabado ligero. Si el proceso de producción necesita un pulido agresivo, se puede considerar un grano más grueso. Si sólo se requiere un acabado controlado, puede ser más apropiado un grano más fino.
Por lo tanto, primero se debe identificar la etapa de molienda:
Luego se puede evaluar el grano requerido según esa etapa.
La calidad de los bordes es otra consideración importante.
Si el producto final requiere un borde consistente y controlado, la muela debe seleccionarse de acuerdo con el acabado requerido y la tolerancia dimensional. Una arena que proporciona una eliminación adecuada del material pero que produce una condición de borde inaceptable no es una opción eficaz.
Al mismo tiempo, el desconchado del vidrio durante el pulido no se puede atribuir únicamente al tamaño del grano. El desgaste de las ruedas, la velocidad de avance, la profundidad del rectificado, la vibración, el enfriamiento y la estabilidad de la máquina pueden contribuir al astillado.
Esto significa que la selección del grano debe ser parte de una estrategia más amplia de control de defectos en lugar de tratarse como la única solución a los problemas de los bordes.
La velocidad de rectificado y la velocidad de avance afectan la agresividad de la interacción del disco con el vidrio.
Las líneas de producción de gran volumen pueden requerir velocidades de avance más altas, lo que hace que el afilado de las ruedas, la resistencia al desgaste y la estabilidad del proceso sean particularmente importantes. Las operaciones de precisión más lentas pueden poner más énfasis en la eliminación controlada de material y la calidad de los bordes.
Por lo tanto, cambiar el grano sin revisar los parámetros operativos puede producir resultados inconsistentes.
Una selección adecuada de la muela de diamante debe considerar el tamaño del grano junto con las condiciones reales de funcionamiento de la máquina.
La máquina rectificadora determina muchos de los requisitos físicos de la muela.
Es necesario considerar el diámetro exterior, el diámetro interior, la configuración de montaje, el perfil de la rueda, las condiciones del husillo y la configuración del cabezal rectificador.
Esto es particularmente importante porque un grano adecuado no puede compensar una especificación de rueda incompatible.
Por lo tanto, para aplicaciones de producción, el fabricante debería verificar:
La rueda final debe cumplir tanto con los requisitos de abrasivo como con los del equipo.
Diferentes aplicaciones de vidrio pueden tener diferentes prioridades de procesamiento. El vidrio fotovoltaico, el vidrio para electrodomésticos y el vidrio para automóviles pueden utilizar muelas abrasivas de diamante, pero sus requisitos de producción no son idénticos.
Por lo tanto, la selección del grano debe comenzar con el objetivo de procesamiento real para cada aplicación.
El procesamiento de vidrio fotovoltaico a menudo enfatiza la eficiencia de la producción, la calidad estable de los bordes y el rendimiento del rectificado a largo plazo. El procesamiento de alto volumen puede hacer que el desgaste de las ruedas y la frecuencia de reemplazo sean consideraciones importantes.
Para esta aplicación, la muela abrasiva para vidrio fotovoltaico está disponible con tamaños de grano de diamante de 80# a 400#. El producto puede procesar vidrio fotovoltaico con espesores de 2 a 18 mm y admite diferentes perfiles de muela para requisitos de rectificado de bordes.
La gama disponible proporciona flexibilidad en lugar de prescribir un grano universal. Los fabricantes pueden considerar la eliminación de material requerida, la calidad de los bordes, la velocidad de rectificado, el espesor del vidrio y las condiciones de la máquina al determinar la especificación adecuada.
El producto también es compatible con los principales equipos de procesamiento de vidrio fotovoltaico, como Bottero, KLW, Yihai, Demai y Faborman, lo que resalta la importancia de adaptar la rueda al equipo de producción, así como a los requisitos de abrasivo.
Para la producción de vidrio fotovoltaico de alto rendimiento, la selección del grano debería, en última instancia, respaldar un equilibrio entre la eficiencia del rectificado, la calidad de los bordes y la vida útil de la muela.
El procesamiento de vidrio para electrodomésticos puede involucrar centros de mecanizado CNC y diferentes tipos de equipos de canteado de vidrio. Dependiendo del proceso, los fabricantes pueden requerir una combinación de eficiencia de eliminación de material, estabilidad dimensional, retención del perfil y acabado de los bordes.
La muela abrasiva para vidrio para electrodomésticos está disponible en tamaños de grano de diamante de 80# a 400#. Esta gama admite diferentes requisitos de procesamiento, incluidas aplicaciones que implican operaciones de rectificado pesado y corte profundo y avance lento, así como procesos en los que se presta mayor atención a la calidad del acabado.
El producto también utiliza sinterización por prensado en caliente al vacío a 800-1000 °C y equilibrio dinámico profesional para respaldar un funcionamiento estable.
Por lo tanto, para el vidrio de electrodomésticos, el grano adecuado debe seleccionarse según la etapa de pulido específica y el resultado deseado, y no solo según la categoría de vidrio.
El vidrio para automóviles introduce otra consideración importante: la geometría de los bordes.
Si bien el tamaño del grano afecta el comportamiento abrasivo, el perfil de la rueda también determina cómo el abrasivo contacta y da forma al borde del vidrio. El procesamiento de vidrio para automóviles puede incluir configuraciones de tipo V, borde redondo, borde en escalera y borde plano.
En consecuencia, los fabricantes que seleccionan una muela abrasiva para vidrio para automóviles deben considerar tanto las especificaciones abrasivas como los requisitos del perfil.
Este es un recordatorio importante de que el tamaño del grano es sólo una parte de la selección de la rueda. Para aplicaciones que involucran geometría de borde compleja, la retención del perfil y la compatibilidad del equipo pueden ser igualmente importantes.
Un enfoque sistemático puede hacer que la selección de la muela abrasiva de diamante sea más confiable que elegir un grano basado en un solo parámetro.
Comience por identificar el tipo de vidrio que se está procesando.
El vidrio fotovoltaico, el vidrio para electrodomésticos y el vidrio para automóviles pueden tener diferentes requisitos de producción. Conocer la aplicación establece el contexto de procesamiento inicial.
Determine el espesor real del vidrio y si se procesarán varios espesores en la misma línea de producción.
El espesor afecta las condiciones de rectificado, pero debe considerarse junto con la cantidad de material a eliminar y la geometría del borde requerida.
Determine cuánto material se debe quitar del borde del vidrio.
El esmerilado intenso y el acabado ligero no deben utilizar automáticamente la misma especificación de grano. Un proceso de producción con una eliminación significativa de material puede requerir una especificación abrasiva más agresiva, mientras que una operación de acabado puede requerir un mayor control.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
La especificación ideal de una muela abrasiva suele ser aquella que proporciona un equilibrio aceptable entre varios requisitos en competencia en lugar de maximizar un solo indicador de rendimiento.
Los entornos de producción de gran volumen generalmente necesitan una eliminación de material estable y un rendimiento predecible de las ruedas.
En estas condiciones, los fabricantes deberían considerar:
Eliminación de material + velocidad de avance + afilado de la rueda + resistencia al desgaste
Un grano más agresivo puede ser apropiado cuando se requiere una eliminación sustancial de material, pero la rueda completa y el proceso aún deben mantener una calidad de borde aceptable.
Las aplicaciones orientadas a la precisión pueden poner mayor énfasis en la condición de los bordes, la estabilidad dimensional y la precisión del perfil.
Aquí los fabricantes deberían considerar:
Calidad del filo + estabilidad del rectificado + grano + perfil de la muela
La arena más fina disponible no es automáticamente la respuesta correcta. La rueda aún debe proporcionar suficiente productividad y permanecer estable en condiciones de funcionamiento reales.
El costo de la rueda no debe evaluarse únicamente por el precio de compra.
Una muela abrasiva con un costo inicial más alto puede proporcionar una mejor economía general si ofrece:
Por esta razón, la vida útil de la muela abrasiva de diamante y la eficiencia del rectificado deben considerarse juntas al evaluar el costo total de procesamiento.
El tamaño de grano de diamante adecuado para el pulido de vidrio está determinado por la relación entre el vidrio, el objetivo del pulido, la máquina y el resultado final requerido. No existe un grano universal que ofrezca el mejor rendimiento para cada aplicación.
Se puede considerar un grano más grueso cuando la eliminación de material y la eficiencia del pulido son importantes, mientras que el grano más fino puede ser más adecuado para requisitos de acabado controlados. Sin embargo, también es necesario evaluar el espesor del vidrio, la velocidad de avance, la profundidad del rectificado, el perfil de la muela, la unión, la configuración de la máquina y los requisitos de calidad de los bordes.
Para el vidrio fotovoltaico, la selección del grano debe satisfacer las demandas de producción de gran volumen, calidad de borde estable y vida útil de la rueda. Para el vidrio para electrodomésticos, el equilibrio entre la eliminación de material, la estabilidad dimensional y el acabado puede ser particularmente importante. Otras aplicaciones, como el vidrio para automóviles, pueden requerir la misma atención al perfil de la rueda y a la geometría del borde.
Por lo tanto, el enfoque más confiable es definir primero los requisitos de procesamiento, seleccionar un rango de grano apropiado y validar la rueda en condiciones de producción reales. Este enfoque permite a los fabricantes equilibrar la eficiencia del rectificado, la calidad de los bordes y la vida útil de la muela en lugar de elegir un grano basado en una única especificación.