Sep 04,2026
Muelas abrasivas de cuatro caras frente a las convencionales para el procesamiento de vidrio
La molienda de obleas de SiC es más exigente que la molienda de obleas de silicio convencional, porque el carburo de silicio combina una dureza extremadamente alta con un comportamiento de material frágil. Estas características dificultan la eliminación del material y aumentan la necesidad de un control cuidadoso de la fuerza de rectificado, la acción abrasiva, el calor y el daño a la superficie. Para los fabricantes de semiconductores, el desafío no es simplemente eliminar material de una oblea de SiC, sino hacerlo manteniendo el espesor, la calidad de la superficie y la estabilidad del proceso requeridos.
La herramienta abrasiva también influye directamente en el resultado. Las muelas y discos abrasivos de diamante se consideran ampliamente para materiales semiconductores duros porque el abrasivo de diamante proporciona la capacidad de corte necesaria para materiales difíciles de mecanizar. Sin embargo, la selección de la herramienta por sí sola no determina el rendimiento del rectificado. El tamaño del grano, la estructura de la rueda, la profundidad de rectificado, la velocidad de avance, la velocidad, el estado de la rueda y las condiciones de enfriamiento deben coincidir con las características de la oblea de SiC y la etapa de procesamiento.
La razón principal por la que la molienda de obleas de carburo de silicio es más difícil es el material en sí. El SiC tiene una dureza mucho mayor que el silicio, lo que lo hace resistente a la eliminación de material convencional. Los granos abrasivos deben generar suficiente acción de corte para eliminar el material de manera eficiente, mientras que el proceso de molienda debe evitar una tensión mecánica excesiva en la oblea.
El carburo de silicio también es un material quebradizo. La alta dureza proporciona una excelente resistencia a la deformación y al desgaste, pero también significa que el material no responde al pulido de la misma manera que un material más blando. Si las condiciones de molienda no se controlan adecuadamente, el material puede eliminarse mediante fracturas indeseables en lugar de corte controlado.
| Factor de molienda | oblea de silicio | Oblea de SiC |
|---|---|---|
| Dureza del material | Más bajo | Más alto |
| Eliminación de materiales | Relativamente más fácil | Más exigente |
| Requisito abrasivo | Corte controlado | Alta capacidad de corte |
| Control de daños | Importante | Particularmente crítico |
| control de procesos | Importante | Más exigente |
La diferencia no significa que la molienda de SiC simplemente requiera un proceso más agresivo. Aumentar la fuerza de rectificado o la eliminación de material sin considerar la integridad de la superficie puede crear problemas adicionales. El objetivo práctico es encontrar una combinación estable de características abrasivas y parámetros de proceso que proporcione una eliminación eficiente sin comprometer la superficie de la oblea.
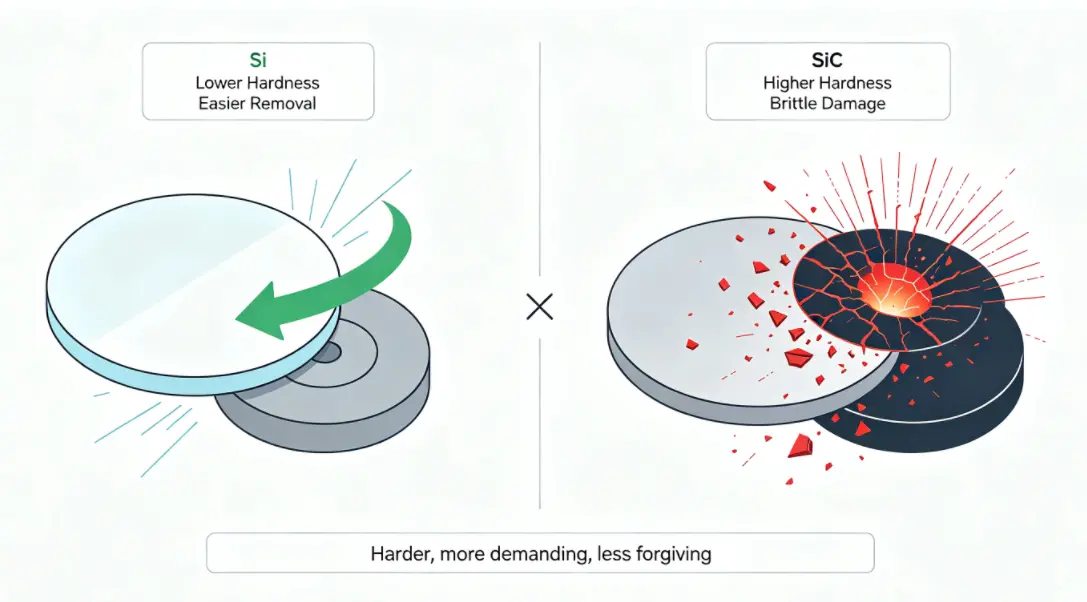
La alta dureza es uno de los desafíos decisivos en el rectificado de SiC. Al moler, los granos abrasivos deben penetrar la superficie de la oblea y eliminar el material. Debido a que el SiC resiste fuertemente la deformación, la acción de corte requiere un abrasivo con suficiente dureza y filo.
Ésta es una de las razones por las que el abrasivo de diamante es importante en las aplicaciones de rectificado de semiconductores. El diamante proporciona la capacidad de corte necesaria para procesar materiales duros y puede configurarse para diferentes requisitos de rectificado. Sin embargo, la dureza abrasiva es sólo una parte del proceso. El grano abrasivo, la estructura de la muela, la velocidad de rectificado y la carga aplicada también afectan la eficacia con la que la herramienta elimina el SiC.
La eficiencia en la eliminación de material debe considerarse junto con el desgaste de la herramienta. Una herramienta abrasiva que elimina material eficazmente bajo un conjunto de condiciones puede comportarse de manera diferente a medida que los granos abrasivos se desgastan o cambian las condiciones del proceso. Por lo tanto, mantener una acción de corte estable es importante para un pulido consistente de las obleas de SiC.
Otra consideración es la cantidad de material que se debe eliminar. Un proceso centrado en una reducción significativa del espesor tiene requisitos diferentes a uno centrado en la mejora final de la superficie. Hacer coincidir la herramienta abrasiva con la etapa de procesamiento prevista ayuda a evitar cargas mecánicas innecesarias y un uso ineficiente de la herramienta.
El segundo gran desafío es la naturaleza frágil del SiC. La dureza por sí sola no explica la dificultad del rectificado. El material también debe procesarse de forma que se limiten las fracturas y los daños no deseados.
Durante el rectificado, los granos abrasivos interactúan con la superficie de la oblea bajo carga mecánica. Si la fuerza de esmerilado es excesiva o la acción abrasiva no se adapta bien al material, el proceso puede producir rayones, astillas, grietas o daños en el subsuelo. Estos defectos pueden volverse importantes cuando la oblea debe cumplir estrictos requisitos de calidad de la superficie.
Por esta razón, se debe considerar el daño a la superficie de la oblea de SiC al evaluar el rendimiento del rectificado. Una alta tasa de eliminación de material no necesariamente indica un proceso exitoso si la superficie resultante requiere una corrección excesiva aguas abajo.
Las causas y la prevención de defectos relacionados con el rectificado pueden variar según el material, el estado de la herramienta y la configuración del proceso. Para una discusión más amplia de los factores detrás del daño por molienda, los fabricantes pueden referirse al daño superficial durante la molienda de obleas como parte del proceso general de molienda de obleas.
El punto clave del SiC es que sus características frágiles dejan menos espacio para condiciones de molienda incontroladas. La calidad de la superficie debe considerarse desde el principio de la selección de herramientas y parámetros en lugar de tratarse como una cuestión de inspección final.
La molienda implica un contacto continuo entre los granos abrasivos y la superficie de la oblea, lo que genera interacción mecánica y calor. En el rectificado de SiC, mantener condiciones estables se vuelve particularmente importante porque tanto el material como la herramienta están sujetos a condiciones de procesamiento exigentes.
El calor puede afectar la estabilidad de la molienda cuando no se maneja adecuadamente. El enfriamiento y la eliminación de virutas ayudan a mantener la interfaz de rectificado y evitan que los residuos acumulados interfieran con el corte abrasivo. El enfoque exacto de enfriamiento depende del equipo y la aplicación, pero el principio sigue siendo el mismo: la zona de molienda debe permanecer estable durante todo el procesamiento.
El desgaste de las herramientas es otra preocupación. A medida que los granos abrasivos cambian durante el uso, el comportamiento de corte también puede cambiar. Una herramienta que inicialmente produce resultados consistentes puede requerir diferentes condiciones de proceso a medida que cambia su superficie de trabajo. Por lo tanto, monitorear el rendimiento de la molienda es importante para mantener la consistencia de las obleas durante ciclos de producción repetidos.
Estos factores muestran por qué la molienda de obleas de SiC no se puede optimizar centrándose en un solo parámetro. Las propiedades del material, el comportamiento abrasivo, las condiciones de la máquina, la gestión del calor y el estado de las herramientas interactúan durante todo el proceso.
Las características del material del SiC plantean exigencias específicas a las herramientas abrasivas. La herramienta debe proporcionar suficiente capacidad de corte y al mismo tiempo permitir una eliminación estable del material y una calidad superficial aceptable.
Las muelas abrasivas de diamante y los discos abrasivos de diamante son categorías de herramientas adecuadas a considerar para el pulido de obleas semiconductoras porque el abrasivo de diamante es capaz de procesar materiales duros. Sin embargo, la configuración correcta depende de la aplicación real y no sólo de la palabra "diamante".
Se deben evaluar varios factores al seleccionar una herramienta abrasiva:
La etapa de procesamiento es igualmente importante. El pulido grueso generalmente se centra en la eliminación eficiente del material y la reducción del espesor, mientras que el pulido fino requiere una eliminación más controlada y una mayor atención a la calidad de la superficie. Las mismas características de herramienta no necesariamente proporcionan los mismos resultados en todas las etapas.
Para los fabricantes que evalúan soluciones de rectificado para SiC y otros materiales semiconductores, las soluciones de procesamiento de obleas semiconductoras de Meijie proporcionan una referencia relevante para aplicaciones de rectificado de semiconductores.
En última instancia, la selección de herramientas debe basarse en la relación entre el material de la oblea, el espesor objetivo, los requisitos de eliminación, los requisitos de calidad de la superficie y las condiciones del equipo. Elegir una herramienta únicamente por el tamaño de grano o la especificación del disco puede pasar por alto factores importantes que afectan el rendimiento real del rectificado.
La selección de herramientas establece las condiciones básicas de corte, pero los parámetros de rectificado de SiC determinan cómo interactúa la herramienta con la oblea durante el procesamiento. Debido a que el SiC es duro y quebradizo, los parámetros deben combinarse cuidadosamente en lugar de transferirse directamente desde el procesamiento de obleas de silicio.
La profundidad de rectificado determina cuánto material se elimina durante cada operación de rectificado. Una mayor profundidad puede aumentar la eficiencia de eliminación, lo que puede resultar útil durante el desbaste grueso. Sin embargo, aumentar la profundidad también aumenta la carga mecánica sobre la interfaz de rectificado.
Si la profundidad de rectificado es excesiva para la herramienta y la oblea seleccionadas, la fuerza de rectificado puede aumentar y el daño a la superficie puede volverse más difícil de controlar. Para el rectificado fino, generalmente es apropiada una profundidad de eliminación más controlada porque la precisión del espesor y la condición de la superficie se vuelven más importantes.
Por lo tanto, la profundidad correcta depende de la etapa de procesamiento, el espesor inicial de la oblea, el espesor objetivo, las características de la herramienta y el comportamiento del material.
La velocidad de avance del rectificado afecta la rapidez con la que se mueve la herramienta en relación con la oblea y, por lo tanto, cambia las condiciones de contacto durante la eliminación del material. Una velocidad de avance más alta puede mejorar la productividad, pero también puede aumentar la carga colocada en la interfaz abrasiva.
Para SiC, la velocidad de avance debe ser compatible con las características de la muela y la profundidad de rectificado. Si el proceso se vuelve demasiado agresivo, el aumento resultante en la fuerza de rectificado puede afectar la calidad de la superficie. Por otro lado, condiciones excesivamente conservadoras pueden reducir la productividad sin proporcionar una mejora significativa de la calidad.
Por lo tanto, la velocidad de avance debe evaluarse junto con la profundidad de rectificado y el estado de la muela en lugar de tratarse como un ajuste independiente.
La velocidad de molienda influye en la interacción entre los granos abrasivos y la superficie de la oblea. Los cambios de velocidad pueden afectar el comportamiento de corte, la generación de calor y la consistencia de la eliminación del material.
La velocidad adecuada depende del equipo de molienda, la estructura de la herramienta, las características abrasivas y los requisitos de la oblea de SiC. La velocidad estable es particularmente importante cuando se requieren resultados de superficie consistentes en múltiples obleas.
Aumentar la velocidad únicamente para mejorar la productividad no es necesariamente un enfoque eficaz si las condiciones térmicas o mecánicas resultantes se vuelven menos estables. La eficiencia del proceso debe seguir siendo compatible con los requisitos de calidad de la superficie.
El tamaño del grano de diamante tiene una relación directa con el comportamiento de rectificado. El grano más grueso generalmente se asocia con una eliminación de material más agresiva, mientras que el grano más fino admite una eliminación más controlada y puede considerarse cuando la calidad de la superficie se convierte en una mayor prioridad.
Esto no significa que un grano más fino sea siempre mejor para el SiC. El tamaño apropiado del abrasivo depende de la etapa de molienda y de la cantidad de material que se debe eliminar. Una operación de rectificado grueso y una operación de rectificado fino tienen objetivos diferentes y, por lo tanto, requieren diferentes características de herramienta.
Para obtener una explicación detallada del papel de la molienda gruesa y fina en el procesamiento de obleas semiconductoras, los fabricantes pueden consultar la molienda gruesa y fina .
| Parámetro | Influencia principal | Objetivo de control |
|---|---|---|
| Profundidad de rectificado | Fuerza de eliminación de material y molienda. | Equilibra la eficiencia de eliminación y la integridad de la superficie. |
| Tasa de alimentación | Carga de corte y eficiencia de procesamiento | Mantener una eliminación de material estable |
| Velocidad de molienda | Interacción abrasiva y calor. | Mantenga condiciones de molienda consistentes |
| Tamaño de grano de diamante | Comportamiento de eliminación y acabado superficial. | Coincidir con la etapa de procesamiento |
Lo importante es que ningún parámetro determina por sí solo la calidad final de la oblea. La profundidad de rectificado, la velocidad de avance, la velocidad de rectificado y el tamaño del grano de diamante deben considerarse como un conjunto combinado de condiciones.
La mejora de la calidad del rectificado de obleas de SiC comienza con el control de la relación entre el material, la herramienta y el proceso. El objetivo no es maximizar la intensidad de la molienda, sino lograr la eliminación de material requerida manteniendo la integridad de la superficie y la estabilidad del proceso.
Se deben considerar varios puntos de control prácticos:
Los cambios de parámetros deben realizarse sistemáticamente. Si se cambian varios ajustes al mismo tiempo, resulta difícil identificar qué factor provocó una mejora o un deterioro en los resultados del rectificado.
La inspección de la superficie también es importante. Las mediciones del espesor de la oblea, la rugosidad de la superficie, los rayones, las astillas y otros defectos pueden proporcionar información útil sobre si las condiciones actuales de molienda son apropiadas.
El mismo principio se aplica a la gestión de herramientas. Si la muela cambia gradualmente durante el uso, los resultados del proceso también pueden cambiar. El monitoreo regular puede ayudar a los fabricantes a identificar variaciones relacionadas con las herramientas antes de que se conviertan en un problema repetido de calidad de las obleas.
En última instancia, el procesamiento de obleas de SiC requiere un equilibrio entre la eficiencia de eliminación y el control de la superficie. Un proceso estable es aquel en el que la herramienta abrasiva y los parámetros siguen siendo adecuados para el material durante todo el ciclo de producción requerido.
Antes de seleccionar una herramienta de rectificado o establecer las condiciones del proceso, los fabricantes deben definir los requisitos reales de la oblea de SiC. El espesor inicial y objetivo, la eliminación de material requerida, las expectativas de calidad de la superficie, la etapa de rectificado y el equipo disponible afectan la configuración adecuada.
El material en sí debe seguir siendo el punto de partida. Dado que el SiC es significativamente más duro y se comporta de manera diferente al silicio durante la molienda, las condiciones del proceso deben desarrollarse en torno a sus características específicas en lugar de copiarlas directamente de otro material de oblea.
Entonces es necesario adaptar la herramienta abrasiva a estos requisitos. Las muelas abrasivas de diamante o los discos abrasivos de diamante pueden proporcionar el rendimiento de corte abrasivo necesario para materiales duros, pero aún es necesario considerar el tamaño del grano, la estructura y las condiciones de funcionamiento.
Una forma útil de evaluar el proceso es observar cuatro factores conectados: eliminación de material, calidad de la superficie, control del espesor y estabilidad del procesamiento. Si un factor mejora mientras otro se deteriora, es posible que el proceso necesite ajustes adicionales en lugar de simplemente aumentar o reducir un parámetro.
El SiC tiene una dureza significativamente mayor y presenta un comportamiento de material frágil. Estas características hacen que la eliminación de material sea más exigente y aumentan la necesidad de una fuerza de rectificado controlada y condiciones abrasivas adecuadas.
El diamante tiene una alta dureza abrasiva y capacidad de corte, lo que lo hace adecuado para procesar materiales duros como el SiC. La configuración específica de la muela o del disco aún debe coincidir con la etapa de rectificado y los requisitos de procesamiento.
Los parámetros no deben transferirse directamente entre los dos materiales. El SiC tiene diferente dureza y comportamiento de rectificado, por lo que la profundidad del rectificado, la velocidad de avance, la velocidad, el tamaño del grano y otras condiciones deben evaluarse de acuerdo con la aplicación específica.
El daño a la superficie puede estar asociado con una fuerza de rectificado excesiva, condiciones abrasivas inadecuadas, desgaste de herramientas y parámetros de proceso inadecuados. Las condiciones de calor y eliminación de virutas también pueden afectar la estabilidad del rectificado y la calidad de la superficie.
La molienda de obleas de SiC es más desafiante que la molienda de obleas de silicio porque el SiC combina una alta dureza con un comportamiento de material frágil. Estas características hacen que la eliminación de material sea más exigente y al mismo tiempo aumentan la importancia de controlar la fuerza de rectificado, el daño superficial, el calor y el desgaste de las herramientas.
Una herramienta de rectificado de diamante adecuada proporciona la capacidad de corte necesaria para material de SiC duro, pero la selección de la herramienta debe ir en conjunto con la profundidad de rectificado, la velocidad de avance, la velocidad, el tamaño del grano y el estado de la muela. El objetivo final no es simplemente una mayor eficiencia de eliminación, sino un equilibrio estable entre la eliminación de material, la calidad de la superficie, el control del espesor y la estabilidad del procesamiento.
Para los fabricantes que trabajan con obleas de SiC, comprender estas relaciones proporciona una base más práctica para seleccionar herramientas de molienda y establecer condiciones de procesamiento adecuadas. Los resultados consistentes dependen de hacer coincidir la herramienta y los parámetros con el material y los requisitos específicos de cada etapa de rectificado.