Aug 13,2026
Cómo elegir el tamaño de grano de diamante adecuado para el pulido de vidrio
Los componentes cerámicos semiconductores a menudo requieren más que simples superficies planas o agujeros perforados. Es posible que se necesiten ranuras, bordes curvos, elementos empotrados y otros perfiles mecanizados para cumplir con los planos de los componentes, los requisitos de ensamblaje o las especificaciones de diseño del equipo. Producir estas características en cerámicas duras y quebradizas requiere un control cuidadoso de la geometría de la herramienta, la trayectoria de mecanizado y el proceso de eliminación de material.
El mecanizado de ranuras de cerámica semiconductora y el mecanizado de perfiles cerámicos suelen implicar herramientas de rectificado de diamante porque estas herramientas están diseñadas para procesar materiales duros. Sin embargo, el método apropiado depende del elemento que se produce, el material cerámico, las dimensiones requeridas y las capacidades de la máquina. Una herramienta adecuada para brochar ranuras puede no ser la mejor opción para todos los perfiles curvos o elementos estrechos.
Comprender cómo funcionan juntos los métodos de mecanizado, la selección de herramientas y la inspección ayuda a los fabricantes a desarrollar un proceso que cumpla con los requisitos de cada componente sin depender de un único conjunto de parámetros para cada aplicación.
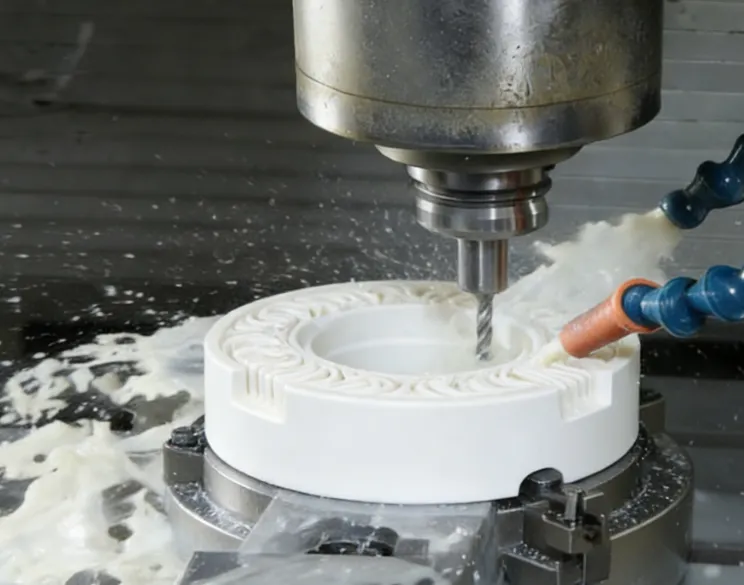
Las ranuras y los perfiles tienen diferentes propósitos geométricos, por lo que sus requisitos de mecanizado no son idénticos. Una ranura generalmente se define por su ancho, profundidad, forma de la sección transversal y posición en el componente. En comparación, un perfil mecanizado puede incluir bordes curvos, arcos, transiciones o un contorno externo más complejo. Algunos componentes requieren ambas características, lo que hace que el acceso a las herramientas y el control dimensional sean particularmente importantes.
La dificultad aumenta cuando estas características se producen en materiales cerámicos. Cerámicas como la alúmina, el circonio, el carburo de silicio y el nitruro de silicio se utilizan en equipos semiconductores, pero su comportamiento de mecanizado varía según el material y el grado. Su dureza puede hacer que la eliminación de material sea exigente, mientras que su fragilidad significa que las tensiones locales durante el mecanizado pueden provocar astillas en los bordes o daños en la superficie.
El mecanizado de ranuras en componentes cerámicos también presenta limitaciones prácticas relacionadas con el acceso a las herramientas. Una ranura estrecha puede requerir una herramienta con un diámetro de trabajo pequeño, mientras que una característica más profunda puede requerir una longitud efectiva suficiente para alcanzar el área objetivo. Si la geometría de la herramienta no coincide con la característica, el proceso puede producir una forma de ranura incorrecta o dificultar el mantenimiento de dimensiones consistentes a lo largo de toda la trayectoria de mecanizado.
El mecanizado de perfiles introduce consideraciones adicionales. La herramienta debe seguir el contorno previsto manteniendo la geometría requerida. Los cambios bruscos de dirección, el acceso restringido o la eliminación inconsistente de material pueden afectar la forma final. La máquina, la disposición de los portapiezas, la configuración de las herramientas y la ruta programada influyen en el resultado.
Estos desafíos deben evaluarse en relación con el dibujo del componente en lugar de tratarse como un problema general único. Antes de seleccionar el método de mecanizado se deben identificar el ancho y la profundidad de la ranura, la geometría del perfil, la condición del borde y las tolerancias dimensionales.
El pulido con diamante para componentes cerámicos es un enfoque de mecanizado importante cuando es necesario darle forma o terminar materiales cerámicos duros. El abrasivo de diamante es adecuado para aplicaciones exigentes de eliminación de material, pero la configuración de la herramienta y las condiciones operativas deben coincidir con la pieza de trabajo y la característica que se mecaniza.
La elección de la operación de mecanizado depende de la geometría requerida. Se puede producir una ranura mediante una operación adecuada de rectificado o brochado, mientras que un borde curvo o un contorno externo puede requerir una forma de herramienta diferente y un movimiento controlado de la herramienta. El fresado en plataforma y otras operaciones de rectificado específicas también pueden ser relevantes para componentes cerámicos semiconductores particulares.
El equipo de control numérico por computadora (CNC) puede ayudar a guiar una herramienta a lo largo de una ruta programada. Para un perfil, el camino debe corresponder al contorno previsto. Para una ranura, el proceso debe controlar su posición, ancho, profundidad y sección transversal. El control CNC no elimina la necesidad de seleccionar herramientas adecuadas o verificar el proceso; el resultado final aún depende de la capacidad de la máquina, el estado de la herramienta, la sujeción de la pieza y los parámetros de mecanizado.
Las dimensiones físicas de la herramienta son especialmente importantes. Es posible que una herramienta demasiado grande no alcance una característica estrecha o no reproduzca su geometría prevista. Una herramienta con una longitud efectiva insuficiente puede no alcanzar la profundidad requerida. Por el contrario, elegir una herramienta únicamente por su tamaño no garantiza un resultado adecuado, ya que también hay que tener en cuenta la rigidez, el acceso y el funcionamiento previsto.
El cabezal rectificador de cerámica semiconductora de Meijie está listado para procesar materiales cerámicos, incluidos alúmina, circonio, carburo de silicio y nitruro de silicio. Sus aplicaciones específicas incluyen fresado de plataformas, rectificado de bordes en arco, rectificado de roscas, rectificado de orificios interiores y brochado de ranuras. Estas aplicaciones lo convierten en una opción relevante a evaluar a la hora de planificar determinadas operaciones de mecanizado cerámico.
Los parámetros enumerados del producto incluyen un diámetro de vástago de 10 mm, una longitud efectiva de 25 a 60 mm, tamaños de grano de 60# a 400#, una velocidad de rotación del equipo de 9000 a 28 000 r/min, una velocidad de avance de 100 a 1500 mm/min y una profundidad de rectificado de 0,005 a 0,05 mm. Estas son especificaciones del producto, no una receta universal para el mecanizado de ranuras o perfiles. Se deben confirmar la configuración y las condiciones de funcionamiento adecuadas para la característica, la máquina y el material previstos.
Al comparar métodos, las principales consideraciones son:
Geometría característica: la sección transversal de la ranura, la profundidad, la forma del perfil y los requisitos dimensionales.
Accesibilidad de la herramienta: si la herramienta puede alcanzar el área objetivo con suficiente longitud efectiva y geometría adecuada.
Capacidad de la máquina: control de movimiento disponible, sujeción de piezas, rango de husillo y estabilidad del proceso.
El método seleccionado debe basarse en estos factores juntos. Una operación de mecanizado que funciona bien para una ranura poco profunda puede no ser apropiada para una ranura profunda o un perfil con curvatura cerrada.
El control dimensional comienza con la traducción del dibujo del componente en requisitos de mecanizado mensurables. Para una ranura, estos pueden incluir ancho, profundidad, ubicación y geometría de sección transversal. Para un perfil, los requisitos relevantes pueden incluir dimensiones del contorno, radios, transiciones y la relación entre la característica mecanizada y las superficies adyacentes.
La geometría de la herramienta es uno de los primeros factores a comprobar. El diámetro de la herramienta y la forma de trabajo afectan la característica que se puede producir, mientras que la longitud efectiva determina hasta qué punto la herramienta puede llegar a la pieza de trabajo. La disposición del vástago y de sujeción también debe ser compatible con el equipo. Estas dimensiones deben verificarse antes del mecanizado en lugar de corregirse mediante ajustes de prueba y error después de que se haya instalado una herramienta inadecuada.
La trayectoria programada es otro factor clave. Un perfil puede requerir que la herramienta siga una curva continua o una serie de movimientos conectados. Los errores en la ruta programada, la configuración de coordenadas o el posicionamiento de la pieza de trabajo pueden crear desviaciones del contorno previsto. Para las ranuras, el camino debe mantener la posición y dirección correctas mientras se controla el material eliminado a lo largo de la característica.
Los parámetros de mecanizado influyen en el proceso de eliminación y en el estado de la superficie acabada. La velocidad del husillo, la velocidad de avance y la profundidad de rectificado deben considerarse en conjunto, con ajustes basados en el material cerámico, las especificaciones de la herramienta, el equipo y la geometría de las características. Aumentar la velocidad de avance o la profundidad de rectificado sin validar el proceso resultante puede afectar la calidad de la superficie o la consistencia dimensional. De manera similar, operar a una velocidad particular no garantiza el mismo resultado en diferentes herramientas y máquinas.
La siguiente tabla resume los principales controles y lo que se debe verificar.
| factores de control | Influencia potencial | Enfoque de verificación |
|---|---|---|
| Geometría de la herramienta | Forma de ranura, acceso a funciones y dimensiones alcanzables | Diámetro, forma de trabajo, longitud efectiva. |
| trayectoria de herramienta CNC | Precisión y consistencia del contorno. | Definición de ruta, posicionamiento, sobrecorte local. |
| Parámetros de molienda | Eliminación de material y condición de la superficie. | Velocidad, avance, profundidad de rectificado |
| Sujeción y configuración | Posición de la característica y repetibilidad. | Sujeción, alineación, ubicación de la pieza de trabajo |
| Inspección | Conformidad con los requisitos del dibujo. | Ancho de ranura, profundidad, dimensiones del perfil. |
La inspección debe basarse en el dibujo real y los criterios de aceptación. Dependiendo de la característica, esto puede implicar una medición dimensional, una inspección del perfil o un examen de los bordes y superficies mecanizados. Un componente puede alcanzar una profundidad de ranura nominal y al mismo tiempo tener daños inaceptables en los bordes, por lo que las comprobaciones dimensionales y de calidad de la superficie no deben tratarse como intercambiables.
La consistencia del proceso también depende del estado de la herramienta. Los cambios en el desgaste de las herramientas pueden afectar el comportamiento del mecanizado y las dimensiones producidas con el tiempo. Establecer una frecuencia de inspección adecuada y revisar los resultados de piezas repetidas puede ayudar a identificar cambios antes de que conduzcan a un lote más grande de componentes no conformes.
El objetivo no es aplicar los parámetros de mecanizado más agresivos, sino lograr la geometría y la condición de la superficie requeridas dentro de las capacidades del equipo y la herramienta.
El desconchado de los bordes es una de las preocupaciones en el mecanizado de ranuras cerámicas. Debido a que los materiales cerámicos son frágiles, las tensiones locales durante la eliminación del material pueden dañar el borde de una ranura o el límite de un perfil mecanizado. La magnitud del daño depende del material, la geometría de la característica, el estado de la herramienta y el proceso de mecanizado. Por lo tanto, un borde desconchado debe investigarse en contexto en lugar de atribuirse automáticamente a un parámetro operativo.
La desviación dimensional es otro posible problema. Una ranura puede ser demasiado ancha, demasiado profunda o estar mal colocada, mientras que un perfil puede no seguir el contorno deseado. Los posibles factores contribuyentes incluyen la geometría de la herramienta, la alineación de la pieza de trabajo, el estado de la máquina, el desgaste de la herramienta y los errores de programación. Cambiar repetidamente la velocidad de alimentación sin verificar estos otros factores puede no solucionar la causa real.
También pueden producirse daños en la superficie durante el rectificado. La apariencia y gravedad del daño dependen del material y de las condiciones de mecanizado. La inspección debe establecer si el problema se limita al borde visible o también afecta la superficie mecanizada. Cuando el componente tiene requisitos de superficie o dimensiones definidos, la evaluación debe utilizar esos criterios en lugar de un juicio visual general únicamente.
Un proceso estructurado de resolución de problemas ayuda a separar las posibles causas:
Inspeccione la herramienta: compruebe si hay desgaste, daños y discrepancias entre la geometría de la herramienta y la característica requerida.
Revise la configuración y el proceso: confirme el posicionamiento de la pieza de trabajo, la trayectoria de la herramienta y los parámetros de mecanizado seleccionados.
Verifique el resultado: mida las dimensiones críticas y examine el estado de los bordes y la superficie según los requisitos del componente.
Los cambios deben evaluarse sistemáticamente. Si se modifican varias variables a la vez, resulta difícil determinar qué cambio mejoró o empeoró el resultado. Cuando sea necesario, una prueba controlada utilizando una pieza de trabajo representativa puede ayudar a establecer si la configuración de la herramienta y las condiciones de mecanizado son adecuadas antes de la producción total.
La selección de herramientas y el control de procesos están relacionados, pero no se sustituyen entre sí. Una herramienta adecuada no puede compensar un posicionamiento incorrecto o una trayectoria de herramienta inadecuada. Del mismo modo, una trayectoria bien programada no puede superar un desajuste fundamental entre la geometría de la herramienta y la característica que se está produciendo.
La selección de herramientas debe comenzar con la geometría de la característica y no solo con el nombre del producto. Para una ranura, el ancho, la profundidad, la sección transversal y la ubicación requeridos ayudan a determinar las dimensiones de la herramienta y la forma de trabajo. Para un perfil, se deben considerar el contorno, la geometría de las esquinas y la accesibilidad de la superficie objetivo. No se debe suponer que la misma herramienta es adecuada para todas las características de un componente.
También son importantes el material cerámico y el estado de acabado requerido. La alúmina, el circonio, el carburo de silicio y el nitruro de silicio no deben tratarse automáticamente como materiales de mecanizado intercambiables. La calidad del material, la geometría del componente y los requisitos de calidad especificados pueden afectar la elección de la herramienta y las condiciones de operación. Por lo tanto, el tamaño de grano y los parámetros de pulido adecuados deben compararse con la aplicación real.
Las dimensiones de la herramienta deben coincidir con la máquina y la tarea de mecanizado. Las comprobaciones relevantes incluyen el diámetro de la herramienta, el diámetro del vástago, la longitud efectiva, la disposición de sujeción y el rango de operación permitido. Para funciones profundas o estrechas, el alcance y el acceso pueden ser críticos. Para perfiles más complejos, la herramienta debe poder seguir el contorno requerido sin interferir con las superficies adyacentes.
También se debe considerar la operación de mecanizado en sí. Taladrar, rectificar orificios, escariar, brochar ranuras y rectificar perfiles son operaciones diferentes, incluso cuando involucran herramientas o materiales de pieza similares. No basta con seleccionar un producto porque se describe como cabezal abrasivo cerámico; Se deben revisar sus aplicaciones y dimensiones documentadas.
Por ejemplo, el cabezal de rectificado de Meijie para el mecanizado de orificios cerámicos semiconductores está especificado para taladrado, rectificado de orificios, escariado de orificios y brochado de ranuras. El diámetro de la cabeza indicado es de 0,5 a 5 mm, el diámetro del vástago es de 6 mm, la longitud efectiva es de 2 a 20 mm, el tamaño de grano es de 100# a 600# y la profundidad de rectificado es de 0,005 a 0,02 mm. La página del producto no especifica su velocidad de rotación o avance, por lo que estos valores no deben inferirse.
Puede que valga la pena evaluar este producto para operaciones adecuadas de características pequeñas o relacionadas con orificios, pero sus especificaciones no establecen que sea adecuado para cada ranura o perfil complejo. Aún es necesario comprobar el funcionamiento previsto, las dimensiones requeridas y la configuración de la máquina.
Una revisión práctica de la selección de herramientas debe cubrir lo siguiente:
| Factor de selección | Preguntas para confirmar |
|---|---|
| Geometría de características | ¿Cuáles son las dimensiones de ranura requeridas o la forma del perfil? |
| Dimensiones de la herramienta | ¿Son adecuados el diámetro, el vástago y la longitud efectiva? |
| Material y calidad | ¿Qué cerámica se mecaniza y qué criterios de calidad se aplican? |
| Compatibilidad de la máquina | ¿El método de sujeción y las condiciones de operación son compatibles con el equipo? |
| Validación de procesos | ¿Puede la configuración propuesta cumplir con los requisitos del dibujo en una prueba representativa? |
Una prueba y una inspección posterior proporcionan evidencia de que la herramienta y el proceso propuestos son adecuados. Cuando un componente tiene varias características diferentes, cada operación debe evaluarse según sus propios requisitos en lugar de asumir que una configuración de herramienta proporcionará el mejor resultado para todas ellas.
El mecanizado de ranuras de cerámica semiconductora y el mecanizado de perfiles cerámicos requieren un enfoque coordinado de la geometría de la herramienta, las trayectorias de mecanizado, los parámetros operativos y la inspección. El proceso correcto depende de las dimensiones y la forma del objeto, el material cerámico y las capacidades de la máquina. Los cabezales de pulido de diamante pueden admitir varios tipos de mecanizado de cerámica, pero sus aplicaciones y especificaciones documentadas deben guiar la selección.
Para los fabricantes, la prioridad práctica es hacer coincidir la herramienta con la característica requerida, validar las condiciones de mecanizado e inspeccionar tanto las dimensiones como el estado de la superficie. Este enfoque proporciona una base más confiable para producir ranuras y perfiles que cumplan con los requisitos del dibujo de los componentes.