Sep 24,2026
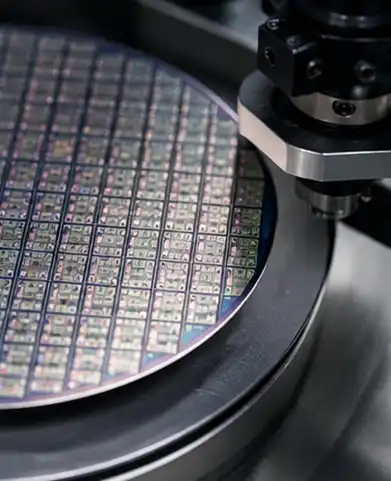
¿Cómo se utiliza el rectificado de bordes de oblea en el procesamiento de obleas semiconductoras?
Los equipos semiconductores dependen de componentes cerámicos para aplicaciones que requieren dureza, resistencia química, estabilidad térmica y consistencia dimensional. Materiales como alúmina, circonio, itria, carburo de silicio y nitruro de silicio se utilizan en componentes que incluyen cubiertas de ventanas de cerámica, anillos de enfoque, boquillas, componentes de distribución de gas, anillos de bomba y bases de cerámica.
El mecanizado de estos componentes no es sencillo. Su dureza y comportamiento frágil dificultan la eliminación de material convencional, particularmente cuando el componente contiene bordes delgados, pequeños agujeros, ranuras, roscas o perfiles curvos. Las herramientas abrasivas de diamante proporcionan un corte abrasivo controlado para estas aplicaciones, lo que ayuda a los fabricantes a lograr la geometría, la precisión dimensional y el estado de la superficie requeridos.
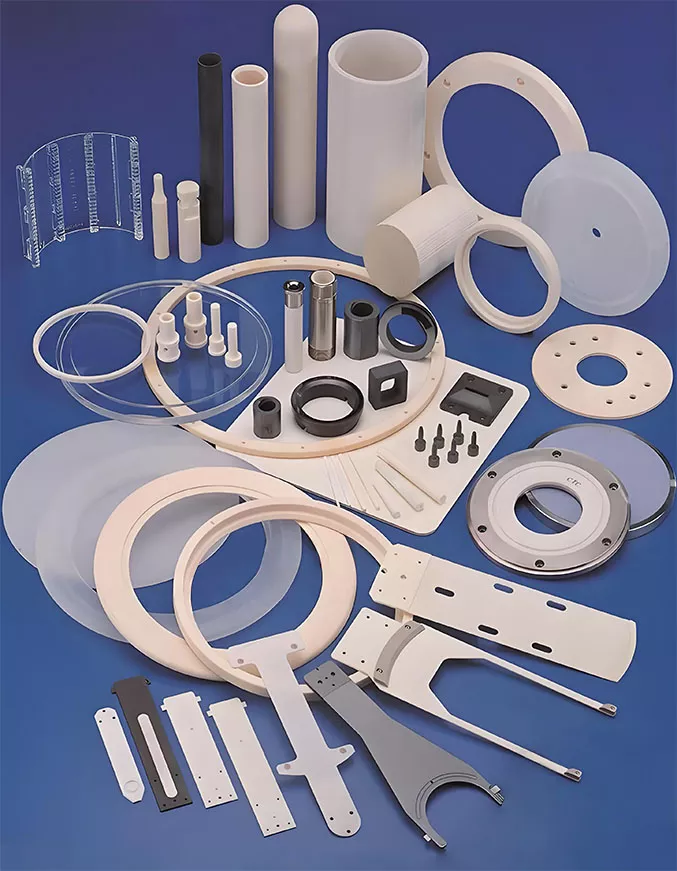
Los componentes cerámicos semiconductores suelen tener requisitos de mecanizado relativamente exigentes. El material puede ser lo suficientemente duro como para provocar un rápido desgaste de la herramienta, mientras que su naturaleza quebradiza puede aumentar el riesgo de astillas o grietas si se aplica una fuerza excesiva.
Por lo tanto, el rectificado se utiliza cuando la eliminación controlada de material es más importante que simplemente lograr una alta tasa de eliminación. Una herramienta abrasiva adecuada puede eliminar gradualmente material de la cerámica manteniendo la geometría requerida por el componente.
El diamante es particularmente relevante para este tipo de mecanizado debido a su alta dureza y capacidad de corte. Para materiales cerámicos duros, el abrasivo debe seguir siendo eficaz contra la pieza de trabajo manteniendo al mismo tiempo una acción de corte estable.
La herramienta en sí también importa. El tipo de abrasivo por sí solo no determina el rendimiento del mecanizado. El tamaño del grano, la geometría de la herramienta, la estructura de trabajo, la velocidad de rotación, la velocidad de avance, la profundidad de rectificado y la compatibilidad del equipo afectan el resultado.
Para los componentes semiconductores, esto resulta especialmente importante porque muchas piezas tienen superficies funcionales o características geométricas que no pueden tolerar un desconchado excesivo o una variación dimensional. El objetivo suele ser una combinación controlada de eliminación de material, calidad de la superficie y precisión dimensional.
La aplicación de las herramientas abrasivas de diamante varía según la geometría y función del componente cerámico. Algunas piezas requieren rectificado de superficies o bordes, mientras que otras necesitan orificios, ranuras, roscas o perfiles curvos precisos.
| Componente cerámico semiconductor | Requisito de procesamiento típico |
|---|---|
| Cubiertas de ventanas de cerámica y domos de alúmina. | Control de superficies, bordes, arcos y dimensiones. |
| Anillos de enfoque de cerámica | Geometría interior y exterior, calidad de los bordes y control de la superficie. |
| Boquillas de nitruro de aluminio | Mecanizado de agujeros de precisión y control dimensional. |
| Componentes de distribución de gas. | Mecanizado de agujeros y ranuras |
| Anillos de bomba y bases cerámicas. | Mecanizado de agujeros interiores, ranuras, superficies y dimensiones |
Las cubiertas de ventanas de cerámica y las cúpulas de alúmina pueden contener superficies curvas, bordes y otras características geométricas que requieren un mecanizado controlado. El desafío no es sólo eliminar el exceso de material, sino también mantener el perfil deseado sin daños innecesarios en los bordes.
Se puede utilizar un cabezal de rectificado de diamante para operaciones como fresado de plataformas, rectificado de bordes en arco u otros trabajos relacionados con perfiles. La especificación adecuada de la herramienta depende de la geometría del componente y de las características dimensionales y superficiales requeridas.
Para estas piezas, un corte estable es importante porque el desconchado local a lo largo de un borde o una superficie curva puede afectar la geometría final del componente. Por lo tanto, las condiciones de pulido deben seleccionarse de acuerdo con el material cerámico y la característica que se está procesando.
Los anillos de enfoque cerámicos son otra aplicación donde la geometría y la consistencia son importantes. El anillo puede requerir un mecanizado controlado de sus superficies, bordes o características internas.
Debido a que el componente está definido por su geometría circular, la consistencia dimensional alrededor del anillo es importante. La eliminación desigual del material puede afectar la forma final y el estado de la superficie.
Por lo tanto, las herramientas abrasivas utilizadas para los anillos de enfoque deben adaptarse a la operación de mecanizado requerida, en lugar de seleccionarse únicamente en función del material. La geometría de la herramienta y las características abrasivas deben soportar la superficie o el borde específico que se está procesando.
Los componentes de nitruro de aluminio pueden contener agujeros de precisión y otras pequeñas características geométricas. Estas aplicaciones imponen diferentes exigencias a la herramienta abrasiva porque el objetivo del mecanizado implica no solo la eliminación de material sino también el tamaño, la posición, la geometría y la calidad del borde del orificio.
Para este tipo de trabajos es especialmente importante el mecanizado de agujeros cerámicos. Se puede utilizar un cabezal de rectificado adecuado para rectificar orificios, escariar orificios, taladrar u operaciones relacionadas, según el componente y el equipo.
Los agujeros pequeños requieren un control cuidadoso porque una fuerza excesiva o una herramienta inadecuada pueden aumentar el desconchado en la entrada o salida del agujero. Por lo tanto, se deben considerar en conjunto el diámetro de la herramienta, la longitud efectiva, el grano abrasivo y las condiciones de operación.
Los anillos de bomba, las bases cerámicas y componentes similares pueden contener combinaciones de orificios internos, ranuras, plataformas u otras características maquinadas. Por tanto, un mismo componente puede requerir varias operaciones de rectificado.
El enfoque de mecanizado debe seguir la geometría del componente. Las áreas de superficie pueden requerir rectificado de plataforma, mientras que las características internas pueden requerir mecanizado de orificios u otras operaciones especializadas.
Esta es una de las razones por las que el procesamiento de cerámica semiconductora a menudo utiliza diferentes herramientas de rectificado para diferentes características en lugar de aplicar una herramienta de uso general para cada operación.
Las diferentes geometrías de componentes requieren diferentes operaciones de rectificado. La elección está determinada principalmente por la característica que se debe producir y los requisitos dimensionales de esa característica.
El fresado de plataforma se utiliza cuando un componente cerámico requiere una superficie plana o de plataforma controlada. Las principales consideraciones incluyen la eliminación de material, el estado de la superficie, la planitud y la precisión dimensional.
Debido a que los materiales cerámicos pueden ser quebradizos, la acción de molienda debe permanecer estable durante toda la operación. Una fuerza de pulido excesiva puede provocar astillas en los bordes u otros defectos de la superficie, particularmente cuando el componente tiene secciones delgadas.
El rectificado de bordes en arco se utiliza para bordes o perfiles curvos. Las cubiertas de ventanas, cúpulas y otros componentes cerámicos pueden requerir este tipo de mecanizado.
La herramienta abrasiva debe seguir la geometría prevista y al mismo tiempo eliminar material de manera consistente a lo largo del borde. Por lo tanto, la geometría de la herramienta y las condiciones de procesamiento tienen un efecto directo en la precisión del perfil y la calidad del borde.
Algunos componentes cerámicos requieren roscas u otras características geométricas definidas. El rectificado de roscas se centra en producir el perfil de rosca requerido mientras se controla la precisión dimensional.
Debido a que la geometría de la característica es relativamente específica, la herramienta y las condiciones de mecanizado deben seleccionarse de acuerdo con el diseño de la rosca, el material cerámico y el equipo.
El mecanizado de orificios presenta un conjunto de requisitos diferentes al del rectificado de superficies. La herramienta debe entrar en el material cerámico mientras se controla el diámetro, la profundidad, la geometría y la calidad del borde del orificio.
Dependiendo de la aplicación, las operaciones pueden incluir taladrado, rectificado de orificios, escariado de orificios y brochado de ranuras. Los cabezales de rectificado de diámetro pequeño son particularmente relevantes cuando el componente contiene agujeros de precisión.
La herramienta también debe ser compatible con el equipo disponible. Un cabezal abrasivo adecuado en términos de rendimiento abrasivo puede no serlo si su diámetro, vástago o longitud efectiva no coinciden con la configuración de mecanizado.
El valor de una herramienta abrasiva de diamante no es simplemente su capacidad para cortar materiales cerámicos duros. Para los componentes semiconductores, su utilidad se mide por qué tan bien soporta el resultado de mecanizado requerido.
Las principales consideraciones incluyen:
Para aplicaciones cerámicas exigentes, estos factores están estrechamente relacionados. Aumentar la eliminación de material sin considerar la fuerza de esmerilado, por ejemplo, puede afectar la calidad de la superficie. De manera similar, elegir un abrasivo muy fino sin considerar la tasa de eliminación requerida puede reducir la eficiencia del procesamiento.
Por lo tanto, la herramienta debe evaluarse según la aplicación completa y no según una característica de rendimiento.
La selección de herramientas debe comenzar con el componente y no con el catálogo de herramientas. El proveedor debe comprender qué material se está procesando, qué característica debe mecanizarse y qué requisitos dimensionales y de superficie se aplican.
El material cerámico es la primera consideración. La alúmina, el circonio, la itria, el carburo de silicio, el nitruro de silicio y el nitruro de aluminio pueden tener diferentes características de mecanizado. La dureza y la fragilidad afectan la selección del abrasivo, la fuerza de corte y el desgaste de la herramienta.
La siguiente consideración es la operación de mecanizado. El fresado de plataformas, el rectificado de bordes en arco, el rectificado de roscas, el rectificado de orificios interiores y el escariado de orificios no imponen requisitos idénticos a la herramienta.
La geometría de los componentes también es importante. Una gran superficie plana, un borde curvo y un orificio de pequeño diámetro requieren diferentes geometrías de herramienta y condiciones de operación.
| Solicitud | Consideración principal | Dirección de la herramienta |
|---|---|---|
| Rectificado de plataforma o superficie | Control superficial y dimensional. | Cabezal de molienda |
| Rectificado de bordes de arco | Geometría del borde y precisión del perfil. | Cabezal de molienda |
| Mecanizado de roscas o ranuras | Geometría de características y control dimensional. | Cabezal abrasivo específico para cada aplicación |
| Mecanizado de agujeros cerámicos | Diámetro, profundidad y calidad del borde del agujero | Cabezal de rectificado para mecanizado de agujeros |
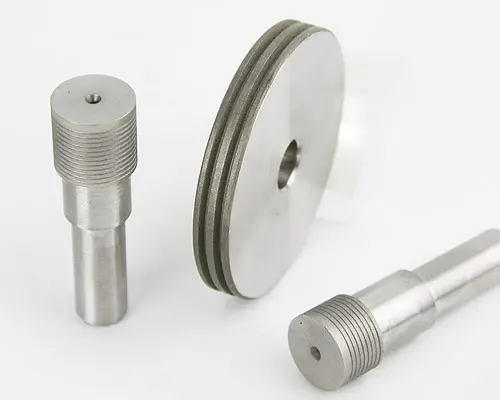
Para el mecanizado general de componentes cerámicos, se debe adaptar un cabezal de rectificado para componentes cerámicos semiconductores al material y a la característica que se está procesando. La gama de productos GRINDING HEAD es relevante para aplicaciones que involucran materiales cerámicos como alúmina, circonio, itria, carburo de silicio y nitruro de silicio.
Para agujeros de precisión, los requisitos de herramientas son más específicos. Se puede considerar un cabezal de rectificado para mecanizado de orificios para operaciones que involucran rectificado de orificios, escariado de orificios, taladrado en profundidad y mecanizado relacionado con ranuras, siempre que sus especificaciones coincidan con el componente y el equipo.
Lo importante es que no se debe seleccionar la herramienta únicamente porque se comercializa para el procesamiento de cerámica. Es necesario considerar el material, la geometría de las características, las dimensiones de la herramienta, el grano abrasivo, la velocidad de rotación, la velocidad de avance y los requisitos del equipo.
Once a suitable tool has been selected, processing conditions still determine the final result. The same grinding head can behave differently when the grinding depth, feed rate, or rotational speed changes.
The main factors to monitor include:
Grit selection should correspond to the machining stage and required surface condition. A more aggressive abrasive condition may be appropriate for material removal, while a finer grinding condition may be preferred where surface quality is more important.
Grinding speed and feed rate should also be considered together. Increasing feed rate without adjusting the other conditions can increase grinding force and affect edge quality. Similarly, excessive grinding depth can place additional load on both the tool and ceramic component.
Tool condition is another practical consideration. As a grinding tool wears, its cutting behavior can change. Monitoring the tool and maintaining suitable processing conditions can help reduce variation between components.
For precision ceramic parts, process control is therefore as important as the initial tool selection.
Hole machining deserves separate consideration because the available working space is limited and the geometric requirements can be strict.
A hole machining tool needs to enter the workpiece while maintaining sufficient cutting action around the hole. Tool diameter, shank diameter, effective length, grit size, and rotational conditions all affect the machining process.
For example, very small holes require a tool with a suitable diameter and sufficient rigidity for the application. Excessive tool deflection or unstable cutting can affect hole geometry and increase the risk of edge chipping.
Hole depth also matters. A deeper hole may require a different effective length and processing approach from a shallow hole. The tool must reach the required area without compromising stability.
The ceramic material should be considered at the same time. Aluminum nitride, alumina, zirconia, silicon carbide, and other ceramics do not necessarily respond identically to the same machining conditions.
For this reason, hole machining grinding heads should be selected based on the complete hole requirement rather than diameter alone.
A practical selection discussion with a grinding tool supplier should provide enough information to connect the tool specification with the actual application.
La información más útil incluye el material cerámico, la geometría del componente, la operación de mecanizado, el equipo y los requisitos de calidad. Si la aplicación implica agujeros, el diámetro, la profundidad y la geometría requerida del agujero también son importantes.
Los fabricantes también deben distinguir entre los requisitos de la operación actual y los requisitos del componente final. Se puede seleccionar una herramienta para la eliminación de material durante una etapa inicial de mecanizado, mientras que puede ser necesaria otra operación para lograr la superficie final o la condición dimensional.
Para aplicaciones nuevas, las pruebas deben centrarse en resultados mensurables en lugar de depender únicamente de la especificación nominal de la herramienta. La tasa de eliminación de material, la precisión dimensional, el estado de la superficie, la calidad de los bordes, el desgaste de las herramientas y la estabilidad del proceso proporcionan una base más útil para evaluar el rendimiento.
Este enfoque también facilita identificar si una herramienta de rectificado estándar es suficiente o si la aplicación requiere una configuración de herramienta más específica.
Las herramientas de pulido de diamante se pueden utilizar para diversos materiales cerámicos duros utilizados en equipos semiconductores, incluidos alúmina, circonio, itria, carburo de silicio, nitruro de silicio y nitruro de aluminio. La especificación adecuada de la herramienta depende del material y de la operación de mecanizado.
Componentes como cubiertas de ventanas de cerámica, domos de alúmina, anillos de enfoque de cerámica, boquillas de nitruro de aluminio, componentes de distribución de gas, anillos de bomba y bases de cerámica pueden requerir esmerilado o mecanizado de agujeros. El funcionamiento exacto depende de la geometría del componente y de los requisitos funcionales.
Los cabezales de rectificado para mecanizado de orificios se pueden utilizar para operaciones como taladrado, rectificado de orificios, escariado de orificios y brochado de ranuras. El diámetro de la herramienta, la longitud efectiva, el tamaño del grano y la compatibilidad del equipo deben coincidir con la geometría del orificio y el material cerámico requeridos.
El diamante tiene una alta dureza y una gran capacidad de corte, lo que lo hace adecuado para el procesamiento abrasivo de materiales cerámicos duros. En aplicaciones de semiconductores, el objetivo no es simplemente eliminar material sino mantener el corte controlado, la precisión dimensional y una calidad aceptable de superficie y bordes.
Los componentes cerámicos semiconductores pueden requerir un mecanizado preciso de superficies, bordes, curvas, roscas, ranuras y agujeros. Su dureza y comportamiento frágil hacen que la selección de herramientas y el control del proceso sean importantes, particularmente cuando se requiere precisión dimensional y calidad de los bordes.
Las herramientas de esmerilado de diamante proporcionan una solución práctica para estas aplicaciones, pero la herramienta debe seleccionarse de acuerdo con el material cerámico, la operación de mecanizado, la geometría del componente, el equipo y la calidad requerida. Un cabezal de rectificado adecuado para el rectificado de bordes de plataforma o de arco, por ejemplo, no debe asumirse automáticamente como adecuado para el mecanizado de agujeros de precisión.
Una relación clara entre el material, la aplicación, las especificaciones de la herramienta y las condiciones de procesamiento proporciona la base más confiable para el rectificado estable de componentes cerámicos semiconductores.