Sep 18,2026
Cómo se utilizan las herramientas abrasivas de diamante para componentes cerámicos semiconductores
El daño superficial es uno de los principales problemas de calidad en el rectificado de obleas semiconductoras. El proceso de esmerilado elimina material de la superficie de la oblea para lograr el espesor y la precisión dimensional requeridos, pero una fuerza mecánica excesiva, condiciones abrasivas inadecuadas, calor o procesamiento inestable pueden afectar la superficie terminada.
El daño puede aparecer como rayones visibles o astillas en los bordes, mientras que algunos defectos se extienden debajo de la superficie y no son visibles de inmediato. Para las obleas de silicio y SiC utilizadas en el procesamiento de semiconductores, controlar estos defectos es importante porque la condición de la superficie molida afecta el procesamiento posterior y la consistencia de la oblea terminada.
El daño a la superficie de la oblea se refiere a defectos físicos o cambios creados sobre o debajo de la superficie de la oblea durante el rectificado. La gravedad depende del material de la oblea, las características abrasivas, los parámetros de rectificado, el estado de la herramienta y las condiciones de enfriamiento y eliminación de viruta.
Las formas comunes de defectos en la molienda de obleas incluyen:
No todas las marcas de abrasión tienen el mismo significado. Un cierto grado de textura de la superficie puede estar asociado con la eliminación de material, mientras que los rayones profundos, las grietas o la rugosidad excesiva pueden indicar que las condiciones de rectificado no se adaptan bien a la pieza de trabajo.
El daño subsuperficial es particularmente importante porque puede permanecer debajo de la superficie visible. Una oblea puede parecer relativamente uniforme durante una inspección visual básica y al mismo tiempo contener grietas o material dañado debajo de la capa base. Por esta razón, la calidad de la superficie debe evaluarse junto con la profundidad de rectificado prevista, los requisitos de eliminación de material y los pasos de procesamiento posteriores.
Para obtener una explicación básica del principio de molienda y su función en el procesamiento de obleas, consulte molienda de obleas semiconductoras.
Las causas del daño por molienda de obleas generalmente están relacionadas con varios factores que trabajan juntos en lugar de un problema aislado. El contacto entre la herramienta abrasiva y la oblea crea efectos mecánicos y térmicos, y los cambios en las condiciones de pulido pueden alterar la forma en que se elimina el material.
El rectificado elimina el material de la oblea mediante el contacto repetido entre las partículas abrasivas y la pieza de trabajo. Cuando la fuerza de molienda se vuelve excesiva, la superficie de la oblea queda expuesta a una mayor tensión mecánica.
Una posible causa es una profundidad de pulido excesiva. Quitar demasiado material en una sola pasada de pulido puede aumentar la carga sobre los granos abrasivos individuales y aumentar la fuerza necesaria para quitar el material. Un avance demasiado alto para la herramienta y el material seleccionados puede tener un efecto similar.
Estas condiciones pueden producir marcas de pulido más profundas, microfisuras, astillas en los bordes o daños en el subsuelo. El riesgo puede ser mayor cuando se procesan materiales duros y quebradizos porque son menos tolerantes a cargas mecánicas excesivas.
El grano abrasivo influye directamente en la eliminación del material. El tamaño del grano de diamante afecta el equilibrio entre la eficiencia de eliminación de material y la condición de la superficie resultante.
Las partículas abrasivas más gruesas pueden proporcionar una mayor capacidad de eliminación de material durante el desbaste, pero también pueden dejar una textura superficial más pronunciada. Los granos más finos se utilizan generalmente cuando se requiere una menor rugosidad superficial y una superficie de rectificado más fina.
Esto no significa que el grano más fino disponible sea siempre la elección correcta. La selección del grano debe corresponder a la etapa de molienda, el material de la oblea, la eliminación de material requerida y la calidad de la superficie deseada. El uso de un grano inadecuado puede reducir la eficiencia del pulido o aumentar la probabilidad de defectos superficiales no deseados.
Una herramienta abrasiva nueva o adecuadamente acondicionada puede mantener una acción de corte más consistente. Sin embargo, a medida que la superficie abrasiva se desgasta, el comportamiento de corte puede cambiar.
Una muela abrasiva de oblea desgastada puede haber reducido la eficiencia de corte. En lugar de eliminar el material de forma eficaz mediante una acción abrasiva fuerte, se puede consumir más energía mediante el roce y la fricción. Esto puede aumentar la fuerza de molienda y la generación de calor al tiempo que reduce la estabilidad del proceso.
Por lo tanto, se debe considerar el desgaste de la herramienta al investigar un aumento repentino de rayones, rugosidades, fuerza de rectificado u otros defectos superficiales. Es posible que los mismos parámetros de rectificado no produzcan el mismo resultado después de que la superficie de trabajo de la herramienta haya cambiado significativamente.
La molienda genera calor cuando el abrasivo interactúa con la oblea. Si el calor no se controla eficazmente, los aumentos localizados de temperatura pueden afectar la estabilidad del proceso de molienda.
También es necesario eliminar los restos de molienda del área de contacto. Cuando las virutas y el material eliminado no se eliminan eficazmente, pueden interferir con el contacto entre el abrasivo y la pieza de trabajo y contribuir a un rectificado inestable.
Por este motivo, la refrigeración y la eliminación de virutas no son simplemente operaciones de apoyo. Son parte del mantenimiento de un entorno de molienda estable, especialmente cuando se trata de procesamiento de alta velocidad o requisitos de superficie fina.
La herramienta abrasiva debe adaptarse al material a procesar y al nivel de rectificado específico. El silicio, el SiC y otros materiales semiconductores no responden de manera idéntica a las mismas condiciones abrasivas.
La selección de herramientas también debe considerar la tasa de eliminación de material requerida, el acabado de la superficie, el equipo de rectificado y los parámetros del proceso. Una herramienta que funciona bien bajo un conjunto de condiciones puede no proporcionar el mismo resultado cuando cambia el material de la oblea o la etapa de molienda.
Esta es la razón por la que el daño superficial inducido por el rectificado debe evaluarse tanto desde la perspectiva de la herramienta como del proceso en lugar de atribuirse únicamente a la muela abrasiva.
Los parámetros de rectificado determinan la agresividad con la que interactúa la herramienta abrasiva con la oblea. Incluso cuando se selecciona una muela abrasiva adecuada, una configuración inadecuada de los parámetros puede aumentar la tensión mecánica o el calor y provocar una calidad superficial inconsistente.
| Parámetro de molienda | Efecto potencial sobre el daño superficial |
|---|---|
| Profundidad de rectificado | Una profundidad excesiva puede aumentar la fuerza de rectificado y dañar el subsuelo. |
| Tasa de alimentación | La alimentación excesiva puede aumentar la carga mecánica y los defectos superficiales. |
| Velocidad de molienda | Una velocidad inadecuada puede afectar la generación de calor y la estabilidad del rectificado. |
| tamaño de grano | Un grano inadecuado puede afectar a los arañazos y a la rugosidad de la superficie. |
La profundidad del rectificado afecta directamente la cantidad de material eliminado durante una pasada. Una mayor profundidad puede mejorar la eficiencia de la eliminación, pero también aumenta la cantidad de material que cada interacción abrasiva necesita eliminar.
Si la profundidad es excesiva para el material de la oblea y la herramienta de molienda, la fuerza de molienda puede aumentar y la superficie resultante puede contener daños más profundos. El rectificado fino normalmente requiere una eliminación de material más controlada que una etapa de rectificado basto.
La velocidad de avance del rectificado afecta la rapidez con la que se mueve la herramienta en relación con la pieza de trabajo. Una velocidad de avance más alta puede aumentar la demanda de eliminación de material impuesta sobre la superficie abrasiva.
Si la velocidad de avance seleccionada no es compatible con la muela abrasiva, el material de la oblea y la profundidad de rectificado, el proceso puede volverse menos estable. Los rayones, asperezas u otros defectos pueden volverse más notorios a medida que aumenta la carga mecánica.
La velocidad de molienda influye en la interacción abrasiva y la generación de calor. El rango apropiado depende del equipo, la herramienta de molienda, el material de la oblea y los requisitos del proceso.
Por lo tanto, no es apropiado considerar que una velocidad mayor es automáticamente mejor. El objetivo es una condición de molienda estable que proporcione la eliminación de material requerida sin crear calor excesivo o estrés mecánico.
El tamaño del grano tiene una relación directa con el carácter de la superficie del suelo. Los granos gruesos son útiles cuando el requisito principal es la eliminación de material, mientras que los granos más finos son más apropiados cuando se requiere una superficie más lisa.
Por lo tanto, se debe considerar la transición entre las etapas de molienda al seleccionar el tamaño del abrasivo. La elección correcta es aquella que proporciona un equilibrio adecuado entre eficiencia de eliminación, rugosidad de la superficie y control de daños.
La muela es la interfaz de corte directa entre la máquina y la oblea, por lo que sus características abrasivas y condiciones de trabajo tienen un efecto significativo en la calidad de la superficie.
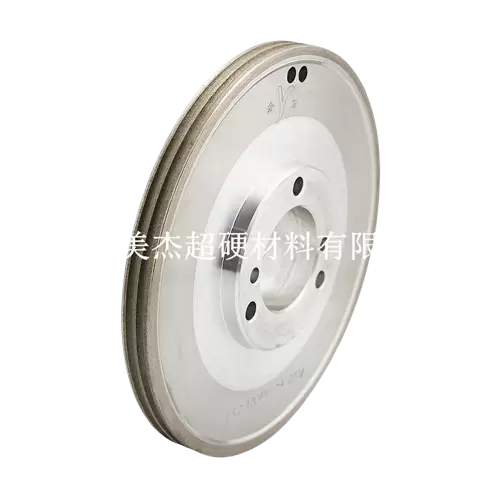
Para aplicaciones de semiconductores, los abrasivos de diamante se utilizan ampliamente porque pueden proporcionar una eliminación eficaz del material en piezas de trabajo duras y quebradizas. Una muela de diamante para el pulido de obleas debe proporcionar un comportamiento de corte adecuado y al mismo tiempo mantener un contacto estable con la oblea.
Tres aspectos son particularmente importantes: el grano abrasivo, el estado de la muela y la capacidad de la superficie de trabajo para soportar la eliminación de material y la descarga de virutas.
Se debe seleccionar un disco de molienda de obleas adecuado según el material de la oblea y los requisitos de procesamiento, en lugar de basarse únicamente en el grado abrasivo. Durante el desbaste, la eficiencia de eliminación de material puede recibir mayor atención. Durante el rectificado fino, la calidad de la superficie y la eliminación controlada del material se vuelven más importantes.
También importa el estado de la superficie de pulido. Cuando las partículas abrasivas pierden su capacidad de corte efectiva, la acción de molienda puede cambiar hacia una mayor fricción y roce. Esto puede aumentar el calor y la fuerza, lo que puede contribuir a defectos superficiales.
Por lo tanto, para aplicaciones de obleas semiconductoras, las herramientas de rectificado deben evaluarse junto con el equipo y los parámetros del proceso. Meijie proporciona soluciones de rectificado para el procesamiento de semiconductores que cubren aplicaciones que involucran materiales semiconductores y requisitos de rectificado de precisión.
La molienda de obleas de SiC presenta desafíos diferentes a los de la molienda de obleas de silicio convencional porque el carburo de silicio es un material extremadamente duro y quebradizo. Las características de su material imponen mayores exigencias en cuanto a rendimiento abrasivo, estabilidad de molienda y control de procesos.
Durante el rectificado de obleas de carburo de silicio, es necesario controlar cuidadosamente la interacción entre los abrasivos de diamante y la superficie de SiC. Una carga mecánica excesiva puede contribuir a la aparición de grietas, astillas, rayones y daños al subsuelo.
La herramienta abrasiva también necesita mantener una acción de corte eficaz contra el material duro. Si la condición abrasiva, la selección del grano o los parámetros de pulido no son apropiados, la eliminación del material puede volverse menos estable y la superficie puede mostrar defectos más severos.
Esto no significa que todos los procesos de molienda de SiC requieran los mismos parámetros. El equipo, las especificaciones de las obleas, la etapa de molienda, las características abrasivas y la calidad de la superficie requerida influyen en las condiciones apropiadas.
Por esta razón, el SiC debe tratarse como una aplicación de molienda específica del material en lugar de simplemente aplicar los mismos ajustes que se utilizan para las obleas de silicio.
Reducir el daño por molienda de obleas requiere control tanto de la herramienta de molienda como de las condiciones del proceso. No existe un parámetro único que pueda eliminar todo tipo de defectos superficiales.
Las principales medidas incluyen:
El ajuste de parámetros debe basarse en el tipo de defecto que se observa. Por ejemplo, un aumento repentino de rayones puede requerir una inspección del grano abrasivo y del estado de la muela, mientras que el desconchado excesivo puede indicar que es necesario revisar la carga mecánica o las condiciones de rectificado.
También se debe considerar la selección de herramientas antes de realizar cambios importantes en los parámetros de la máquina. Un proceso puede resultar difícil de estabilizar si la herramienta abrasiva no es adecuada para el material o la etapa de pulido requerida.
Para el rectificado de semiconductores de alta precisión, la consistencia suele ser más útil que simplemente aumentar la velocidad de eliminación del material. Un proceso estable ayuda a mantener una calidad superficial predecible de una oblea a la siguiente.
Identificar el tipo de daño es importante antes de decidir cómo corregir el proceso de rectificado. Diferentes defectos pueden indicar diferentes causas.
La inspección de la superficie se puede utilizar para identificar rayones visibles, marcas de esmerilado, grietas y astillas en los bordes. Las mediciones de rugosidad de la superficie pueden proporcionar información cuantitativa sobre la condición del acabado y ayudar a determinar si el proceso de rectificado está produciendo la superficie requerida.
Los daños subterráneos requieren mayor atención porque pueden no ser visibles durante una inspección básica de la superficie. Cuando la aplicación lo requiera, se pueden utilizar métodos de inspección adicionales para evaluar los daños debajo de la superficie del suelo.
El propósito de la inspección no es simplemente determinar si una oblea tiene un aspecto suave. Su objetivo es establecer si el proceso de molienda está produciendo una condición de superficie que cumpla con los requisitos de la siguiente etapa de procesamiento.
Sí. La interacción mecánica entre las partículas abrasivas y la oblea puede crear daños debajo de la superficie visible, particularmente cuando la fuerza de molienda, las condiciones abrasivas o las características del material no se controlan adecuadamente.
Los rayones del rectificado de obleas pueden estar asociados con la selección del grano abrasivo, el estado de la muela abrasiva, una carga mecánica excesiva, condiciones de rectificado inestables o una eliminación inadecuada de los residuos del rectificado. La causa real debe evaluarse junto con los parámetros de rectificado y el estado de la herramienta.
Pueden ocurrir grietas y astillas por molienda de obleas cuando la tensión mecánica generada durante la molienda excede lo que el material puede soportar. Una profundidad de rectificado excesiva, velocidad de avance, condiciones abrasivas inadecuadas o la naturaleza quebradiza del material de la oblea pueden aumentar el riesgo.
El tamaño del grano de diamante afecta el comportamiento de eliminación de material y el acabado de la superficie. Los granos más gruesos pueden soportar una eliminación de material más agresiva, mientras que los granos más finos generalmente se usan cuando se requiere una superficie más fina. El grano adecuado depende de la etapa de molienda, del material de la oblea y de la calidad de la superficie objetivo.
El daño superficial durante el rectificado de obleas suele ser el resultado de una interacción entre la fuerza mecánica, la condición abrasiva, los parámetros de rectificado, el calor, la eliminación de virutas y el material de la oblea. Es posible que se vean rayones y asperezas en la superficie terminada, mientras que las grietas y los daños en el subsuelo pueden requerir una inspección adicional.
Por lo tanto, el control efectivo comienza con la adaptación de la muela abrasiva de diamante o el disco abrasivo de oblea a la oblea y a la etapa de procesamiento, seguido por un control apropiado de la profundidad de rectificado, la velocidad de avance, la velocidad y la condición de la herramienta.
Tanto para las obleas de silicio como para las de SiC, la molienda estable depende de mantener un proceso de eliminación de material controlado en lugar de perseguir únicamente la velocidad máxima de eliminación. Una herramienta de molienda adecuada y condiciones de proceso bien adaptadas proporcionan una base más confiable para una calidad uniforme de la superficie de la oblea.