Sep 11,2026
Molienda gruesa versus molienda fina para obleas semiconductoras
La precisión dimensional es un requisito crítico en el rectificado óptico de precisión, particularmente cuando los componentes deben cumplir tolerancias estrictas o mantener contornos complejos. Incluso cuando una superficie rectificada parece lisa, la pieza terminada aún puede quedar fuera de sus dimensiones especificadas debido a errores de posicionamiento, desgaste de herramientas, eliminación inconsistente de material o diferencias de medición. Estos problemas pueden afectar el ajuste de los componentes, el procesamiento posterior y los resultados de la inspección final.
Lograr una precisión constante requiere más que seleccionar una herramienta abrasiva adecuada. El posicionamiento de la pieza de trabajo, el estado de la máquina, la instalación de la herramienta, los parámetros de rectificado y la inspección dimensional deben trabajar juntos como un proceso controlado. Cuando se producen desviaciones dimensionales, identificar su origen es más eficaz que cambiar varias condiciones de mecanizado a la vez. Un enfoque sistemático ayuda a los fabricantes a determinar si el problema se origina en la configuración, la operación de rectificado o el procedimiento de medición.
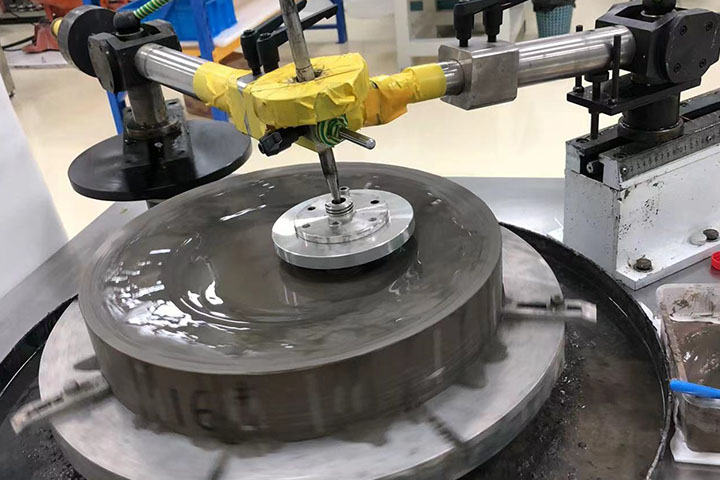
La precisión dimensional en el rectificado óptico de precisión describe qué tan cerca coincide el componente terminado con las dimensiones especificadas en su dibujo de ingeniería. Dependiendo del componente, estos requisitos pueden cubrir el diámetro, el espesor, el tamaño del orificio, la geometría del borde, las dimensiones del contorno o la posición de características específicas. La tolerancia aplicable define la desviación permitida; Por lo tanto, la precisión requerida debe evaluarse en función del dibujo en lugar de una suposición general sobre lo que constituye un rectificado de precisión.
La precisión dimensional también es diferente del acabado superficial. La rugosidad de la superficie describe variaciones a pequeña escala en una superficie, mientras que la tolerancia dimensional se refiere a la diferencia permitida entre una dimensión medida y su valor especificado. La precisión del perfil aborda si la forma terminada sigue la geometría requerida. Un componente puede tener una superficie relativamente lisa y aun así tener un diámetro o perfil incorrecto. Por el contrario, una dimensión puede estar dentro de la tolerancia mientras el acabado de la superficie sigue siendo inadecuado para la aplicación prevista.
Varias partes del proceso de mecanizado influyen en el resultado final. La ubicación de la pieza de trabajo determina cómo se hace referencia al componente durante el rectificado. El movimiento de la máquina y la condición del husillo afectan la relación entre la herramienta y la pieza de trabajo. La geometría, la instalación y el desgaste de la herramienta influyen en el proceso de eliminación de material, mientras que la velocidad de avance, la profundidad de rectificado y la tolerancia de mecanizado afectan la cantidad de material que se elimina. Los métodos de medición determinan si las dimensiones acabadas se evalúan de forma coherente.
Estos factores están interconectados. Por ejemplo, ajustar la velocidad de avance puede no corregir un error dimensional causado por una referencia de pieza de trabajo establecida incorrectamente. Del mismo modo, reemplazar un cabezal de rectificado desgastado no resolverá el problema causado por una sujeción inconsistente. El control eficaz del proceso de rectificado de precisión comienza con la comprensión de cómo contribuye toda la configuración al resultado medido.
Los errores dimensionales no siempre tienen una única causa. Una pieza que repetidamente mide demasiado grande puede indicar una compensación de configuración incorrecta, un margen de mecanizado inadecuado o un error en la referencia de medición. En cambio, la variación entre componentes nominalmente idénticos puede indicar un posicionamiento inconsistente, cambios en la condición de la herramienta o fluctuaciones en el proceso de mecanizado. El patrón observado proporciona un punto de partida para la investigación, pero se necesitan mediciones y comprobaciones del equipo para confirmar la causa.
La pieza de trabajo debe ubicarse de manera consistente con respecto a la máquina y al cabezal rectificador. Si su superficie de referencia no está asentada correctamente, o si la disposición de sujeción permite el movimiento durante el mecanizado, la herramienta puede quitar material de una posición no deseada. Esto puede producir desviaciones dimensionales incluso cuando la trayectoria programada y los parámetros de mecanizado nominales permanecen sin cambios.
La fuerza de sujeción también importa. Una sujeción insuficiente puede permitir que el componente se desplace, mientras que una sujeción inadecuada puede deformar una pieza de trabajo delicada. El efecto depende del material, la geometría, el espesor, la disposición de los soportes y las fuerzas de mecanizado. Para componentes ópticos con superficies curvas o secciones delgadas, el dispositivo debe proporcionar un soporte estable sin introducir distorsiones evitables.
El movimiento de la máquina, el estado del husillo y la instalación de la herramienta influyen en la relación entre el cabezal rectificador y la pieza de trabajo. El comportamiento anormal del husillo, la contaminación en una interfaz de montaje, el asiento incorrecto o el descentramiento excesivo de la herramienta pueden afectar la consistencia de la eliminación del material. El desgaste de componentes relevantes de la máquina también puede contribuir a desviaciones que se vuelven más notorias durante la producción repetida.
El estado de la herramienta debe evaluarse junto con el estado de la máquina. Un cabezal de rectificado que se ha desgastado de manera desigual o que ya no funciona de manera consistente puede producir resultados diferentes a los obtenidos cuando se instaló la herramienta por primera vez. Sin embargo, no todas las desviaciones dimensionales son evidencia de desgaste de la herramienta. La inspección debe establecer si la herramienta, la disposición de montaje o la máquina realmente están contribuyendo al problema.
Los cambios en la velocidad de avance, la profundidad de rectificado, la asignación de material u otras condiciones operativas pueden alterar la carga de mecanizado y la cantidad de material eliminado. Si estas condiciones varían entre piezas, la consistencia dimensional puede verse afectada. Las diferencias en cómo se miden las piezas pueden crear otra fuente de variación aparente, especialmente cuando los operadores utilizan diferentes puntos de referencia o aplican diferentes procedimientos de inspección.
La siguiente tabla conecta los síntomas comunes con comprobaciones prácticas. Estos son puntos de partida de diagnóstico más que reglas definitivas de causa y efecto.
| Problema observado | Posibles factores a comprobar | Cheque recomendado |
|---|---|---|
| Dimensiones consistentemente demasiado grandes o demasiado pequeñas | Selección de datos, compensaciones de máquina, tolerancias de mecanizado, referencia de medición | Verificar los datos del dibujo, los valores de configuración y la eliminación real del material. |
| Las dimensiones varían entre piezas de trabajo. | Repetibilidad de sujeción, condición de la herramienta, estabilidad de la máquina, variación de parámetros. | Compare las condiciones de configuración, el estado de la herramienta y las mediciones registradas. |
| Las desviaciones del perfil ocurren en diferentes áreas. | Alineación de piezas de trabajo, geometría de herramientas, movimiento de máquinas, trayectoria de mecanizado | Inspeccione la alineación y el estado de la herramienta, luego compare el perfil medido con el dibujo. |
Un diagnóstico útil debe tener en cuenta la geometría del componente, la configuración de la máquina y el método de medición. Cambiar una herramienta o ajustar un parámetro antes de verificar estos fundamentos puede introducir variaciones adicionales y hacer que la causa original sea más difícil de identificar.
Una configuración de mecanizado estable proporciona la base para resultados dimensionales repetibles. Antes de comenzar el rectificado, se deben verificar la referencia de la pieza de trabajo, la ubicación del accesorio y la referencia de mecanizado prevista con los requisitos del dibujo y del proceso. Se deberá mantener la misma referencia en todas las operaciones pertinentes. Si el componente se retira y se reposiciona entre pasos, la repetibilidad de ese reposicionamiento se vuelve importante.
La preparación de las máquinas merece la misma atención. El husillo, los ejes de movimiento relevantes, la interfaz de montaje de la herramienta y el dispositivo deben inspeccionarse de acuerdo con los procedimientos del fabricante de la máquina. La suciedad o los daños en una superficie de montaje pueden impedir que una herramienta se asiente correctamente. Cualquier sospecha de problema de movimiento o husillo debe evaluarse utilizando métodos de inspección adecuados en lugar de corregirse mediante cambios arbitrarios en el programa de mecanizado.
El propio cabezal rectificador debe ser adecuado para la operación de mecanizado. Su diámetro, diámetro del vástago, longitud de trabajo, perfil y tamaño del grano abrasivo afectan si puede alcanzar la característica requerida y operar adecuadamente dentro del espacio de mecanizado disponible. Una herramienta que no se ajusta correctamente a la interfaz del equipo, o cuya geometría no es adecuada para la característica objetivo, puede dificultar la eliminación constante de material.
Para aplicaciones que involucran componentes ópticos de precisión, un cabezal de rectificado de óptica de precisión es una opción de herramienta para evaluar los requisitos de la pieza de trabajo y del equipo. La página de productos de Meijie enumera diámetros de cabezales abrasivos de Ø4 a Ø30 mm, diámetros de vástago de Ø6 mm y Ø10 mm y tamaños de grano de 100# a 3000#. Estas son las gamas de productos enumeradas, no recomendaciones universales para cada operación de rectificado óptico. La configuración adecuada depende del componente, la característica de mecanizado, la interfaz de la máquina y el acabado requerido.
La instalación y el desgaste de las herramientas también deben controlarse durante la producción. Es posible que un cabezal rectificador que era adecuado al comienzo de una ejecución no mantenga el mismo rendimiento indefinidamente. Los intervalos de inspección deben reflejar la aplicación, las condiciones operativas y el comportamiento observado de la herramienta. Si se desarrolla una desviación dimensional con el tiempo, comparar las mediciones con los registros de uso de herramientas puede ayudar a establecer si la condición de la herramienta es un factor contribuyente.
La clave es establecer una línea de base repetible. Cuando el posicionamiento de la pieza de trabajo, la condición de la máquina y la instalación de la herramienta son estables, los cambios en el resultado medido se vuelven más fáciles de asociar con condiciones específicas de mecanizado. Sin esa línea de base, es difícil decir si un ajuste de parámetros realmente ha mejorado la precisión.
Los parámetros de rectificado influyen tanto en la velocidad de eliminación de material como en las condiciones bajo las cuales la herramienta hace contacto con la pieza de trabajo. Por lo tanto, la velocidad del husillo, el avance, la profundidad de rectificado y el margen de mecanizado deben considerarse conjuntamente. Una configuración que funciona para un material o geometría de componente puede no producir el mismo resultado en otro, incluso cuando se utiliza el mismo tipo de cabezal de rectificado.
La velocidad del husillo afecta las condiciones de operación en la interfaz de rectificado. Su idoneidad depende de las especificaciones de la herramienta, la capacidad de la máquina, el material de la pieza de trabajo y los requisitos del proceso. Aumentar la velocidad no mejora automáticamente la precisión dimensional. El resultado debe evaluarse junto con el estado de la herramienta, el comportamiento de la máquina y la calidad del componente acabado.
La velocidad de avance influye en la rapidez con la que avanza la herramienta en relación con la pieza de trabajo. Un avance más alto puede aumentar la eliminación de material por unidad de tiempo, pero también puede cambiar la carga de mecanizado y las condiciones bajo las cuales se genera la superficie objetivo. Un avance más bajo tampoco es una solución universal para los errores dimensionales. Si el problema subyacente es un posicionamiento incorrecto o un dispositivo inestable, cambiar la velocidad de avance puede tener poco efecto en la fuente real de la desviación.
La profundidad del rectificado y el margen de mecanizado determinan cuánto material queda por eliminar en cada etapa. Una tolerancia inadecuada puede complicar el control de las dimensiones finales, particularmente cuando el proceso debe adaptarse a variaciones en la pieza de trabajo entrante. Cuando el proceso de fabricación permite operaciones separadas de desbaste y acabado, la asignación de la eliminación de material entre las etapas debe establecerse mediante la validación del proceso en lugar de asumir que sigue una proporción fija.
Para lograr una precisión dimensional confiable en el rectificado óptico, la optimización de los parámetros debe comenzar solo después de que se hayan verificado la configuración de la pieza de trabajo, la instalación de la herramienta y el procedimiento de medición. Establezca una condición inicial repetible, luego ajuste una variable relevante mientras mantiene otras condiciones tan consistentes como sea práctico. Mida el componente resultante y registre los ajustes junto con los resultados dimensionales. Esto hace que sea más fácil identificar si el cambio mejoró la precisión, no tuvo un efecto significativo o introdujo otro problema.
Los resultados de las pruebas deben evaluarse con respecto a los requisitos reales del dibujo. Una combinación de parámetros que produce un buen acabado superficial aún puede dejar una dimensión crítica fuera de la tolerancia. De manera similar, una dimensión que pasa la inspección en una muestra no establece que el proceso permanecerá estable durante un ciclo de producción más largo. Se deben considerar tanto los resultados dimensionales como otras características de calidad requeridas antes de adoptar un proceso revisado.
La inspección no es simplemente el paso final utilizado para aceptar o rechazar un componente. Proporciona la evidencia necesaria para determinar si el proceso de molienda está bajo control. Antes de medir, el inspector debe identificar las dimensiones críticas, las tolerancias especificadas, las referencias de referencia y las ubicaciones de medición definidas por el plano de ingeniería. Sin una referencia consistente, dos mediciones pueden diferir incluso cuando el componente físico no haya cambiado.
El método de medición debe ser apropiado para la característica que se evalúa. Un diámetro, espesor, orificio y perfil complejo pueden requerir diferentes enfoques de inspección. El sistema de medición debería tener una resolución adecuada y mantenerse y calibrarse de acuerdo con los procedimientos aplicables. Cuando la tolerancia es estricta, la incertidumbre de la medición y la repetibilidad se vuelven particularmente importantes porque afectan la confianza en el resultado informado.
Las condiciones de medición también deben permanecer consistentes. El componente debe colocarse correctamente y el procedimiento de inspección debe utilizar los mismos puntos de referencia relevantes. Para piezas ópticas delicadas o de forma irregular, la disposición del soporte y el contacto de medición pueden afectar el resultado. Los contornos complejos pueden requerir múltiples ubicaciones de medición o un método capaz de evaluar el perfil relevante en lugar de depender de un solo punto.
Un solo componente conforme no demuestra que el proceso producirá resultados consistentes en todo un lote. Las mediciones repetidas pueden revelar si las dimensiones permanecen cerca del objetivo, se desvían gradualmente o fluctúan de una parte a otra. Estos patrones ayudan a determinar si es necesario realizar más comprobaciones en el accesorio, el cabezal rectificador, el estado de la máquina o los parámetros operativos.
Cuando un componente no pasa la inspección, primero verifique que los requisitos del dibujo y el procedimiento de medición se hayan interpretado correctamente. Repita la medición cuando corresponda y confirme que el dato y el método de inspección sean consistentes. Si se confirma la desviación, compare el resultado con la información de configuración, el estado de la herramienta, los parámetros de mecanizado y los registros de inspección anteriores. Después de una acción correctiva, mida el componente nuevamente para verificar el efecto.
Este enfoque ayuda a distinguir un problema de mecanizado real de una inconsistencia en la medición. También crea un registro útil de la relación entre las condiciones del proceso y las dimensiones terminadas, lo que facilita la investigación de los problemas recurrentes.
Cuando ocurren desviaciones dimensionales, una secuencia consistente de resolución de problemas reduce los cambios de herramientas y ajustes de parámetros innecesarios. El objetivo es confirmar el problema medido, identificar el factor contribuyente más plausible y verificar el resultado después de la acción correctiva.
Verifique la medición: verifique la tolerancia del dibujo, el dato, el método de inspección, el equipo de medición y la repetibilidad del resultado. Confirme que la desviación es real antes de cambiar el proceso.
Inspeccione la configuración y la herramienta: revise el posicionamiento de la pieza de trabajo, la estabilidad de la sujeción, la instalación de la herramienta, el desgaste de la herramienta y las condiciones relevantes de la máquina. Busque cambios con respecto a la línea base de mecanizado establecida.
Revise el proceso y confirme el resultado: compare los parámetros de mecanizado reales y los registros de eliminación de material con los ajustes previstos. Ajuste una variable controlada cuando esté justificado, luego vuelva a medir la pieza de trabajo y registre el resultado.
La secuencia debe guiar la investigación en lugar de reemplazar el juicio de ingeniería. Las desviaciones persistentes o inexplicables pueden requerir una inspección más detallada de la máquina, una revisión del proceso o una evaluación del sistema de medición. Registrar tanto el problema como la acción correctiva ayuda a evitar la repetición de soluciones de problemas basadas en conjeturas.
La alta precisión dimensional en el rectificado óptico de precisión depende de un proceso repetible, no de una única especificación de herramienta o parámetro de mecanizado. El posicionamiento estable de la pieza de trabajo, las condiciones adecuadas de la máquina y del cabezal rectificador, la eliminación controlada del material y la inspección constante contribuyen a obtener resultados confiables. Cuando se producen desviaciones, confirmar la medición y comprobar la configuración antes de cambiar las condiciones operativas hace que la investigación sea más eficiente.
Para los fabricantes que procesan componentes ópticos de precisión, la mejora más útil es un proceso que conecta las condiciones de mecanizado con resultados dimensionales verificados. Las herramientas abrasivas adecuadas siguen siendo una parte importante de ese proceso, pero su rendimiento debe evaluarse en el contexto de la pieza de trabajo y el equipo reales. El cabezal de rectificado óptico de precisión de Meijie proporciona especificaciones de producto para evaluar una posible configuración de herramienta en función de esos requisitos.