Sep 18,2026
Cómo se utilizan las herramientas abrasivas de diamante para componentes cerámicos semiconductores
El desconchado de los bordes del vidrio es un problema de calidad común en el procesamiento de vidrio de precisión. Pueden aparecer pequeñas astillas, microfisuras, bordes ásperos y perfiles irregulares cuando el proceso de rectificado no se adapta adecuadamente al material de vidrio, la muela abrasiva, el equipo o los parámetros de procesamiento. Para los fabricantes que procesan vidrio fotovoltaico, de electrodomésticos o de automóviles, estos defectos pueden afectar la calidad de los bordes, la consistencia dimensional, el rendimiento de la producción y las tasas de retrabajo.
La causa no siempre es la propia muela. El tamaño del grano de diamante, el desgaste de la rueda, el perfil de la rueda, la presión de rectificado, la velocidad de avance, la profundidad de rectificado, la vibración de la máquina, el descentramiento de la rueda y las condiciones de enfriamiento pueden influir en el resultado. Por lo tanto, un enfoque sistemático para el desconchado de los bordes del vidrio debe considerar el proceso de rectificado completo en lugar de un solo parámetro.
Esta guía explica las principales causas de astillas durante el pulido de vidrio, cómo identificar la fuente del problema y cómo seleccionar una muela de vidrio adecuada para un procesamiento de bordes más estable.
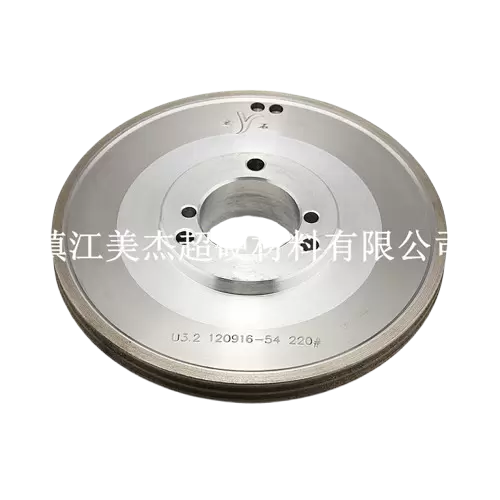
El desconchado del vidrio se produce cuando el material se desprende del borde en lugar de eliminarse mediante un proceso de esmerilado controlado. Debido a que el vidrio es frágil, una tensión mecánica excesiva puede producir daños localizados alrededor del área de pulido. La gravedad de los daños puede variar desde pequeñas astillas en los bordes hasta grietas visibles o un perfil de borde irregular.
Los signos comunes de astillas en los bordes del vidrio incluyen:
La ubicación y apariencia del defecto pueden proporcionar pistas útiles. El desconchado concentrado en secciones particulares del borde puede indicar un problema con el perfil de la rueda, la alineación de la máquina o las condiciones locales de rectificado. Un daño más consistente en todo el borde puede indicar la especificación de la rueda, la selección de grano, la velocidad de avance o la presión de rectificado.
Por esta razón, los operadores no deben asumir inmediatamente que una muela abrasiva de vidrio defectuosa es la única causa. Es necesario considerar en conjunto la muela abrasiva, la máquina, las características del vidrio y los parámetros del proceso.
El desconchado del vidrio suele deberse a un desequilibrio entre la acción de esmerilado y la resistencia del borde del vidrio. Cuando el corte abrasivo es demasiado agresivo, inestable o no se adapta bien a la aplicación, la fuerza del rectificado puede causar fracturas no deseadas en lugar de producir un borde controlado.
La muela abrasiva influye directamente en la eliminación del material del borde del vidrio. Una rueda debe coincidir con el tipo de vidrio, el grosor, la geometría de borde requerida, el equipo de procesamiento y el acabado deseado. El uso de una especificación de muela inadecuada puede hacer que el proceso de rectificado sea menos estable y aumentar el riesgo de defectos en los bordes.
Una muela abrasiva de vidrio adecuada debe proporcionar una acción abrasiva controlada manteniendo al mismo tiempo la forma prevista y las características de corte durante todo el ciclo de rectificado. Factores como el tamaño del grano de diamante, las características de unión, el perfil de la rueda y las dimensiones de la rueda afectan la forma en que el abrasivo interactúa con el vidrio.
Esto es particularmente importante cuando diferentes aplicaciones utilizan condiciones de procesamiento significativamente diferentes. El pulido de alto volumen de vidrio fotovoltaico puede priorizar el procesamiento estable a alta velocidad y una larga vida útil de las ruedas, mientras que el vidrio para automóviles puede requerir mayor atención al perfil de los bordes y la retención de la forma.
Para diferentes aplicaciones de vidrio y configuraciones de equipos, Meijie ofrece una gama de muelas abrasivas para procesamiento de vidrio que cubren los requisitos de pulido de vidrio fotovoltaico, vidrio para electrodomésticos y vidrio para automóviles.
El tamaño del grano de diamante afecta el comportamiento de corte y el acabado superficial producido por una muela abrasiva. Una especificación de grano demasiado agresiva para la aplicación puede aumentar la tensión mecánica localizada, mientras que una especificación demasiado fina puede no proporcionar la eficiencia de eliminación de material requerida.
Por lo tanto, se debe considerar el grano apropiado junto con el espesor del vidrio, la geometría del borde, el acabado requerido, la velocidad de esmerilado y los requisitos de eliminación de material. No basta con seleccionar un grano basándose únicamente en el aspecto superficial deseado.
Por ejemplo, las líneas de producción centradas en una alta eliminación de material pueden requerir una especificación abrasiva diferente a la de las aplicaciones de precisión donde el acabado de los bordes y la consistencia dimensional son más importantes. La relación entre el tamaño del grano y el rendimiento del rectificado también está estrechamente relacionada con el estado de la muela y los parámetros del proceso.
Esta es la razón por la que la selección del abrasivo de diamante es una parte importante de las especificaciones de la muela abrasiva de diamante y no una decisión de compra aislada.
La presión de pulido determina la fuerza con la que el abrasivo entra en contacto con la superficie del vidrio. Una presión excesiva puede aumentar la carga mecánica en la interfaz de esmerilado y hacer que el borde del vidrio quebradizo sea más vulnerable a astillarse.
Cuando la presión es demasiado alta, la rueda puede eliminar material de forma más agresiva de lo que puede soportar el borde del vidrio. Esto puede resultar especialmente notorio cuando se procesa vidrio fino o cuando la operación de esmerilado implica una eliminación de material relativamente grande.
Por lo tanto, la presión de rectificado debe controlarse de acuerdo con las especificaciones de la muela, el espesor del vidrio, la profundidad de rectificado, la velocidad de avance y la configuración del equipo. Si aparece astillas después de un cambio en la velocidad de producción o en los requisitos de eliminación de material, la presión de rectificado debe considerarse como parte del proceso de resolución de problemas en lugar de tratar la muela como la única variable.
La velocidad de avance y la velocidad de la rueda influyen en cuánto tiempo el abrasivo permanece en contacto con una sección particular del borde del vidrio y cuánto material se debe eliminar durante cada etapa del proceso de rectificado.
Una velocidad de avance excesivamente alta puede aumentar la carga ejercida sobre la muela y el borde del vidrio. Si las especificaciones del disco o la configuración de la máquina no pueden mantener un rectificado estable bajo el aumento de la tasa de producción, los defectos en los bordes pueden volverse más notorios.
Al mismo tiempo, reducir la velocidad de avance no es automáticamente la solución correcta. Es necesario considerar en conjunto la eficiencia de la producción, las características de la muela, el espesor del vidrio y el resultado del rectificado deseado. Un proceso estable es aquel en el que la muela puede mantener un contacto abrasivo constante sin crear una tensión localizada excesiva.
Este equilibrio es especialmente importante en el procesamiento de vidrio de gran volumen, donde las líneas de producción necesitan tanto una eliminación eficiente del material como una calidad constante de los bordes.
La profundidad de pulido determina cuánto material se elimina durante cada pasada. Si la profundidad es excesiva, la muela debe eliminar más material a la vez, lo que aumenta la carga de rectificado y la posibilidad de tensión localizada.
El riesgo puede volverse más significativo al procesar vidrio más grueso, corregir un margen de borde grande o utilizar un proceso de esmerilado destinado a la eliminación de material pesado. En lugar de depender de una sola etapa de molienda agresiva, es posible que sea necesario ajustar el proceso para distribuir la eliminación de material de manera más consistente.
Por lo tanto, la profundidad del rectificado debe considerarse junto con el filo de la muela, el tamaño del grano, la velocidad de avance y la estabilidad de la máquina. Si el desconchado aumenta después de cambiar la cantidad de material eliminado por pasada, la profundidad del rectificado es un parámetro importante a investigar.
Una muela no mantiene exactamente el mismo estado durante toda su vida útil. A medida que cambia el rendimiento abrasivo, es posible que el disco requiera mayor fuerza para lograr el mismo resultado de rectificado. El desgaste también puede afectar el perfil previsto y la estabilidad dimensional de la rueda.
Una rueda desgastada puede producir una calidad de borde inconsistente, particularmente cuando el proceso requiere una geometría de borde específica. Si el desconchado empeora gradualmente después de una producción prolongada, en lugar de aparecer inmediatamente después de instalar una rueda nueva, se debe verificar el desgaste de la rueda.
También es necesario considerar el estado de las ruedas junto con su vida útil. Un disco de mayor duración sólo es valioso cuando puede mantener un rendimiento de rectificado estable durante toda su vida útil. Para aplicaciones de precisión, la retención del perfil y la acción abrasiva constante pueden ser tan importantes como la cantidad total de vidrio procesado antes de reemplazarlo.
El perfil de la rueda debe corresponder a la geometría del borde requerida por el producto de vidrio. Si el perfil no coincide adecuadamente con el borde deseado, el contacto entre la rueda y el vidrio puede volverse inestable o desigual.
Esto es particularmente relevante para el vidrio para automóviles, donde diferentes productos pueden requerir configuraciones de bordes específicas. Los perfiles redondos, en escalera, planos o en V pueden implicar diferentes condiciones de contacto durante el rectificado.
Por lo tanto, se puede seleccionar una muela abrasiva para vidrio para automóviles de perfil específico según la geometría de procesamiento requerida y la configuración del equipo. La coincidencia adecuada del perfil ayuda a mantener un contacto consistente y respalda el procesamiento estable de los bordes.
Incluso una muela abrasiva adecuada puede producir malos resultados si la máquina no funciona en condiciones estables. La vibración excesiva, el descentramiento del eje, el montaje inadecuado de la rueda o los problemas de alineación pueden causar un contacto inconsistente entre el abrasivo y el vidrio.
La variación resultante puede aparecer como desconchones localizados, acabados de bordes desiguales o dimensiones inconsistentes. Si un defecto aparece repetidamente en una posición particular o cambia cuando se vuelve a montar la rueda, se debe investigar el estado de la máquina.
El equilibrio de las ruedas y la precisión del montaje también son importantes. El sistema de molienda debe girar suavemente para que el abrasivo mantenga un contacto predecible con el vidrio durante todo el proceso.
El pulido genera calor en el área de contacto. Si el enfriamiento es inadecuado, el proceso de esmerilado puede volverse menos estable y los efectos térmicos pueden aumentar las tensiones mecánicas ya presentes en el borde del vidrio.
Las condiciones de enfriamiento deben considerarse junto con la velocidad de rectificado, la velocidad de avance, el estado de la muela y la remoción de material. En aplicaciones de alta eficiencia, simplemente aumentar la velocidad de producción sin revisar el sistema de enfriamiento puede cambiar las condiciones generales de molienda.
Un proceso de enfriamiento estable ayuda a mantener condiciones de rectificado consistentes y respalda una calidad de borde predecible, particularmente durante la producción continua.
Cuando aparece un desconchado en los bordes del vidrio, cambiar varias variables al mismo tiempo puede dificultar la identificación de la causa real. Un método más eficaz es comprobar sistemáticamente la muela abrasiva, el equipo, los parámetros de procesamiento y las características del vidrio.
Al solucionar un problema de astillas, los operadores primero deben verificar:
Por lo general, el primer paso debe ser determinar si el defecto es nuevo o ha aumentado gradualmente. El desconchado que aparece inmediatamente después de cambiar una rueda puede sugerir un problema de especificación, perfil, montaje o coincidencia del proceso. El desconchado que se desarrolla gradualmente puede indicar desgaste de la rueda, pérdida del perfil o condiciones cambiantes del proceso.
El patrón del defecto también es útil. El daño concentrado en un área particular puede indicar la alineación de la máquina, el perfil de la rueda o las condiciones de contacto locales. El desconchado constante a lo largo del borde procesado puede requerir un examen más detenido de la selección del grano, la presión de rectificado, la velocidad de avance o el estado de la muela.
Un proceso controlado de resolución de problemas facilita la determinación de si es necesario ajustar la muela abrasiva, la máquina o los parámetros de procesamiento.
Reducir el desconchado requiere algo más que simplemente reducir la velocidad de rectificado. La muela abrasiva y las condiciones de procesamiento deben adaptarse a la aplicación del vidrio para que el material pueda eliminarse de manera eficiente sin crear una tensión excesiva en el borde.
Se deben considerar varios factores juntos al optimizar un proceso de pulido de vidrio:
La selección de una muela abrasiva para vidrio debe comenzar con la aplicación y no con una única especificación. El tipo de vidrio, el espesor, la geometría del borde, la configuración de la máquina, el acabado requerido y la velocidad de producción influyen en el diseño apropiado de la rueda.
Por ejemplo, una rueda utilizada para el procesamiento de vidrio fotovoltaico de gran volumen puede necesitar priorizar la nitidez, la calidad estable de los bordes y la vida útil. El vidrio para electrodomésticos puede poner mayor énfasis en la precisión, la retención del perfil y el pulido profundo o intenso. El vidrio para automóviles puede requerir perfiles específicos y una retención de forma estable.
Por lo tanto, la muela adecuada debe equilibrar la eficiencia del rectificado con la calidad del filo. Una especificación que funciona bien en una aplicación no debe transferirse automáticamente a otra aplicación sin considerar las diferencias en los requisitos de material y procesamiento.
El grano de diamante debe seleccionarse de acuerdo con el equilibrio requerido entre eliminación de material y acabado del borde. Los abrasivos más gruesos pueden soportar una eliminación de material más agresiva, mientras que se pueden usar abrasivos más finos cuando se requiere una acción de pulido y un acabado más controlados.
Sin embargo, el tamaño del grano no se debe considerar de forma independiente. El espesor del vidrio, el perfil de la muela, la velocidad de avance, la profundidad de rectificado, el estado de la máquina y la calidad requerida del borde influyen en el resultado final.
Cuando hay astillas, cambiar el grano puede ayudar, pero debe evaluarse junto con los demás parámetros de rectificado. Una especificación de grano adecuada no puede compensar indefinidamente una presión excesiva, una velocidad de avance incorrecta, un descentramiento de la rueda o un perfil inadecuado.
El perfil de la rueda adquiere especial importancia cuando el vidrio requiere una geometría de borde específica. Una falta de coincidencia entre el perfil de la rueda y el borde deseado puede producir un contacto desigual y afectar tanto la precisión dimensional como la calidad del borde.
Para vidrios para automóviles, los requisitos de perfil pueden incluir configuraciones de tipo V, borde redondo, borde en escalera o borde plano. Por lo tanto, la muela abrasiva debe adaptarse a la geometría prevista y al equipo utilizado para el procesamiento.
Una muela abrasiva para vidrio automotriz seleccionada correctamente puede respaldar un procesamiento estable donde la precisión del perfil y la retención de la forma son consideraciones importantes.
Los parámetros de molienda deben ajustarse en grupo y no individualmente. La velocidad de avance, la profundidad de rectificado, la presión y la velocidad de la rueda se influyen entre sí, y cambiar un parámetro puede alterar la condición general de rectificado.
Si el viruta aumenta después de aumentar la velocidad de producción, es necesario evaluar la rueda y el proceso para determinar si la nueva velocidad de avance sigue siendo apropiada. De manera similar, aumentar la remoción de material sin revisar la profundidad del rectificado y el estado de la muela puede aumentar la carga sobre el borde del vidrio.
Por lo tanto, la optimización del proceso debe centrarse en mantener una relación estable entre la eliminación de material, el rendimiento de las ruedas y la capacidad de la máquina.
La estabilidad de la máquina es esencial para un pulido uniforme de los bordes del vidrio. La vibración excesiva o el descentramiento de la rueda pueden crear condiciones de contacto fluctuantes, incluso cuando la especificación de la rueda en sí es apropiada.
Las comprobaciones periódicas del montaje de las ruedas, el estado del husillo, la alineación y la vibración de la máquina pueden ayudar a identificar las causas mecánicas de la calidad inconsistente de los bordes. El equilibrio dinámico también es relevante cuando se requiere una rotación suave y estable de las ruedas.
Estas comprobaciones son particularmente importantes cuando una muela nueva produce resultados inesperados o cuando la misma muela funciona de manera diferente en diferentes máquinas.
Different glass applications place different demands on the grinding process. A wheel specification that performs effectively on photovoltaic glass may not provide the same balance of efficiency, profile control, and finish on automotive or appliance glass.
The following comparison summarizes the main considerations:
| Glass Application | Main Grinding Requirements | Key Wheel Considerations | Suitable Product |
|---|---|---|---|
| PV Glass | High efficiency, stable edge quality, long service life | Grit, profile, sharpness, machine compatibility | PV Glass Grinding Wheel |
| Appliance Glass | Precision, profile retention, heavy or deep grinding | Sharpness, dimensional stability, service life | Appliance Glass Grinding Wheel |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
El procesamiento de vidrio para automóviles otorga especial importancia a la geometría de los bordes, la precisión dimensional y la retención de la forma. La rueda debe mantener un perfil estable mientras procesa la forma del borde requerida y trabaja con el espesor de vidrio previsto.
La muela abrasiva para vidrio para automóviles de Meijie utiliza diamante como abrasivo central y un aglutinante tipo M. Está personalizado para máquinas canteadoras de vidrio de marcas como Bandong y Baichao y admite diferentes configuraciones de bordes, incluidas aplicaciones de tipo V, borde redondo, borde en escalera y borde plano.
Las especificaciones disponibles incluyen diámetros exteriores de 150 a 248 mm en diferentes modelos de productos, con tamaños de grano de diamante que varían de 150# a 400# en las configuraciones enumeradas.
Para aplicaciones automotrices exigentes, se puede evaluar una muela abrasiva de vidrio para automóviles de bajo desgaste junto con el perfil de la muela, la compatibilidad del equipo, el tamaño del grano y los parámetros de procesamiento para lograr una calidad de borde más consistente.
La muela abrasiva más adecuada depende de los requisitos de procesamiento reales y no sólo de la categoría de vidrio.
Para el vidrio fotovoltaico, la eficiencia de producción, la calidad estable de los bordes, el filo, la compatibilidad de la máquina y la vida útil son consideraciones importantes. La especificación de la rueda debe admitir la velocidad y el espesor del vidrio requeridos por la línea de producción.
Para el vidrio para electrodomésticos, la precisión, la retención del perfil, la estabilidad dimensional y la capacidad de eliminación de material pueden recibir mayor énfasis, particularmente en aplicaciones de corte profundo o de esmerilado pesado.
Para el vidrio para automóviles, la geometría de los bordes y la retención de la forma se vuelven especialmente importantes. El perfil de la rueda debe corresponder al borde requerido, mientras que la especificación abrasiva debe permitir un procesamiento estable y una precisión dimensional constante.
En las tres aplicaciones, la selección de la muela debe considerarse junto con la condición de la máquina y los parámetros del proceso. Un disco de alta calidad no puede compensar completamente una presión de rectificado excesiva, una velocidad de avance inadecuada, la vibración de la máquina o un montaje incorrecto del disco.
El vidrio puede astillarse cuando la tensión mecánica generada durante el pulido excede la resistencia del borde del vidrio. Una muela inadecuada, una presión de rectificación excesiva, una velocidad de avance alta, una profundidad de rectificación excesiva, el desgaste de la muela, la vibración o un perfil inadecuado de la muela pueden contribuir a condiciones inestables de rectificado de bordes.
Sí. El tamaño del grano de diamante afecta el comportamiento de corte abrasivo y la eliminación de material. Si el grano no es apropiado para el espesor del vidrio, el acabado de borde requerido y las condiciones de pulido, el proceso puede volverse demasiado agresivo o ineficiente. El grano debe seleccionarse junto con el perfil de la muela, los parámetros de rectificado y la configuración de la máquina.
El astillado a menudo se puede reducir seleccionando una muela abrasiva de vidrio adecuada, haciendo coincidir el tamaño de grano de diamante con la aplicación, controlando la velocidad de avance y la presión de rectificado, manteniendo el perfil correcto de la muela y verificando la vibración y el descentramiento de la máquina. También son importantes una refrigeración estable y controles periódicos del estado de las ruedas.
Una muela abrasiva desgastada puede contribuir a una calidad de borde inconsistente porque el filo abrasivo y la estabilidad del perfil pueden cambiar con el tiempo. Si el desconchado se vuelve más severo a medida que la muela se acerca al final de su vida útil, se debe verificar el estado de la muela junto con los parámetros de rectificado y la estabilidad de la máquina.
La selección debe considerar el tipo de vidrio, el espesor, la geometría del borde, la configuración de la máquina, el acabado requerido, la velocidad de producción y la vida útil esperada de la rueda. El procesamiento de vidrio fotovoltaico puede priorizar una alta eficiencia y una calidad de borde estable, mientras que el vidrio para automóviles a menudo requiere mayor atención a la precisión del perfil y la retención de la forma.
El desconchado del vidrio durante el pulido rara vez es causado por un solo factor. El astillado de los bordes del vidrio puede verse influenciado por la selección de la muela abrasiva, el tamaño del grano de diamante, el desgaste de la rueda, el perfil de la misma, la presión de rectificación, la velocidad de avance, la profundidad de rectificación, la vibración de la máquina, el descentramiento y las condiciones de enfriamiento.
Un enfoque más fiable es evaluar el proceso de rectificado completo y adaptar la muela de vidrio a la aplicación. El vidrio fotovoltaico, el de electrodomésticos y el de automóviles tienen diferentes requisitos de procesamiento, lo que hace que la selección de ruedas para aplicaciones específicas sea importante para mantener la calidad de los bordes y la estabilidad de la producción.
Para los fabricantes que buscan reducir el desconchado y mejorar la consistencia del rectificado, la atención debe centrarse en la interacción entre la herramienta abrasiva, el material de vidrio, la máquina y los parámetros de procesamiento, en lugar de centrarse en una única especificación.